分類
S1_Sensor systems 儀器設備

Sensor Instruments應用-化學產業

化學產業中的 Sensor Instruments 非接觸式光學測量技術應用

化學產業的製程中,常需在液體、乳化物與薄層介質上,穩定判別顏色漂移、濃度變化、液位狀態、泡沫生成與微量覆膜存在性,且多數檢測需於封閉或連續運轉條件下即時完成。非接觸式光學測量技術可透過色階、螢光反應、透射與反射特性,進行即時判讀而不接觸介質。此類量測方式可延伸應用於多種化學製程與液態物質的線上品質監控情境。5/15

編號 23:如何偵測彩色水質變化

在水循環系統中,水質顏色變化是最重要的監控項目之一。當水體受到污染時,可能會出現 淡藍色(污染物混入)或米黃色(油污污染)。透過精準的光學感測技術,可即時偵測水色偏移,快速辨識異常狀況,確保水體維持乾淨透明並符合製程要求。

編號55:如何控制乳液色度偏移

乳液在正常狀態下呈白色,但於製程或原料變動時,顏色可能輕微偏向紅色或綠色。為確保產品品質與穩定性,必須即時監控此色度漂移。透過高精度色彩感測器,可連續量測乳液的 RGB 或 Lab 色度變化,並在超出設定容許範圍時立即警示或進行製程調整,確保每批產品皆維持目標白度與一致外觀。

編號111:如何監控雷射對射式液滴

需精準監控液滴的數量與體積,以確保滴液過程的穩定性與一致性。透過雷射對射式感測系統,可即時偵測液滴通過時的光束變化,準確判斷每一滴液體的大小與滴落頻率,適用於製藥、食品、化工與點膠製程的高精度品質控制。

編號126:如何監控生產線上漆料顏色

在塗料與漆料製程中,必須即時掌握顏色是否穩定,以避免批次差異。此應用採用可直接浸入漆料中的專用防護外殼,使色彩感測器能在生產線上連續量測漆料的色度、濃度與均勻度。透過即時色彩監控,可在顏色偏移時立即調整配方,確保塗料品質一致並提升製程穩定性。

編號195:如何區別螢光機油類型的色彩

不同引擎使用的油品需在生產或維修過程中被快速且可靠地區分。此應用利用礦物油在 UV 光照下的自然螢光特性,搭配光學感測器量測其螢光顏色與強度。此外,部分油品會額外添加特定螢光劑,使其在 UV 激發下呈現獨特色調,藉此明確區分不同種類與配方的油品。此方法可用於油品識別、品質檢查與流程防錯(Poka-Yoke)。

編號213:如何檢測液體表面的泡沫並同時量測液位高度

在液體製程與監控過程中,需判斷液體表面是否存在泡沫,並同時量測液位高度(包含泡沫層,如存在)。透過非接觸式光學量測技術,可在不受泡沫干擾的情況下穩定辨識泡沫存在狀態,並同步取得實際液位資訊,協助製程控制、品質監測與系統安全運作。

編號457:如何偵測透明塑膠薄膜上矽膠層的位置

在透明塑膠薄膜的製程與品質檢測中,需判別矽膠層位於薄膜的正面或背面。透過非接觸式光學量測技術,可在不影響材料的情況下準確辨識矽膠層的層位位置,協助產線即時確認塗佈方向,確保製程正確性與品質穩定度。

編號458:如何偵測不織布帶上的裁切位置

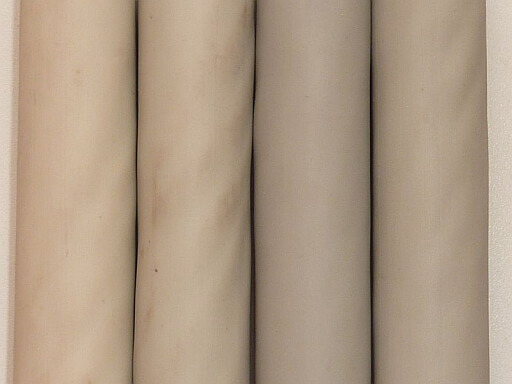
在不織布帶的生產與加工過程中,需偵測其裁切線的位置。由於不織布帶本體與裁切線皆為白色,不存在顏色差異,使檢測具有一定難度。透過非接觸式光學量測與結構特徵分析技術,可利用表面結構或光學特性差異來準確辨識裁切位置,協助產線進行精準裁切控制,確保製程穩定性與產品品質一致性。

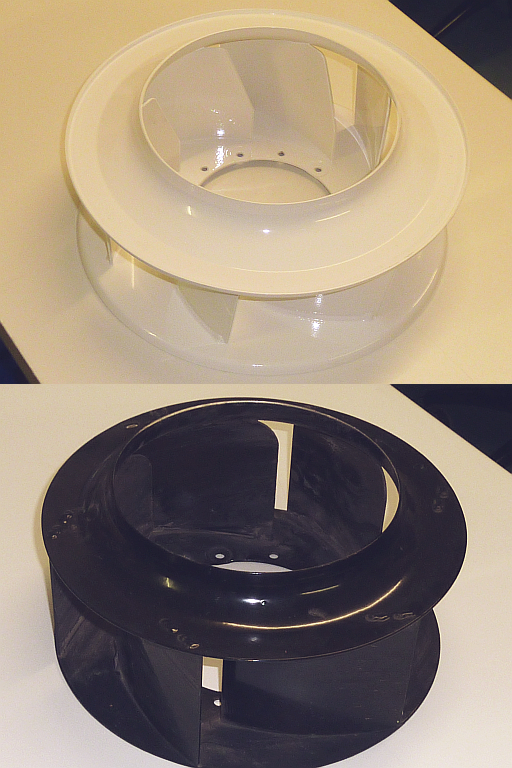
編號459:如何區分塑膠環的底面與上面

在輸送帶運行過程中,需對塑膠環的方向進行判別,以確認其為底面或上面朝上。透過非接觸式光學檢測技術,可即時辨識塑膠環的幾何或表面特徵差異,協助自動化產線進行方向判定與分流,避免裝配錯誤並提升製程穩定性。

編號517:如何控制溶劑中鈍化劑的濃度

在化學製程與材料處理過程中,需對溶劑中鈍化劑的含量進行控制,以確保處理效果與製程穩定性。透過非接觸式光學量測技術,可即時監控鈍化劑在溶劑中的相對濃度變化,協助製程調整與品質控管,確保最終產品性能與一致性。

編號598:如何控制火焰的顏色

在燃燒製程與安全監控應用中,需對火焰的顏色進行控制與監測。透過非接觸式光學量測技術,可即時分析火焰的色彩特徵,協助判斷燃燒狀態與穩定性,應用於製程控制、能源管理與安全監測,確保系統運作可靠且符合操作條件。

編號626:如何控制浸油紙中螢光添加劑的強度

在浸油紙的製程與品質控管中,需對其中螢光添加劑的發光強度進行監測與控制。透過非接觸式光學與螢光量測技術,可穩定分析螢光強度變化,協助產線即時掌握添加劑分佈與一致性,確保材料性能符合規範並提升製程穩定度。

編號673:如何以雷射對射系統控制噴霧射流

在噴嘴附近的噴霧製程中,需同時控制噴霧射流中的液體量與噴射幾何形狀。透過雷射對射式光學檢測技術,可即時量測噴霧射流通過光束時的變化,穩定分析噴射量與噴霧形態,協助產線進行精準製程控制,確保噴霧品質與系統運作一致性。

編號711:如何透過視窗玻璃檢查液態塗料的顏色

在塗裝與製程監控中,需透過視窗玻璃對液態塗料的顏色進行檢查與控制。由於視窗玻璃表面具有反射特性,量測時需避免反射光對判讀造成干擾。透過非接觸式光學量測技術,可在考量反射影響的情況下穩定辨識液態塗料的色彩狀態,協助製程監控與品質控管,確保塗料顏色符合製程要求。

編號794:如何檢查極薄油膜的存在

在製程與品質控管過程中,需判斷表面是否存在厚度小於 1 µm 的極薄油膜。由於油膜厚度極低,肉眼難以辨識,需透過非接觸式光學量測技術來進行檢測。該技術可分析表面光學特性變化,穩定判斷油膜是否存在,協助製程控制、清潔度監測與品質一致性管理。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-食品雜貨產業

食品雜貨產業中的 Sensor Instruments 非接觸式光學測量技術應用

顏色控制與量測在食品雜貨與包裝產業中十分重要,不僅能確保產品外觀一致,更能提升品牌信任度。透過非接觸式光學感測器,可精準監控包材顏色、印刷品質與食物熟成顏色;此外,亦能判定餅乾烘焙色度、果蔬成熟度及包裝差異。最終,此技術在高速產線中仍能保持穩定判定,有效避免批次色差並提升整體生產品質。5/18

編號 90:如何檢測葡萄酒瓶有無軟木塞

在葡萄酒生產線中,軟木塞是否正確封裝是關鍵品質項目。不同批次的酒瓶常在瓶身顏色、瓶高、與軟木塞色差上有所變化,使自動檢測更具挑戰。透過非接觸式光學感測器,可快速辨識軟木塞的存在 / 缺失,不受瓶色、瓶高或塞子顏色差異影響,確保每瓶產品皆符合封裝品質標準,降低漏氣或污染風險。

編號 233:如何檢測金屬箔包裝有無螢光標籤

在金色或銀色金屬箔包裝上,必須同時確認正反兩面是否貼附螢光紙標籤。由於標籤基材具備可辨識的 螢光反應,使用 UV 光學感測器 即可在高速產線中穩定偵測標籤存在,不受金屬材質反射干擾。此技術可有效避免漏貼、錯貼問題,確保外包裝品質與後續包裝流程的準確性。

編號 259:如何檢測餅乾烘焙顏色

餅乾在烘焙製程中,顏色變化直接影響風味、熟度與外觀品質,因此需要以光學色彩感測器即時監控其顏色是否達到標準。透過非接觸式量測方式,可在高速產線上穩定偵測每片餅乾的烘烤程度,避免過烤、上色不均或批次差異,確保產品一致性與市場品質要求。

編號 273:如何偵測塑膠瓶胚色差與色偏

在塑膠瓶胚(preforms)製程中,色差與色偏是品質控制的重要指標。由於瓶胚載具在產線上僅會短暫停留數百毫秒,非接觸式顏色感測器即可快速檢測其中一個瓶胚的顏色是否偏移標準值。由於瓶胚可能生產多種顏色,系統需具備 快速切換色彩設定 的能力,確保不同批次皆能維持一致的外觀品質與產品穩定性。

編號 275:如何偵測塑膠瓶蓋三色分類

在塑膠瓶蓋生產或包裝流程中,需要快速且可靠地區分 淺橘色、深橘色與灰色 三種不同色款,以確保自動化組裝、包裝或分類流程正確。透過非接觸式光學色彩感測器,可精準辨識微小色差,即使顏色接近也能穩定分類,大幅降低人工檢查錯誤率並提升產線效率與一致性。

編號276:如何控制塑膠螺旋瓶蓋的顏色

在塑膠螺旋瓶蓋的生產與品質控管過程中,需可靠區分三種不同顏色的瓶蓋,分別為白色、淺紅色與深紅色。透過非接觸式光學色彩量測技術,可穩定辨識相近色系之間的細微差異,協助自動化產線進行即時判別與分流,確保產品配置正確並提升製程穩定度。

編號277:如何控制塑膠螺旋瓶蓋的顏色

在塑膠螺旋瓶蓋的生產與品質控管過程中,需可靠區分三種不同顏色的瓶蓋,分別為黑色、淺金色與深金色。透過非接觸式光學色彩量測技術,可穩定辨識金屬色與深淺色階之間的細微差異,協助自動化產線進行即時判別與分流,確保產品配置正確並提升製程穩定度。

編號278:如何控制塑膠螺旋瓶蓋的顏色

在塑膠螺旋瓶蓋的生產與品質控管過程中,需可靠區分三種不同顏色的瓶蓋,分別為淺藍色、藍色與深藍色。透過非接觸式光學色彩量測技術,可穩定辨識相近藍色色階之間的細微差異,協助自動化產線即時判別與分流,確保產品配置正確並提升製程穩定度。

編號279:如何控制塑膠螺旋瓶蓋的顏色

在塑膠螺旋瓶蓋的生產與品質控管過程中,需可靠區分多種不同顏色的瓶蓋,包括深黃色、淺黃色、淺綠色與深綠色。透過非接觸式光學色彩量測技術,可穩定辨識不同色相與色階之間的差異,協助自動化產線進行即時判別與分流,確保產品配置正確並提升製程穩定度。

編號306:如何控制咖啡豆的烘焙程度顏色

在咖啡豆烘焙製程中,需對烘焙後咖啡豆的顏色進行控制,因其顏色可直接反映烘焙程度。透過非接觸式光學色彩量測技術,可即時監控咖啡豆色調變化,協助判斷烘焙深淺是否符合設定標準,確保每一批咖啡豆的風味一致性與品質穩定度。

編號445:如何控制炸薯條的顏色

在炸薯條的生產製程中,需對產品顏色進行控制,以確保外觀品質與烘炸程度符合標準。透過非接觸式光學色彩量測技術,可即時監控薯條顏色變化,協助產線判斷油炸時間與溫度是否適當,確保產品品質一致性並降低不良品率。

編號563:如何控制烘烤洋蔥的顏色

在烘烤洋蔥的製程中,需對其顏色進行控制,以確保烘烤程度與外觀品質符合標準。透過非接觸式光學色彩量測技術,可即時監控洋蔥在烘烤過程中的色調變化,協助產線穩定控制烘烤條件,確保產品品質一致性與風味穩定度。

編號588:如何控制稻米的含水率

在稻米的加工與品質控管流程中,需對其含水率進行控制,以確保儲存穩定性、加工品質與最終產品一致性。透過非接觸式光學量測技術,可即時監控稻米含水狀態,協助產線調整乾燥與處理條件,降低品質風險並提升製程可靠度。

編號589:如何控制小麥的含水率

在小麥的加工、儲存與品質控管流程中,需對其含水率進行控制,以確保原料穩定性、加工效率與最終產品品質。透過非接觸式光學量測技術,可即時監控小麥的含水狀態,協助產線調整乾燥與處理條件,降低變質風險並提升製程可靠度。

編號590:如何控制研磨堅果的含水率

在研磨堅果的加工與品質控管流程中,需對其含水率進行控制,以確保產品口感、保存穩定性與加工品質。透過非接觸式光學量測技術,可即時監控研磨堅果的含水狀態,協助產線調整製程條件,降低受潮或變質風險,確保產品品質一致性。

編號591:如何控制扁豆的含水率

在扁豆的加工、儲存與品質控管流程中,需對其含水率進行控制,以確保原料穩定性、保存期限與後續加工品質。透過非接觸式光學量測技術,可即時監控扁豆的含水狀態,協助產線調整乾燥與處理條件,降低受潮與品質劣化風險,確保產品一致性與製程可靠度。

編號653:如何利用螢光效應評估葉片的品質

在農業與植物檢測應用中,需對葉片的品質進行評估。透過螢光效應分析,可觀察葉片在特定光源激發下所產生的螢光反應,進而判斷其健康狀態與品質差異。結合非接觸式光學與螢光量測技術,可在不破壞葉片的情況下進行快速評估,協助作物監測、品質分級與生長狀態分析。

編號706:如何依顏色區分不同種類的咖啡

在咖啡加工與品質檢測流程中,需透過顏色來區分不同種類的咖啡。由於咖啡品種、處理方式與烘焙條件不同,會造成色調差異。藉由非接觸式光學色彩量測技術,可穩定辨識咖啡之間的顏色差別,協助進行分類、品質控管與製程一致性管理,確保產品符合既定規格。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-電纜與沖壓產業

電纜與沖壓產業中的 Sensor Instruments 非接觸式光學測量技術應用

電纜與沖壓產業的製程中,常需在金屬與塑膠複合材料、高速搬運與連續加工條件下,穩定判別尺寸寬度、位置偏移、表面變形、顏色差異與結構存在性,且檢測對象多處於運動狀態或視覺條件受限。非接觸式光學測量技術可透過亮度、色階、螢光反應與幾何特徵進行即時判讀,而不影響工件或製程節奏。此類量測方式可延伸應用於多種電纜、沖壓件與金屬加工流程的線上品質監控情境。

編號107:如何系統電子元件引腳寬度

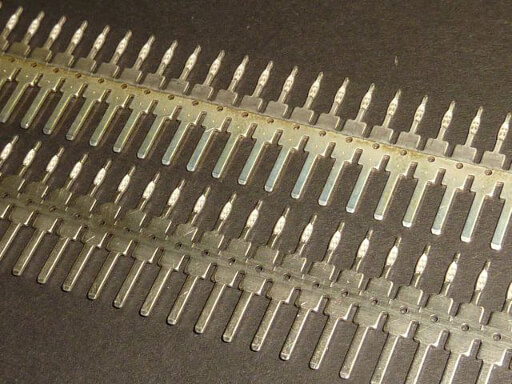
在電子製造與組裝過程中,引腳寬度控制是確保零件裝配精度與電氣連接穩定性的重要一環。透過本系統,可對電子元件的引腳寬度進行高精度、非接觸式測量與品質控管,確保每一個元件都符合標準尺寸要求。此技術廣泛應用於自動化 SMT 生產線、封裝測試設備以及半導體後段製程中,有助於提升良率並降低不良品風險,是現代電子製造不可或缺的尺寸檢測解決方案。

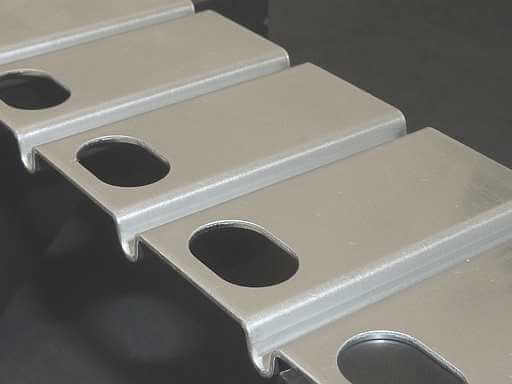
編號193:如何檢測金屬沖壓或組裝製程中金屬板矩陣螢光標記

在金屬沖壓或組裝製程中,需可靠偵測位於金屬板矩陣上表面的螢光標記,以確認工件定位、加工步驟或品質狀態。透過適當波長的UV光源激發螢光,再搭配螢光專用光學感測器或相機系統,可穩定區分有無標記、判斷標記強度與位置,即使在反光金屬背景與高速生產線條件下,仍能維持穩定檢出率。

編號196:如何檢測局部覆塑沖壓件之電氣接點光學

在沖壓後的電氣接點製程中,部分金屬接點可能因製程缺陷而被極薄的塑膠膜覆蓋,導致導電不良或後續組裝失效。此類缺陷通常肉眼難以辨識,且塑膠膜厚度極薄、透明度高,更需要精準的光學檢測技術來判別。透過高解析反射光檢測或斜角光散射分析,可有效區分純金屬面與被薄膜覆蓋的表面差異;在必要時可加入偏光、同軸光源或短波近紅外(SWIR)光源進行補強,使光學系統能穩定偵測出極細微的塑膠覆層。此方法可在高速產線上即時分辨 OK/NG 件,避免不良品流入後段製程。

編號210:如何雙片檢測汽車零件沖壓件

在汽車製造的沖壓金屬零件搬運過程中,機器手臂有時會誤將兩片或更多沖壓件同時吸取,造成設備碰撞、模具損壞或生產中斷。因此,需要高精度的雙片檢測系統,即時辨識多片金屬件重疊,確保自動化搬運與汽車沖壓製程的安全與穩定。

編號218:如何控制框架鉸接處的表面品質

在框架結構的製造與組裝過程中,需對多個鉸接處的表面進行顏色與光澤控制,且需在不同區域分別檢測。透過非接觸式光學色彩與光澤量測技術,可即時分析表面一致性與塗裝品質,協助產線掌握局部差異,確保產品外觀品質與製程穩定度。

編號281:如何控制沖壓零件的退出與計數

在沖壓製程中,為保護沖壓模具,需對尺寸極小的沖壓零件退出狀態進行控制並同步計數。由於零件退出速度可達數 m/s,檢測系統需具備高速反應能力。透過非接觸式光學檢測技術,可即時偵測零件是否順利退出並完成精準計數,協助避免卡料或漏料問題,確保沖壓製程穩定與設備安全。

編號284:如何控制燈泡內燈絲支架的位置

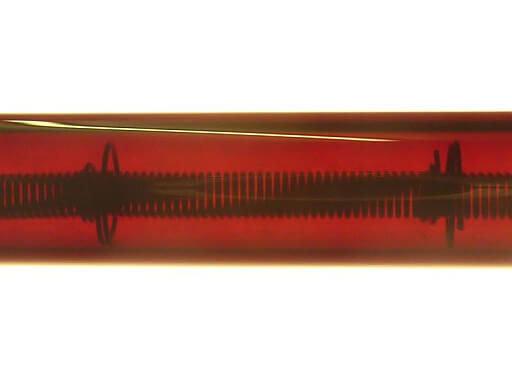
在燈泡製造過程中,需對透明玻璃與紅色玻璃燈泡內的燈絲支架位置進行控制。透過非接觸式光學量測技術,可在不同玻璃顏色條件下穩定判別支架位置是否正確,協助產線確保組裝精度與產品品質一致性,提升製程穩定度與可靠性。

編號285:如何檢查線束上不織布的存在

在線束組裝與品質控管過程中,需確認線束外是否正確覆蓋不織布。不同批次的線束顏色可能有所差異,而不織布顏色固定為白色。透過非接觸式光學檢測技術,可在顏色變動條件下穩定辨識白色不織布是否存在,協助產線即時判定組裝完整性,確保產品品質與製程穩定度。

編號286:如何控制電纜外被的光澤度

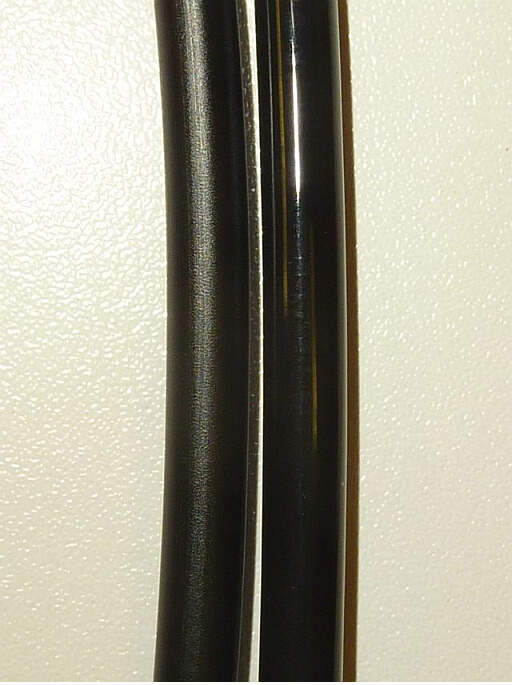
在電纜製造過程中,需對黑色電纜外被的光澤度進行控制,以確保外觀品質與表面處理一致性。透過非接觸式光學光澤量測技術,可在線上即時監控外被表面的光澤變化,協助製程調整與品質控管,確保產品符合規範並維持穩定製造品質。

編號288:如何檢查鋁製外殼上 O 型環密封圈的存在

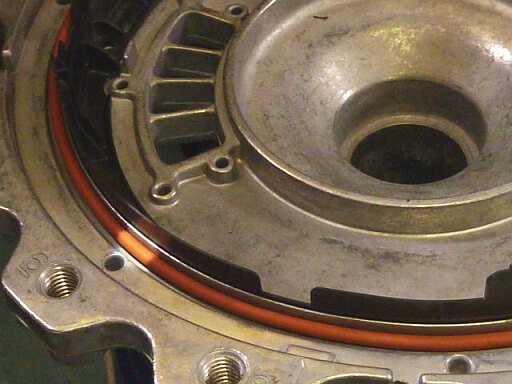
在鋁製外殼的組裝與品質控管流程中,需確認 O 型環密封圈是否正確安裝於指定位置。透過非接觸式光學檢測技術,可即時辨識密封圈的存在狀態與安裝完整性,協助自動化產線避免缺件或錯裝問題,確保產品密封性能與製程穩定度。

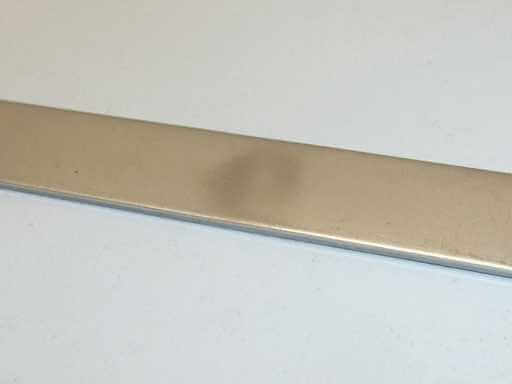
編號305:如何檢測金屬沖壓條帶上的黑色焊接標記

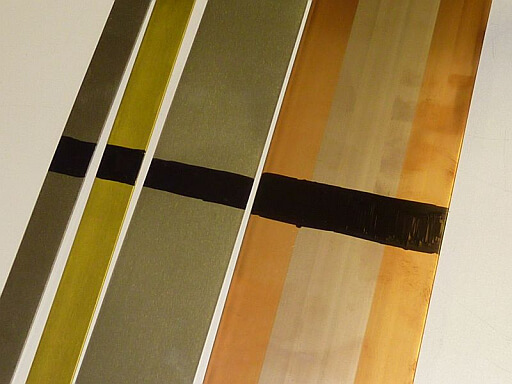
在金屬沖壓條帶的製程與品質控管中,需辨識其表面上的黑色焊接標記。由於條帶本身的顏色與光澤可能有所差異,檢測系統需具備良好的適應能力。透過非接觸式光學檢測技術,可在不同金屬表面條件下穩定偵測黑色標記,協助產線進行製程監控與品質判定,確保後續加工與組裝準確性。

編號309:如何檢測光纖上的色標並區分光纖顏色

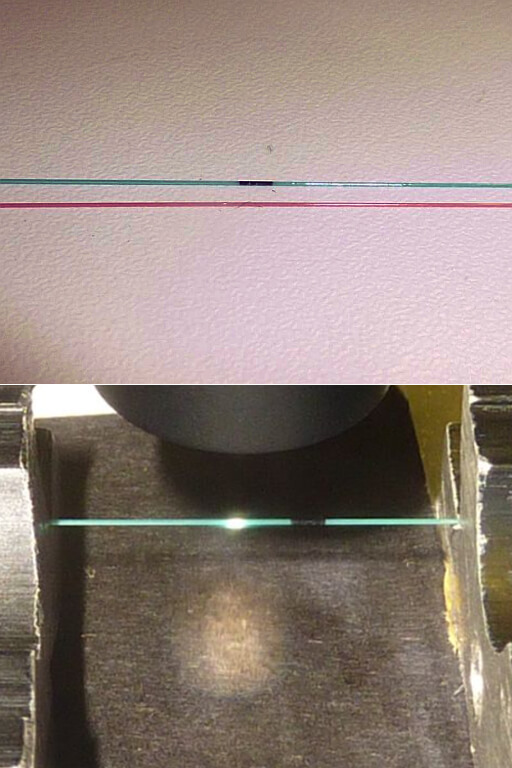
在光纖製造與分線製程中,需同時辨識光纖本身的顏色與其表面的色標。由於玻璃光纖的送料速度可達約10 m/s,檢測系統必須具備高速反應與精準判讀能力。透過非接觸式光學色彩檢測技術,可在高速運行條件下穩定辨識色標位置與顏色差異,協助產線進行正確分類與品質控管,確保製程穩定與產品一致性。

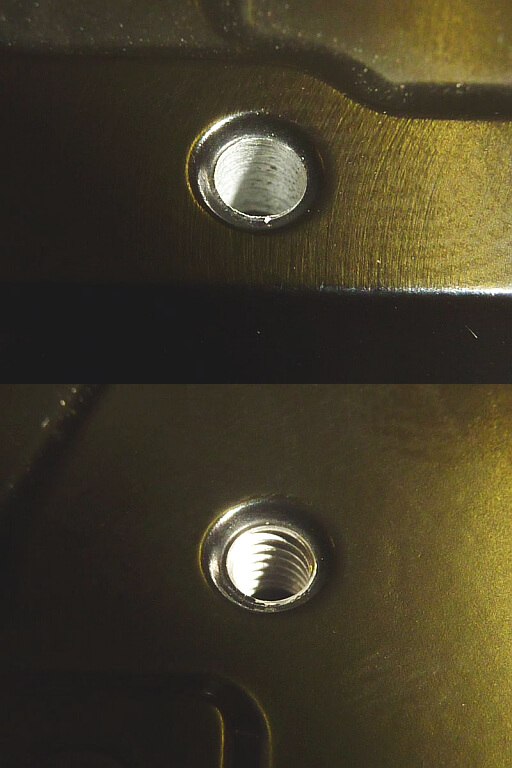
編號311:如何檢查鋁鑄件中的盲孔內螺紋存在並加以區分

在鋁鑄件的加工與品質檢測過程中,需確認內部是否具有盲孔螺紋,並能區分盲孔螺紋與未加工的盲孔。透過非接觸式光學檢測技術,可分析孔內幾何結構與表面特徵差異,協助產線即時判定加工狀態,避免缺牙或錯誤加工流入後段製程,確保產品結構品質與組裝可靠度。

編號324:如何檢測編織電纜套管的直徑異常

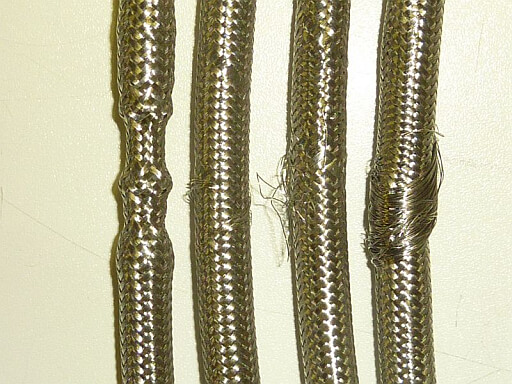
在編織電纜套管的製造與品質控管流程中,需對其直徑偏差進行檢測,以確保尺寸符合規格要求。透過非接觸式光學量測技術,可即時監控套管直徑變化,快速辨識過大或過小的異常情況,協助產線進行製程調整與品質控制,確保產品穩定性與使用可靠度。

編號325:如何檢查編織軟管內部鋼絲存在並控制過度拉伸

在編織軟管的製造與品質檢測流程中,需確認內部所有鋼絲是否完整存在,並同時判斷軟管是否發生過度拉伸。透過非接觸式光學檢測技術,可即時分析編織結構與幾何變化,協助產線辨識缺絲或拉伸異常狀況,確保產品結構強度與製程穩定度。

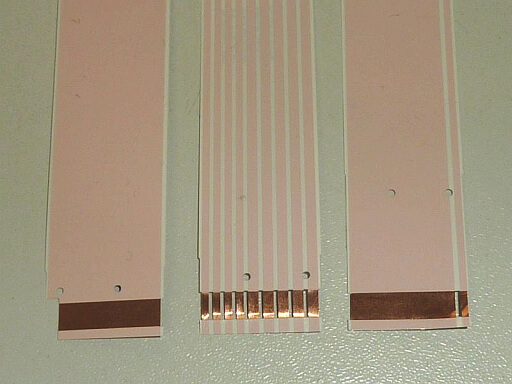
編號384:如何精準偵測扁平排線雷射剝除區的邊緣

在扁平排線加工製程中,需精準偵測雷射剝除區域的起始邊緣位置。透過非接觸式光學量測技術,可在高速與高精度條件下穩定辨識剝除區與未剝除區的界線,協助產線進行定位控制與品質監測,確保後續連接與組裝作業的準確性與製程一致性。

編號402:如何控制電纜外被的顏色

在電纜製造與品質控管流程中,需對電纜外被的顏色進行監測與控制,以確保產品外觀一致性與批次穩定度。透過非接觸式光學色彩量測技術,可即時辨識色調差異與色偏變化,協助產線進行製程調整與品質判定,確保電纜產品符合規格要求與市場標準。

編號409:如何在高速旋轉下偵測電動機鐵心的間隙

在電動機製造與品質檢測流程中,需於鐵心高速旋轉狀態下偵測其表面的間隙狀況。由於運轉速度快,檢測系統需具備高響應與高解析能力。透過非接觸式光學量測技術,可即時辨識鐵心間隙變化,協助產線進行品質監控與異常判斷,確保電動機運轉性能與製程穩定度。

編號414:如何控制工業風機的轉速頻率與旋轉方向

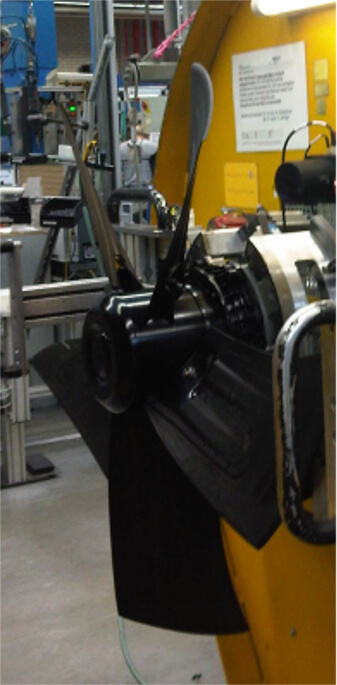
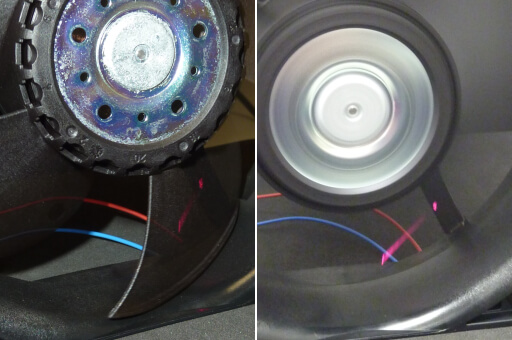
在工業風機的運轉監控過程中,需對其轉速頻率與旋轉方向進行控制與判定。為了實現穩定檢測,可在其中一片葉片上貼附螢光標籤,透過非接觸式光學與螢光檢測技術,即時辨識葉片通過訊號,計算轉動頻率並判斷旋轉方向。此方式可協助產線進行設備監控、預防異常並確保運轉穩定性。

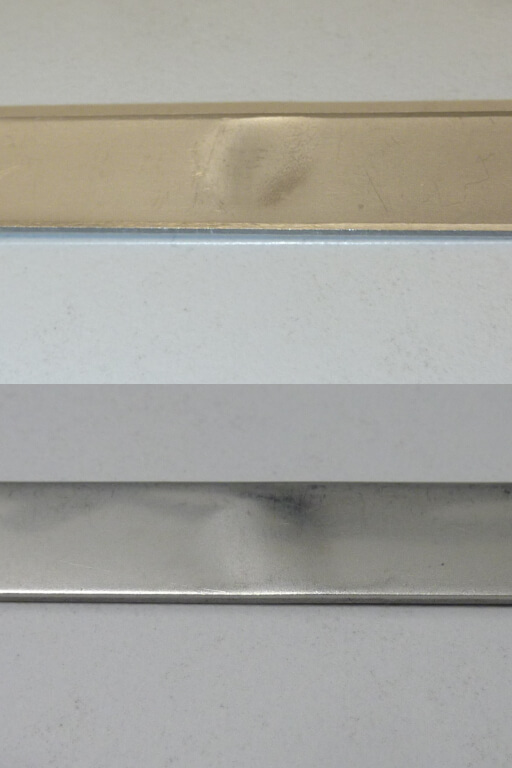
編號437:如何區分鍍錫與鍍銀沖壓條帶的顏色

在金屬沖壓條帶的製程與分選過程中,需區分鍍錫條帶與鍍銀條帶。由於兩種鍍層在外觀與光澤上可能相近,檢測系統需具備高解析度的光學辨識能力。透過非接觸式光學色彩與表面特性分析技術,可穩定區分不同鍍層材質,協助產線進行正確分流與品質控管,確保後續加工與應用的一致性。

編號465:如何在線量測電纜絕緣層的顏色

在電纜製造過程中,需對電氣電纜絕緣層的顏色進行線上量測,以確保產品外觀一致性與批次穩定度。透過非接觸式光學色彩量測技術,可在產線運行中即時監控顏色變化,協助製程調整與品質控管,確保電纜符合規格要求並提升生產可靠度。

編號610:如何量測銅陽極處理導線的顏色

在銅陽極處理導線的製造與品質控管流程中,需對其表面顏色進行量測,以確保處理效果與外觀一致性。透過非接觸式光學色彩量測技術,可即時分析導線表面的色調變化與均勻度,協助產線進行製程監控與品質判定,確保產品符合規格要求與應用標準。

編號658:如何偵測金屬沖壓條帶上的油膜殘留

在金屬沖壓條帶的製程與清洗後檢測流程中,需判斷其表面是否仍殘留油膜。特別是在清洗製程完成後,必須辨識是否存在潤滑劑殘留物,以避免影響後續加工與表面處理品質。透過非接觸式光學檢測技術,可分析表面光學特性變化,穩定判斷油膜存在狀態,協助產線進行品質控管與製程優化。

編號743:如何量測旋轉風扇的轉動頻率

在工業設備與通風系統的運轉監控中,需對旋轉風扇或鼓風機的轉動頻率進行量測,以確保設備運行穩定與性能符合設定條件。透過非接觸式光學檢測技術,可即時辨識葉片通過訊號並計算轉動頻率,協助產線與設備管理系統進行狀態監控與異常預警,提升運轉可靠度與維護效率。

編號761:如何量測合成纖維線材的顏色

在合成纖維線材的製造與品質控管流程中,需對其顏色進行量測,以確保產品外觀一致性與批次穩定度。透過非接觸式光學色彩量測技術,可即時監控線材在高速生產過程中的色調變化,協助製程調整與品質判定,確保線材符合規格要求與應用標準。

編號762:如何控制金屬沖壓零件的位置

在金屬沖壓製程與自動化搬運流程中,需對沖壓零件的位置進行控制,以確保後續加工與組裝精度。透過非接觸式光學量測技術,可即時辨識零件位置與偏移狀況,協助產線進行定位校正與品質監控,確保製程穩定與產品尺寸一致性。

編號800:如何偵測沖壓條帶上的變形

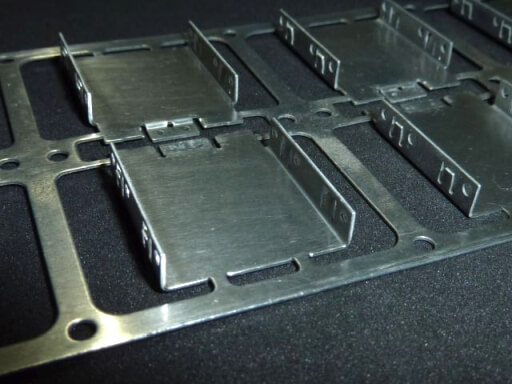
在金屬沖壓條帶的製程與品質檢測過程中,需辨識條帶表面是否出現變形情況。透過非接觸式光學量測技術,可即時分析條帶的幾何形狀與表面特徵變化,協助產線發現彎曲、凹陷或局部異常,確保後續加工與組裝品質穩定並降低不良率。

編號801:如何偵測金屬沖壓條帶上的凹陷與凸起

在金屬沖壓條帶的製造與品質控管流程中,需辨識表面是否存在凹陷或凸起等缺陷。透過非接觸式光學量測技術,可即時分析條帶表面的幾何變化與形貌異常,協助產線快速發現製程問題,確保材料品質與後續加工精度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用–半導體與電子產業

半導體與電子產業中的 Sensor Instruments 非接觸式光學測量技術應用

半導體與電子產業的製程中,常需在高速運作與高精度要求下,穩定判別顏色狀態、尺寸差異、塗層完整性、位置偏移與動態行為,且檢測對象多為細線、薄膜或高反光材料。非接觸式光學測量技術可透過亮度、色階、幾何變化與時間特徵進行即時判讀,而不影響元件運動或製程節拍。此類量測方式可延伸應用於多種電子元件、線材與組裝流程的線上品質監控情境。

編號6:如何量測印刷電路板原料接合面偵測系統

在印刷電路板(PCB)製程中,原料常以「無盡式」帶狀材料繞捲於捲軸上進行儲存與送料。在材料自動解卷的過程中,準確偵測原料的接合面成為確保製程連續性與品質穩定的重要環節。透過本系統,能有效定位帶材中任意位置的接合面,避免錯誤加工與材料浪費,提升整體生產效率。此技術適用於各類PCB原料自動送料線,可整合至智慧製造與自動化產線中,實現高精度的PCB接合面檢測與品質控管。

編號26:如何檢測線圈式電樞溝槽與間隙偵測系統

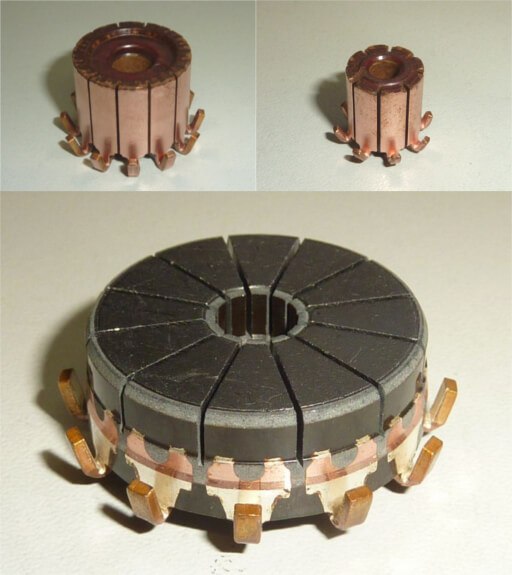
在線圈式電樞的電子動平衡校正流程中,準確偵測電樞上的間隙與銑削溝槽是確保轉子穩定性與加工品質的關鍵。系統設計支援最高每分鐘 2500 轉的旋轉速度,適用於高精度馬達製造與自動化檢測產線。透過本技術,可實現高速運轉下的非接觸式檢測,有效提升動平衡效率並降低誤差風險,

編號 48:如何檢測電動牙刷 LED 顏色與亮燈時間

在智慧型電動牙刷設計中,LED 指示燈不僅影響產品外觀,也關係到使用者對電量、模式與運轉狀態的判讀。因此必須精準控制 LED 顏色,並量測 LED ON/OFF 亮燈時間 是否符合設計規格。透過非接觸式光學感測技術,可自動檢測 LED 色度與亮度變化,確保每支電動牙刷在量產過程中維持一致的視覺效果與品質穩定性,提升品牌形象與使用體驗。

編號 49:如何檢測電動牙刷偏心振動的頻率與振幅

電動牙刷的清潔效率取決於其偏心驅動機構的運動品質,因此必須精準控制 偏心振動的頻率(frequency)與 振幅(amplitude)。透過非接觸式光學量測技術與高速雷射感測器,可即時監測軸心偏心運動是否符合設計規格,確保震動強度穩定、刷頭運作一致,提高產品清潔效果與使用壽命。

編號 54:如何透過非接觸式光學測量技術控制選擇性助焊劑噴塗

隨著選擇性焊接技術的普及,選擇性助焊劑塗佈已成為混合式 PCB 製程中的關鍵工序。透過壓電式噴嘴(piezo nozzle),系統能以極小散射角噴出直徑僅數十微米的助焊劑液滴,使助焊劑只落在 指定焊接區域,避免污染周圍元件。為確保助焊劑量精準穩定,需即時監控制程,包括:液滴數量、噴射方向、塗佈均勻度。光學檢測器可提供高可靠度的噴塗監控,避免助焊劑不足、偏移或過量,確保後續焊點品質與 PCB 製程穩定性。

編號 56:如何快速量測全息編碼盤高度差

全息編碼盤在光學定位與精密運動控制中扮演關鍵角色,其高度一致性會直接影響編碼解析度與系統穩定度。因此,製程中必須以 非接觸式光學量測技術 精準檢測其高度差。透過高解析度雷射位移感測器,可快速量測全息編碼盤的微小高度變化,避免因高度不均造成讀取誤差,提高整體產品品質與可靠性。

編號91:如何區分單色與雙色電纜

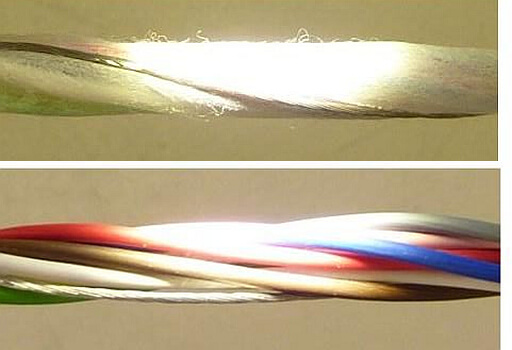
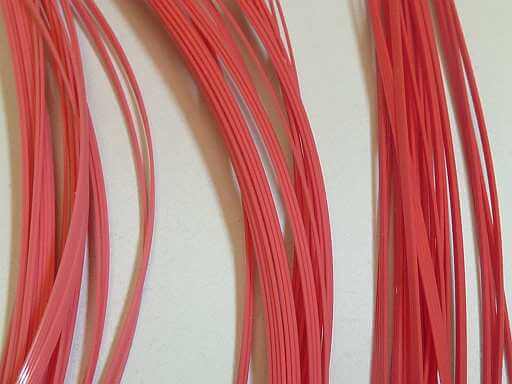
在電纜製造過程中,需區分單色電纜與具有色條的雙色電纜。產線速度最高可達約 15 m/s,最小電纜直徑約為 1.35 mm,且電纜在此速度下每 0.5 秒旋轉一圈(360°)。雙色電纜的色條寬度約為 0.8 mm。透過非接觸式光學色彩檢測技術,可在高速與旋轉條件下穩定辨識細微色條差異,協助產線進行即時分類與品質控管,確保產品一致性與製程穩定度。

編號102:如何控制燈絲上螺旋線圈的位置

在燈泡產業的燈絲製造過程中,需對螺旋線圈在燈絲上的位置進行控制。燈絲上存在兩種不同間距(gapping)的螺旋結構,需準確辨識其排列狀態。燈絲移動速度約為 0.02 m/s,直徑依型式不同介於 0.3 mm 至 1.5 mm,螺旋最大間距約為 1 mm。透過非接觸式光學量測技術,可精準分析細微結構與位置變化,協助產線進行定位控制與品質監測,確保燈絲製程穩定與產品性能一致性。

編號106:如何控制電子元件引腳的高度

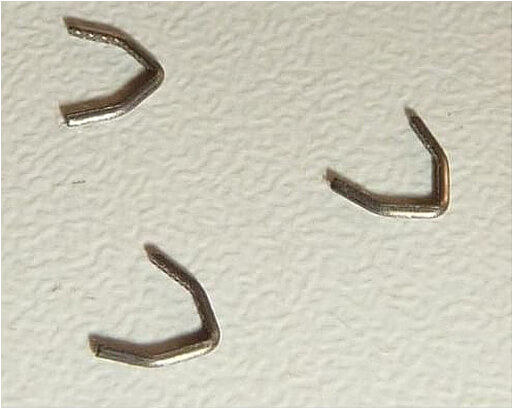
在電子元件的製造過程中,需對引腳的高度進行控制,以確保尺寸符合設計規格與後續裝配需求。透過非接觸式光學量測技術,可即時監控引腳高度與偏差變化,協助產線進行精準調整與品質控管,確保產品一致性與製程穩定度。

編號107:如何控制電子元件引腳的寬度

在電子元件的製造與品質控管流程中,需對引腳的寬度進行量測與控制,以確保尺寸符合設計規格與裝配需求。透過非接觸式光學量測技術,可即時分析引腳寬度與尺寸偏差,協助產線進行精準控制與品質監測,確保產品一致性與製程穩定度。

編號114:如何區分單色與雙色電纜於繞線製程中的狀態

在電纜繞線製程中,需判斷正在繞製的是單色電纜或雙色電纜。電纜以約 15 m/s 的速度運行,並於 0.5 秒內完成 360° 旋轉,此旋轉特性可用於進行色彩判斷。電纜直徑範圍約為 Ø1.35 mm 至 Ø3 mm。雙色電纜係在單色電纜表面塗佈約 0.8 mm 寬的色條,量測時可使用直徑約 Ø0.7 mm 的白光光點進行檢測。透過非接觸式光學色彩量測技術,可在高速與旋轉條件下穩定辨識色條存在與否,協助產線進行即時分類與品質控管,確保製程穩定與產品一致性。

編號125:如何精準定位燈泡內的燈絲位置

在燈泡組裝製程中,需將燈絲精準定位於燈泡內部。由於燈絲可能發生彎曲,其末端位置未必位於燈泡的對稱軸上,增加定位難度。燈泡內徑約為 1.8 mm,燈絲直徑約為 0.3 mm。透過非接觸式光學量測技術,可精準辨識燈絲位置與偏移狀態,協助產線進行高精度定位控制與品質監測,確保產品性能與製程穩定度。

編號138:如何控制鋁製驅動盤的偏心度

在用於薄膜收放卷的鋁製驅動盤製造與品質控管流程中,需對其偏心度進行精準控制,量測精度要求約為 10 µm。透過非接觸式光學量測技術,可即時分析旋轉過程中的幾何偏移與偏心變化,協助產線進行高精度校正與品質監測,確保設備運轉穩定與製程可靠度。

編號145:如何區分有塗層與未塗層的細線材

在細線材(直徑約 0.12 mm)的製造與塗佈製程中,需確認線材表面是否已完成塗層,以確保產品功能性與品質符合規範。透過非接觸式光學量測技術,可分析表面光學特性差異,準確辨識塗層是否存在,協助產線進行即時監控與品質控管,確保製程穩定與產品一致性。

編號154:如何偵測燈泡內燈絲間隔支架的位置

在燈泡組裝與品質控管流程中,需對燈絲間隔支架的位置進行控制,以確保燈絲固定與結構穩定。由於空間限制,僅能採用反射式量測方式進行檢測。燈泡連同燈絲與支架可進行位置控制移動。透過非接觸式光學反射量測技術,可即時辨識支架位置與偏移狀態,協助產線進行精準定位與品質監測,確保產品性能與製程穩定度。

編號170:如何區分有無絕緣層金屬線材的直徑

在金屬線材的製造與品質控管流程中,需區分未絕緣線材(直徑約 Ø50 µm)與已絕緣線材(直徑約 Ø110 µm),以確保產品符合設計規格與應用需求。透過非接觸式光學量測技術,可精準量測線材直徑並辨識尺寸差異,協助產線進行即時分類與品質監控,確保製程穩定與產品一致性。

編號188:如何在線控制絕緣電纜的顏色

在電纜製造過程中,需對塑膠絕緣層的顏色進行線上控制(例如棕色與紅色電纜)。由於環境溫度與濕度變化可能影響表面光澤,進而干擾量測結果,因此需採用不受光澤影響的量測方式。透過非接觸式光學色彩量測技術,可穩定辨識色調差異並降低光澤變動影響,協助產線進行即時監控與品質控管,確保產品顏色一致性與製程穩定度。

編號208:如何偵測金屬板上的感光條紋

在金屬板製造與檢測流程中,需辨識其表面上的感光條紋。由於該條紋對可見光不具反應,因此無法使用可見光光源進行量測。透過非接觸式光學檢測技術,採用適當波段光源(如非可見光範圍),可有效激發感光條紋並進行穩定辨識,協助產線進行品質監測與製程控制,確保產品符合規範。

編號221:如何檢查電子元件內金屬零件上的潤滑脂存在

在電子元件的製造與組裝流程中,需確認內部金屬零件表面是否正確塗佈潤滑脂,以確保機構運作順暢與產品可靠性。透過非接觸式光學檢測技術,可分析表面光學特性差異,準確辨識潤滑脂是否存在,協助產線進行品質控管與製程監測,確保產品性能與一致性。

編號236:如何偵測絞線組中的未絕緣電纜

在絞線電纜組裝與品質控管流程中,需辨識是否存在未絕緣的導線,以避免影響電氣安全與產品可靠性。透過非接觸式光學檢測技術,可分析不同線材表面的光學特性差異,準確辨識未絕緣電纜,協助產線進行即時品質監測與防錯控制,確保產品符合安全規範並維持製程穩定度。

編號244:如何控制光纖塗層的顏色並偵測缺陷

在光纖製造與塗佈製程中,需對塗層顏色進行控制,並同時偵測切傷與污染等缺陷。即使在產品速度高達 10 m/s 的條件下,仍需維持穩定檢測能力。透過非接觸式光學色彩與表面檢測技術,可即時分析塗層色調與表面異常,協助產線進行品質監控與製程控制,確保光纖產品一致性與可靠度。

編號245:如何偵測光纖上的色標

在光纖製造與分線流程中,需辨識光纖表面的色標,以確保分類與製程控制正確。由於送料速度約達 10 m/s,檢測系統需具備高速反應能力。透過非接觸式光學色彩檢測技術,可在高速運行條件下穩定辨識色標位置與顏色特徵,協助產線進行即時監控與品質控管,確保產品一致性與製程穩定度。

編號249:如何檢查鋁製外殼密封膠條的存在並偵測間隙

在鋁製外殼的組裝與品質控管流程中,需確認密封膠條是否正確施作,並同時偵測是否存在間隙,以確保產品密封性能與結構完整性。透過非接觸式光學檢測技術,可即時分析膠條連續性與表面特徵,準確辨識缺膠或斷裂情況,協助產線進行品質監測與製程控制,確保產品符合規範並維持製程穩定度。

編號250:如何檢查黑色陽極氧化鋁上的底漆存在

在黑色陽極氧化鋁的塗裝與品質控管流程中,需確認其表面是否已施加底漆(primer),以確保後續塗層附著力與產品性能符合要求。透過非接觸式光學量測技術,可分析表面光學特性差異,準確辨識底漆是否存在,協助產線進行品質監測與製程控制,確保產品一致性與可靠度。

編號260:如何控制SMD LED封裝膠的欠填高度

在SMD LED封裝製程中,需對透明灌封膠的填充高度進行控制,以避免發生欠填(underfilling)影響元件可靠性與光學性能。透過非接觸式光學量測技術,可即時監控封裝膠的液位與填充狀態,準確辨識是否低於規範高度,協助產線進行製程調整與品質控管,確保產品一致性與長期穩定性。

編號261:如何控制SMD LED封裝膠的過填高度

在SMD LED封裝製程中,需對透明灌封膠的填充高度進行控制,以避免過填(overfilling)影響元件外觀與光學性能。透過非接觸式光學量測技術,可即時監控封裝膠的液位與填充狀態,準確辨識是否超出規範高度,協助產線進行製程調整與品質控管,確保產品一致性與製程穩定度。

編號291:如何控制導線框架的光澤度

在導線框架(lead frame)的製造與品質控管流程中,需對其表面光澤度進行控制,以確保後續半導體晶片貼裝品質。由於晶片放置區表面可能為平滑或粗糙狀態,需能穩定辨識不同表面特性。透過非接觸式光學光澤量測技術,可即時分析表面光學特性變化,協助產線進行品質監測與製程控制,確保產品一致性與可靠度。

編號303:如何量測導線框架凸點高度並檢查透明塗層

在導線框架(lead frame)的製造與品質控管流程中,需對其表面凸點(dome)的高度進行量測,以確保結構尺寸符合設計規範。同時,即使存在透明塗層,也需能穩定進行檢測。透過非接觸式光學量測技術,可精準分析凸點高度與表面特性,協助產線進行品質監測與製程控制,確保產品一致性與可靠度。

編號333:如何控制工業風機的轉動頻率與旋轉方向

在工業用途風機的運轉監控流程中,需對其轉動頻率進行量測,並同時判定旋轉方向是否正確。透過非接觸式光學檢測技術,可即時辨識葉片通過訊號以計算轉速,並分析相位變化判斷旋轉方向,協助設備監控與異常預警,確保運轉穩定性與系統安全。

編號339:如何控制沖壓產線收放卷設備中金屬帶材的高度位置

在沖壓產業的收卷與放卷設備中,需對金屬帶材的位置進行控制,以確保送料穩定與製程連續性。由於金屬帶材,特別是窄幅帶材,在運行過程中可能產生振動與高加速度變化,對量測造成挑戰。透過非接觸式光學量測技術,可即時追蹤帶材高度與位置變化,協助產線進行動態調整與品質監控,確保製程穩定與設備運作可靠度。

編號388:如何偵測晶圓邊緣

在半導體製造與檢測流程中,需對厚度約 80 µm 的晶圓邊緣進行精準偵測,以確保定位與加工精度。透過非接觸式光學量測技術,可即時辨識晶圓邊界位置與輪廓特徵,協助產線進行高精度對位與品質監測,確保製程穩定與產品良率。

編號398:如何檢查銅接點上小型金屬片的存在

在電子元件的製造與組裝流程中,需確認銅接點上是否正確放置小型且薄型的金屬片,以確保導電性能與結構完整性。透過非接觸式光學檢測技術,可即時辨識金屬片的存在與位置狀態,協助產線進行品質控管與防錯檢測,確保產品符合規格並維持製程穩定度。

編號407:如何偵測金屬螺紋起始處的塑膠殘留

在金屬螺紋加工與品質控管流程中,需辨識螺紋起始區域是否殘留塑膠材料,以確保後續組裝與功能正常。透過非接觸式光學檢測技術,可分析表面光學特性差異,準確偵測塑膠殘留位置,協助產線進行品質監測與製程控制,確保產品一致性與可靠度。

編號514:如何控制電容器外殼中的灌封材料

在電容器外殼的封裝與品質控管流程中,需對灌封材料的填充狀態進行控制,以確保元件保護效果與電氣性能穩定。透過非接觸式光學量測技術,可即時監控灌封材料的分佈與填充高度,協助產線進行製程調整與品質判定,確保產品一致性與長期可靠度。

編號515:如何控制薄膜電容器前端的雙層塗佈

在薄膜電容器的製造與品質控管流程中,需對前端區域的雙層塗佈進行控制,以確保塗層結構與電氣性能符合設計要求。透過非接觸式光學量測技術,可即時分析塗層分佈與厚度一致性,協助產線進行製程監控與品質判定,確保產品穩定度與可靠性。

編號700:如何量測陽極氧化鋁零件的顏色

在陽極氧化鋁零件的製造與品質控管流程中,需對其表面顏色進行量測,以確保處理效果與外觀一致性符合規範。透過非接觸式光學色彩量測技術,可即時分析色調變化與色差狀況,協助產線進行品質判定與製程調整,確保產品一致性與表面處理品質穩定。

編號780:如何控制織物軟管的網目結構

在編織軟管的製造與品質控管流程中,需對其網目結構進行監控,以確保編織密度與幾何排列符合設計要求。透過非接觸式光學量測技術,可即時分析網目分佈與結構變化,協助產線進行製程調整與品質判定,確保產品強度與一致性。

編號781:如何控制金屬編織軟管的網目結構

在金屬編織軟管的製造與品質控管流程中,需對其網目結構進行監控,以確保編織密度、排列均勻性與機械強度符合設計要求。透過非接觸式光學量測技術,可即時分析網目分佈與結構變化,協助產線進行製程調整與品質判定,確保產品可靠度與製程穩定度。

編號787:如何控制電動機的轉動頻率

在電動機的運轉監控與品質控管流程中,需對其轉動頻率進行量測與控制,以確保運行性能與系統穩定性符合要求。透過非接觸式光學檢測技術,可即時辨識旋轉訊號並計算轉速頻率,協助設備監控與異常預警,確保電動機運作可靠並提升製程穩定度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-環境科技產業

環境科技產業中的 Sensor Instruments 非接觸式光學測量技術應用

環境科技產業的製程與監測中,常需在液體介質、能源元件與塗層表面上,穩定判別顏色變化、污染物或油分存在、噴射量與方向、表面光澤及位置狀態,且多於連續運轉或受限空間下即時完成。非接觸式光學測量技術可透過色階、螢光反應、反射與透射特性進行即時判讀,而不接觸介質或工件。此類量測方式可延伸應用於多種水處理、再生能源與環境監測流程的線上品質控管情境。

編號 23:如何偵測彩色水質變化

在水循環系統中,水質顏色變化是最重要的監控項目之一。當水體受到污染時,可能會出現淡藍色(污染物混入)或米黃色(油污污染)。透過精準的光學感測技術,可即時偵測水色偏移,快速辨識異常狀況,確保水體維持乾淨透明並符合製程要求。

編號 50:如何檢測太陽能電池片有無導電帶助焊劑

在太陽能光伏模組的串焊(stringer)製程中,導電帶是否均勻塗佈助焊劑,會直接影響焊點品質、導電效率與模組可靠度。透過高靈敏度的顏色感測技術,可即時判斷導電帶上助焊劑的存在或缺失,避免因塗佈不足造成虛焊、焊接不良或後續模組失效。

編號 54:如何控制PCB製程中選擇性助焊劑噴塗

隨著選擇性焊接技術的普及,選擇性助焊劑塗佈已成為混合式 PCB 製程中的關鍵工序。透過壓電式噴嘴(piezo nozzle),系統能以極小散射角噴出直徑僅數十微米的助焊劑液滴,使助焊劑只落在 指定焊接區域,避免污染周圍元件。為確保助焊劑量精準穩定,需即時監控制程,包括:液滴數量、噴射方向、塗佈均勻度。光學檢測器可提供高可靠度的噴塗監控,避免助焊劑不足、偏移或過量,確保後續焊點品質與 PCB 製程穩定性。

編號73:如何區分太陽能電池的顏色

在太陽能電池的製造過程中,其藍色外觀可能因不同工廠,甚至同一工廠中不同產線而產生差異。因此,必須對太陽能電池的顏色進行控制。透過非接觸式光學色彩量測技術,可穩定辨識細微色差,協助產線進行品質監控與一致性管理,確保太陽能電池外觀與產品品質符合規範。

編號 98:如何檢測油壓萃取或油脂加工製程中含油廢水螢光

在油壓萃取或油脂加工製程中,廢水中常殘留助壓油(flux oil),若不加以監控,將造成環境污染並增加後端處理成本。一般廢水含油量約落在 500 ppm,而工廠希望進一步降低至 100 ppm 以下。

助壓油本身具有可量測的螢光特性(fluorescence),可利用光學感測器即時偵測其濃度變化,達到即時含油量監控、提升廢水處理效率、符合環保排放標準、預防異常污染狀況

編號150:如何進行廢水的檢測、監控與分類

在工業製程與環境管理中,需對廢水進行即時檢測、控制與分類,以確保符合法規與排放標準。量測可透過視窗玻璃(sight glass)進行非接觸式檢測,亦可將光學前端感測單元直接浸入廢水中進行量測。透過非接觸式光學量測技術,可穩定分析廢水狀態與特性,協助製程監控、異常判斷與環境保護應用。

編號185:如何量測太陽能光電板玻璃表面的光澤度

在太陽能光電板的生產過程中,需對其玻璃覆蓋層的光澤度(Gloss Factor)進行量測,以確保外觀品質與製程一致性。透過非接觸式光學量測技術,可在產線上即時監控玻璃表面的光澤變化,協助製造端進行品質控管與製程優化,確保光電模組的穩定性與可靠度。

編號246:如何量測風力發電葉片底漆表面的光澤度

在風力發電機葉片(vane)的製造過程中,需以非接觸式方式量測底漆表面的光澤度。量測時,光澤感測器安裝於機器人上,並沿垂直方向移動,以確保與底漆表面的距離維持約 15 mm;同時葉片沿水平方向移動,使系統可沿葉片長軸連續量測光澤度分佈。一般而言,底漆表面的光澤值需低於 5,以確保後續塗層能與底漆形成良好的附著與結合,提升塗裝品質與製程可靠度。

編號413:如何監控透明塑膠薄膜上金屬線的位置

在透明塑膠薄膜的製程中,需對金屬線位於薄膜正面或背面的位置進行監控與控制。透過非接觸式光學量測技術,可在不影響材料的情況下準確判別金屬線的層位與位置狀態,協助產線即時校正與品質控管,確保結構正確性與製程穩定度。

編號633:如何量測濾紙上的煙塵量

在檢測與分析流程中,需對濾紙上累積的煙塵量進行量測,以評估污染程度與過濾效果。透過非接觸式光學量測技術,可分析煙塵在濾紙上的沉積狀態與相對含量,協助實驗室檢測、環境監測與製程品質控管,確保量測結果具備一致性與可靠性。

編號686:如何依顏色分選金屬零件

在金屬零件的生產與後段處理流程中,需依據零件的顏色進行分選與分類。透過非接觸式光學色彩量測技術,可快速且穩定地辨識不同顏色的金屬零件,協助自動化產線完成即時分流,降低人工錯誤,提升分選效率與製程可靠度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-藥品產業

藥品產業中的 Sensor Instruments 非接觸式光學測量技術應用

藥品產業的製程與包裝流程中,常需在高潔淨與高一致性要求下,穩定判別容器塗層狀態、噴射與滴液量、液位高度、零組件有無、膠囊方向與顏色標記,且檢測對象多為透明或半透明材料並伴隨高溫或高速運動。非接觸式光學測量技術可透過色階、螢光反應、反射與透射特性進行即時判讀,而不接觸藥品或包材。此類量測方式可延伸應用於多種藥品製程與包裝線的線上品質監控情境。

編號17:如何檢測透明與乳白玻璃瓶內部塗層

在玻璃製品產業,特別是製造藥用玻璃瓶時,瓶內需施加特定塗層。此應用的核心任務是精準判斷玻璃瓶內部是否已塗層或未塗層,無論是透明瓶或乳白玻璃瓶皆需準確檢測。透過高精度光學感測與表面分析技術,可有效辨識內部塗層有無、塗布均勻度與品質一致性,確保藥用玻璃瓶符合製程要求與安全標準。

編號76:如何檢測藥用玻璃瓶瓶蓋螢光標記

為區分正品藥用玻璃瓶與偽造產品,原廠會在瓶蓋上施加螢光標記。在包裝流程中,必須以高精度光學感測技術快速且可靠地偵測螢光顏色標記,以確保每一個藥用瓶都是原廠正品,並提升製藥產線的品質控管與防偽能力。

編號101:如何控制藥用玻璃瓶內壁塗層製程的噴霧

在製造藥用玻璃瓶的過程中,瓶內需噴塗特定化學薄膜,使其具備散射(diffuse)效果。此過程會透過噴嘴從瓶口將晶體噴入瓶內,形成均勻塗層。而在塗佈階段,玻璃瓶的溫度仍高達數百攝氏度,因此必須進行高溫環境下的噴霧量控制與噴射品質監測,以確保塗層均勻、穩定並符合藥用品質標準。

編號105:如何控制噴霧量與密度控制

需對噴霧射流的密度與噴射量進行精準控制,確保噴霧均勻、穩定且符合製程要求。透過高精度噴霧量檢測技術,可有效監控噴霧濃度、流量與均勻度,提升塗佈、噴塗與製程的品質一致性與可靠度。

編號111:如何監控雷射對射式液滴監控

需精準監控液滴的數量與體積,以確保滴液過程的穩定性與一致性。透過雷射對射式感測系統,可即時偵測液滴通過時的光束變化,準確判斷每一滴液體的大小與滴落頻率,適用於製藥、食品、化工與點膠製程的高精度品質控制。

編號116:如何檢查藥品包裝盒中刮勺的存在

在藥品包裝製程中,需確認藥品包裝盒內是否放置螢光刮勺,以確保包裝內容的完整性。檢測時包裝盒正面為開口狀態,可透過非接觸式光學與螢光檢測技術,即時判斷刮勺是否存在,協助產線進行品質控管,避免缺件出貨並提升包裝可靠度。

編號122:如何控制膠囊在機械導引中的方向

在機械導引系統中,需對膠囊的方向進行控制。膠囊由兩個部件組成,其中一側的直徑比另一側大約 0.3 mm。膠囊以約 0.4 m/s 的速度進行線性移動,不同膠囊型式的直徑約介於 3 mm 至 8 mm 之間。此外,膠囊顏色可能由白色至黑色不等,亦包含各種顏色甚至透明膠囊。透過非接觸式光學量測技術,可在高速移動與多樣顏色條件下穩定判別膠囊方向,協助產線確保正確排列與製程穩定性。

編號258:如何量測半透明管中的液位高度

在半透明管路中,需透過光學系統對液位高度進行控制與量測。待測液體可能包含清水、清潔劑或乳白色液體,而管材皆為固定的半透明材質。量測時需特別考量避免泡沫或附著於管壁的液膜影響判讀結果。透過非接觸式光學量測技術,可在不同液體特性下穩定辨識實際液位位置,協助製程監控與液位控制,確保量測準確性與系統可靠度。

編號299:如何檢測樹枝中的嵌入物

在樹枝加工與檢測流程中,需辨識樹枝內是否存在嵌入物。不同批次之間,樹枝的輸送速度與厚度可能有所差異,檢測系統需具備良好的適應能力,並能在約 100 mm 的高度工作範圍內完成量測。透過非接觸式光學量測技術,可在變動條件下穩定偵測嵌入物,協助產線進行品質控管與製程安全監測。

編號417:如何檢測半透明載體上的螢光標籤

在製程與品質檢測中,需於半透明載體上辨識螢光標籤的存在與位置。透過非接觸式光學與螢光檢測技術,可在不受載體透明度影響的情況下穩定偵測螢光訊號,協助產線即時判斷標籤是否正確貼附,確保製程一致性與品質可靠度。

編號422:如何檢查塑膠零件上密封環的存在

在塑膠零件的組裝與品質控管流程中,需確認矽膠密封環是否正確安裝於零件上。透過非接觸式光學檢測技術,可即時辨識密封環的存在狀態,協助自動化產線避免缺件或錯裝問題,確保產品密封性能與製程品質穩定。

編號427:如何控制膠囊的顏色與導向方向

在膠囊的生產過程及包裝前階段,需同時對膠囊的顏色與排列方向進行控制。透過非接觸式光學檢測技術,可即時辨識膠囊色調是否正確,並判斷其方向與導向狀態,協助產線在高速運作下維持正確排序與外觀一致性,確保後續包裝流程順暢且品質穩定。

編號513:如何檢測塑膠匣上的色標

在塑膠匣的製程與檢測中,需於白色波紋塑膠匣上辨識綠色色標。由於色標可能出現局部刮傷或不完整情況,檢測系統需具備良好的容錯能力。透過非接觸式光學色彩檢測技術,可在表面受損條件下穩定偵測色標存在與位置,協助產線進行品質控管並確保製程可靠性。

編號791:如何檢查藥品包裝內是否放置藥瓶

在藥品包裝流程中,需確認藥品包裝內是否正確放置藥瓶,以確保包裝內容完整性。透過非接觸式光學檢測技術,可於產線上即時判斷藥瓶是否存在,協助品質控管與錯誤防止,避免缺件出貨並提升包裝可靠度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-生活產業

生活產業中的 Sensor Instruments 非接觸式光學測量技術應用

生活產業的製程與品質檢測中,常需在外觀差異細微且多為透明或半透明包裝的條件下,準確判別顏色一致性、色階變化與不透明度差異,且量測結果需不受容器材質與反射影響。非接觸式光學測量技術可透過色階、亮度與透射特性進行即時判讀,而不接觸產品本體。此類量測方式可延伸應用於多種生活用品與外觀品質控管的線上檢測情境。

編號430:如何檢測寶石顏色與不透明度

針對寶石的顏色及其不透明度進行精準控制與量測。透過高解析度光學感測技術,可有效檢測寶石色調、飽和度、透明度與品質一致性,適用於珠寶檢測、寶石分級與自動化品質控管。

編號439:如何檢測口紅色差與色彩分級

口紅的顏色差異需進行精準控制,確保色彩一致性與產品品質。透過高精度色彩檢測技術,可分析口紅色調、飽和度與光學特性,協助彩妝製造產線進行穩定的色彩分級與品質監控。

編號440:如何檢測眼影色差與色彩分級

針對眼影的顏色差異進行精準控制,確保每批產品的色彩一致性與外觀品質。透過高精度色彩檢測技術,可量測眼影的色調、飽和度與光學特性,協助彩妝產線進行穩定的色彩分級與品質控管。

編號441:如何檢測彩妝產品色差與色彩分級

需對各類彩妝產品的顏色差異進行精準控制,確保色彩一致性與生產品質。透過高精度色彩檢測技術,可量測色調、飽和度與光學特性,協助粉底、腮紅、唇彩等產品進行穩定的色彩分級與品質監控。

編號442:如何檢測指甲油顏色

需對指甲油的顏色進行精準控制,並特別考量其需透過透明玻璃瓶進行檢測。高精度色彩感測技術可穿透玻璃瓶壁量測指甲油色調、飽和度與光學一致性,確保指甲油在生產、灌裝與出貨過程中維持穩定的色彩品質。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-機器人產業

機器人產業中的 Sensor Instruments 非接觸式光學測量技術應用

機器人產業的自動化製程中,常需在高速取放、動態定位與安全要求嚴格的條件下,穩定判別位置偏移、噴射量變化與工件疊料狀態,且檢測對象多於運動中完成。非接觸式光學測量技術可透過亮度、幾何變化與動態特徵進行即時判讀,而不干擾機械手臂與作業節拍。此類量測方式可延伸應用於多種機器人搬運、裝配與製程監控情境。

編號105:如何監控噴霧射流密度

監控噴霧射流密度,確保噴霧均勻、穩定且高精度。透過噴霧密度控制、噴霧濃度監測與噴霧均勻度調整,可提升噴射量穩定度。

編號112:如何控制金屬刀片在危險區域(Ɛx range)的位置

金屬刀片的位置需在危險環境(Ɛx range)中進行精準控制,量測範圍約 6 mm。透過防爆區域位置控制技術,可確保金屬刀片移動精度、設備安全性與生產穩定度。

編號123:如何檢測機器人吸取金屬板時重疊

在自動化堆疊取片流程中,機器人需從金屬板堆中逐張吸取金屬板。為確保操作安全,必須避免一次吸起兩片金屬板。感測器需從側面檢測是否發生雙層金屬板重疊,而非自上而下量測。此外,系統必須能自動適應不同類型的金屬板,例如厚度改變或金屬材質差異,以保持高精度雙片檢測能力。

編號210:如何提高汽車零件沖壓件的雙片檢測系統的安全性

在汽車製造的沖壓金屬零件搬運過程中,機器手臂有時會誤將兩片或更多沖壓件同時吸取,造成設備碰撞、模具損壞或生產中斷。因此,需要高精度的雙片檢測系統,即時辨識多片金屬件重疊,確保自動化搬運與汽車沖壓製程的安全與穩定。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-農業

農業中的 Sensor Instruments 非接觸式光學測量技術應用

農業相關製程與分選流程中,常需在自然外觀差異細微且物件姿態不一致的條件下,準確判別成熟程度、顏色變化與方向狀態,且多於連續處理或高速運動中完成。非接觸式光學測量技術可透過色階、亮度與形態特徵的差異,進行即時判讀而不接觸樣本。此類量測方式可延伸應用於多種農產品分級、排列與品質監控情境。

編號364:如何控制花朵成熟度顏色

本系統透過先進的感測技術,能即時監測花朵的成熟程度,並以花朵顏色變化控制為核心判別標準,準確掌握生長階段。適用於溫室管理、智慧農業與高價值花卉栽培,有效提升栽培效率與產品品質,確保每朵花都達到最佳觀賞或採收狀態。

編號693:如何控制加工流程中玉米粒方向

精準的玉米粒方向控制系統,提升加工效率,應用於自動化農業的玉米處理設備及智慧農業分選技術,使玉米粒的方向一致,有效提升效率與精準度,降低人工作業誤差並優化產能。

分類
Corrtest 儀器設備

Corrtest-CS5010B 功率放大器

Corrtest 功率放大器機身外觀

CS5010B功率放大器

可搭配 M 系列電化學工作站使用,將電流輸出擴大至 ±10A、電位擴大至 ±50V,滿足電芯、水電解、燃料電池等體系的測試需求。

產品介紹

一般 CS 系列電化學工作站可提供 2A 電流輸出;當需要更大電流時,可將常規電化學工作站與 CS5010B 功率放大器搭配使用,即可實現 10A 交流/直流輸出 以及 50V 電壓輸出,能滿足儲能、水電解、電鍍等領域的大電流測試需求。未連接功率放大器時,儀器仍可作為一般電化學工作站使用,其詳細性能指標請參閱《CS 系列電化學工作站(單通道)》說明。

關鍵性能指標

  1. 電位範圍:±50V
  2. 電位量程:與主機共用電位量程
  3. 電流範圍:±10A
  4. 電流量程:10A 固定量程
  5. 槽壓範圍:±50V
  6. 交流阻抗頻率範圍:10kHz~1μHz
  7. 通訊方式:RS485

儀器配置

  1. CS5010B 主機 1 台
  2. 20V 電源線 1 條
  3. 1.5 公尺 DB9 母對母連接線(通訊連接線)
  4. DB15 母頭轉 6 芯航插連接線(1.5 公尺)(電極連接線)
  5. WE/CE 銅端子對銅端子電極線
  6. RE/SENSE 電位取樣線 1 條
  7. 工具包:銅螺絲(螺絲+平墊圈+彈簧墊圈+螺帽)4 套,扳手(13mm,梅花/開口雙頭)
  8. 大功率模擬電解池(含 4 個螺帽端子)

功能方法

共用電化學工作站主機的功能與方法,包括恆電位極化、恆電流極化、線性伏安、掃描伏安,以及交流阻抗(電位/電流控制模式)。

CS5010B 選型諮詢與報價

崇浩光電為 Corrtest 台灣代理,提供繁體中文選型建議、報價與在地技術支援。

洽詢 CS5010B 規格與報價 →

相關型號

← 回 Corrtest 產品總覽 | 電極・電解池配件 →

常見問題

CS5010B 在台灣哪裡購買?交期多久?

崇浩光電科技為 Corrtest(科思特)台灣代理商,CS5010B 的報價、交期與到貨安裝皆可洽詢。請透過聯絡我們頁面提供應用需求(量測方法、電流電位範圍、通道數),我們將協助確認規格與供貨時程。

CS5010B 適合哪些量測應用?

大電流功率放大器,適用儲能與電解應用。實際適用範圍請以原廠規格書為準,或提供您的實驗條件由我們協助評估。

CS5010B 需要另外搭配哪些配件?

一般電化學量測需搭配三電極系統(工作電極、參比電極、輔助電極)與電解池;崇浩提供 Corrtest 原廠電極與電解池配件,可與主機一併報價。

提供中文技術支援與教育訓練嗎?

崇浩光電提供繁體中文選型諮詢、安裝協助與基礎操作教學;軟體語言與功能細節依原廠版本為準,可於詢價時一併確認。