分類
Sensor Instruments 儀器設備

Sensor Instruments應用-醫療科技與衛生技術產業

醫療科技與衛生技術產業中的 Sensor Instruments 非接觸式光學測量技術應用

醫療科技與衛生技術產業的製程中,常需在高速且高一致性要求下,準確判別微量噴霧狀態、零組件有無、塗層差異、位置關係與顏色變化,且多涉及透明或高反光材料。非接觸式光學測量技術可利用亮度、色階、反射特性與螢光反應,在不中斷產線的情況下進行即時判讀。此類量測方式可延伸應用於多種醫療耗材、包裝與衛生產品的線上品質監控情境。


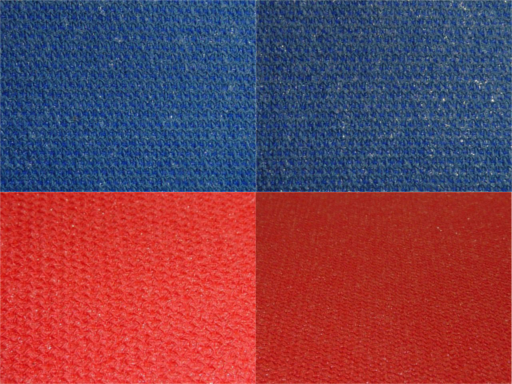
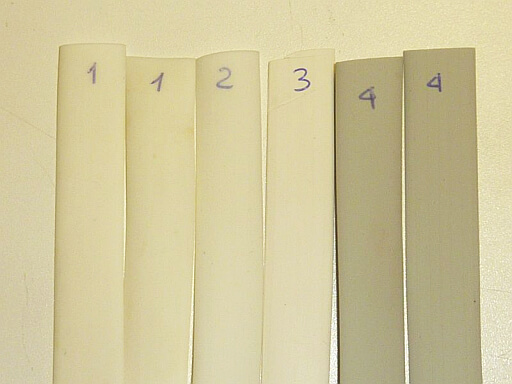
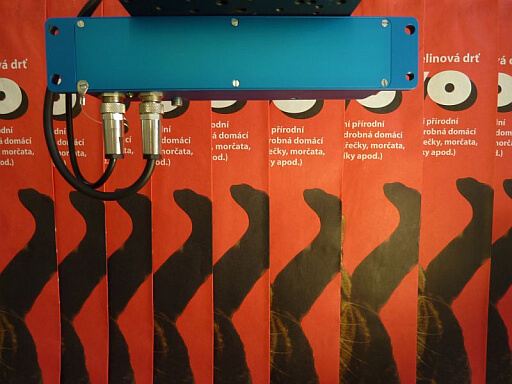
編號2:如何檢查魔鬼氈(黏扣帶)的方向

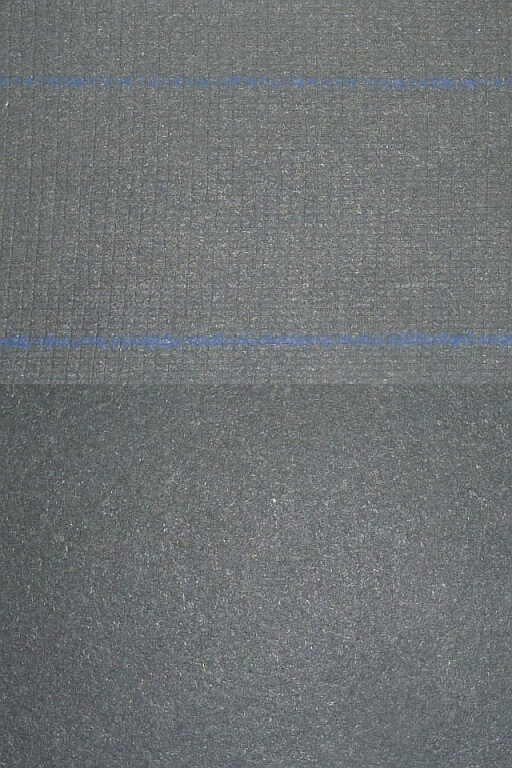
在產品組裝與品質檢測過程中,需確認魔鬼氈(Hook-and-pile fastener/Velcro®)的方向是否正確。透過非接觸式光學檢測技術,可清楚辨識勾面與絨面之間的結構差異,協助自動化產線即時進行方向判定,避免裝配錯誤,確保產品功能性與製程品質穩定。

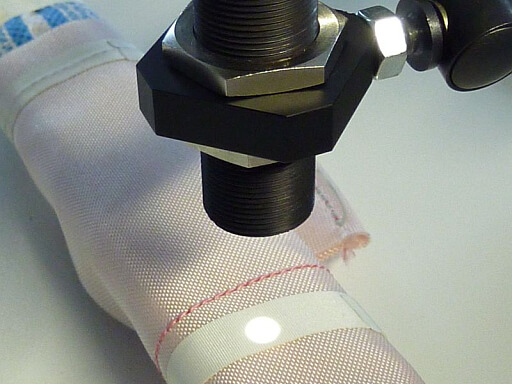
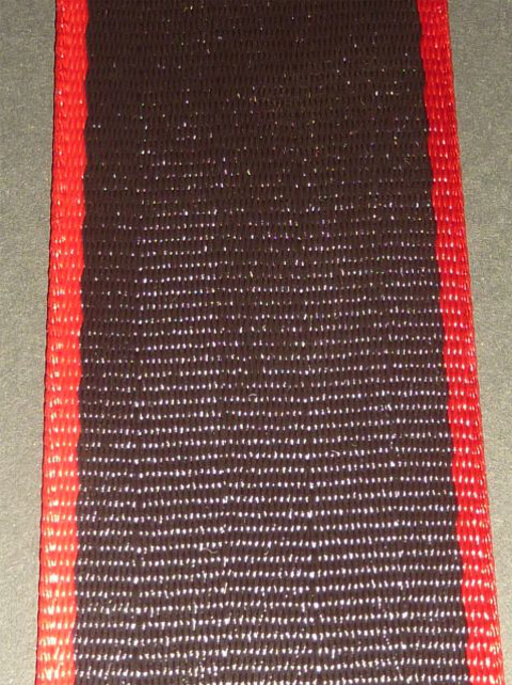
編號3:如何檢測層壓帶的正確方向(正反面判別)

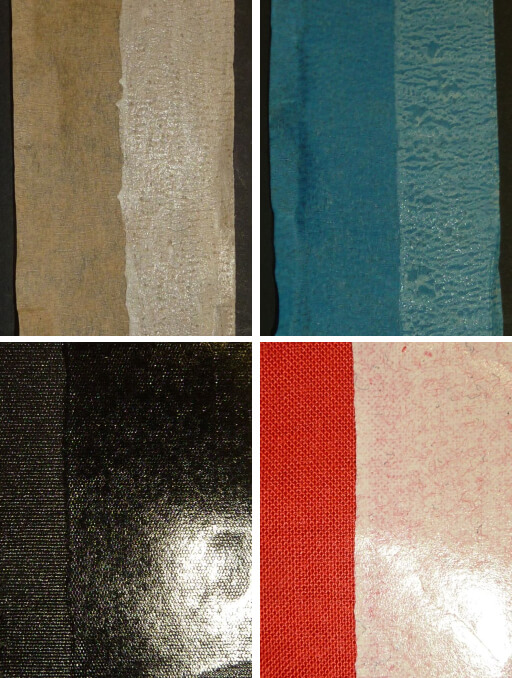
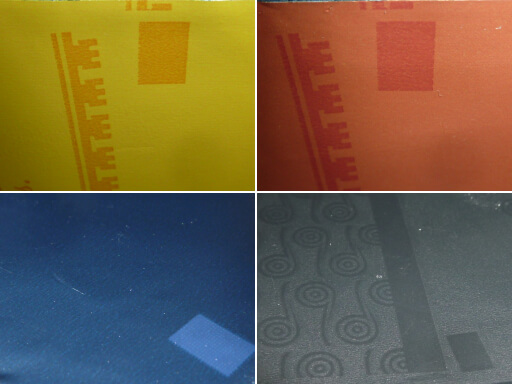
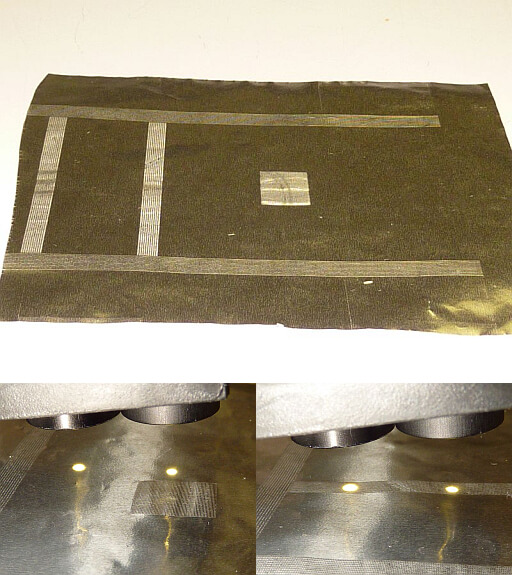
在製程中,需對層壓帶(Gore 層壓帶)的方向進行控制,以確認其正面與背面是否正確。該層壓帶可能為白色、黑色或紅色。透過非接觸式光學檢測技術,可在不同顏色條件下穩定判別正反面方向,協助自動化產線避免裝配錯誤,確保製程一致性與產品功能可靠性。

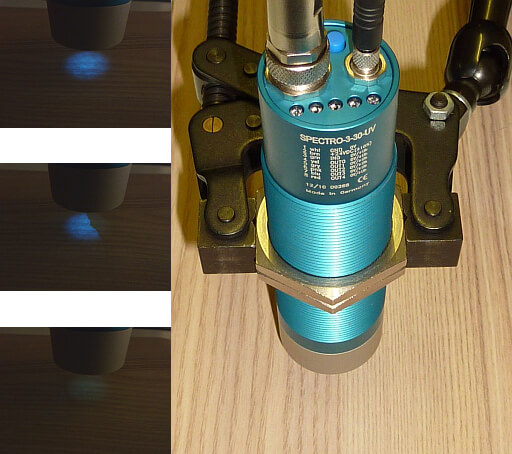
編號4:如何檢測一次性尿布製程中不織布的存在

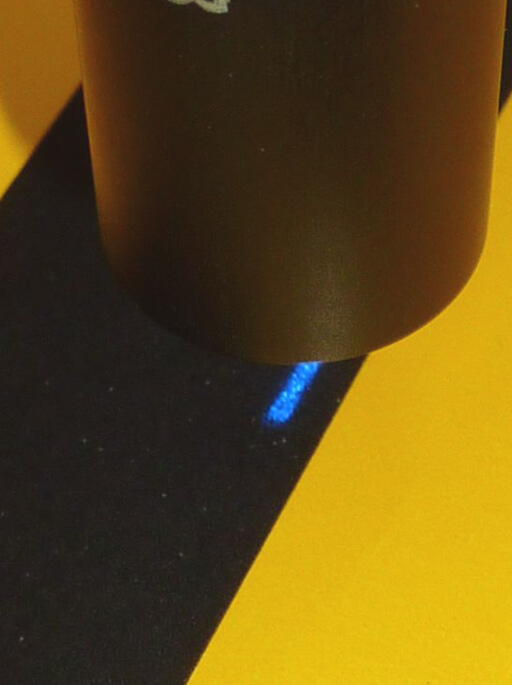
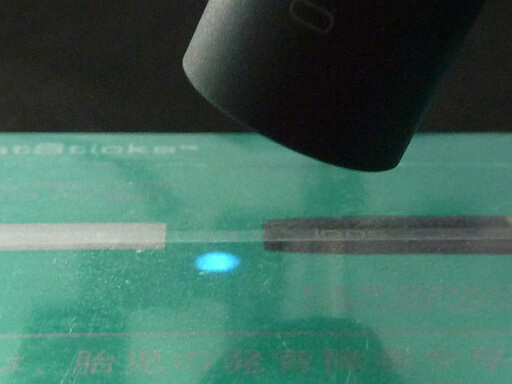
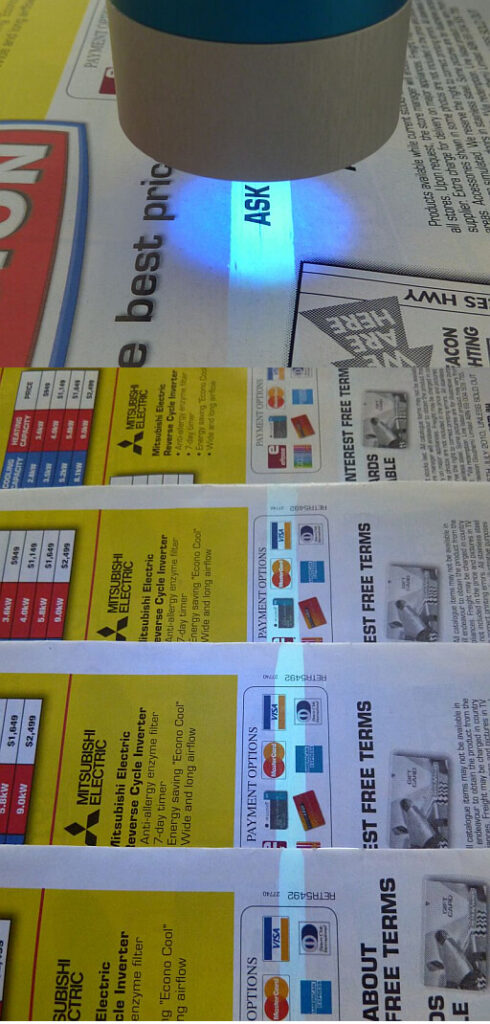
在一次性尿布的生產過程中,必須確認不織布(fleece)是否正確組裝。產線速度可高達約 10 m/s,且尿布高度可能略有變化,同時尿布本體與不織布皆為白色,增加檢測難度。由於不織布在紫外光照射下會呈現藍色螢光,透過非接觸式光學與螢光檢測技術,可在高速製程中穩定辨識不織布是否存在,確保組裝完整性與產品品質一致性。

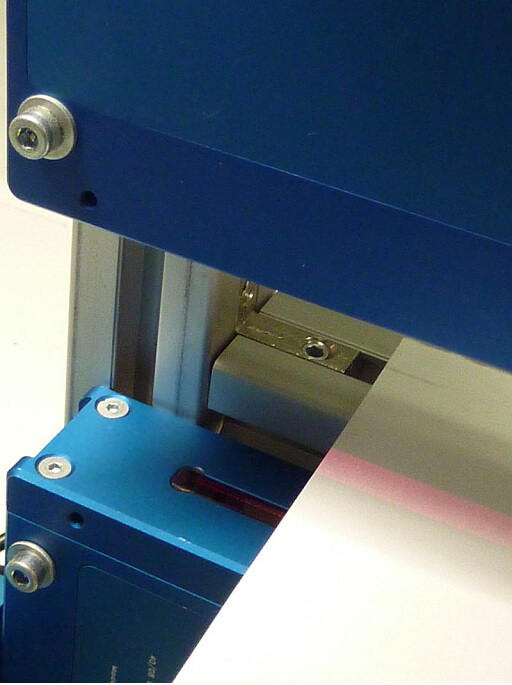
編號11:如何進行白色尿布上白色標籤的線上邊緣檢測

在一次性尿布的生產製程中,需對白色尿布上的白色標籤進行存在性與位置控制。由於標籤與尿布本體顏色相同,檢測難度較高。透過非接觸式光學邊緣檢測技術,可在線(Inline)狀態下準確辨識標籤邊緣與位置偏移,協助高速產線即時判斷貼標是否正確,確保產品外觀與製程品質穩定。

編號25:如何檢測一次性尿布上的色標

在一次性尿布的生產製程中,需於產線上即時(Inline)偵測不同顏色的色標。透過非接觸式光學色彩檢測技術,可在高速運轉條件下穩定辨識色標位置與顏色差異,協助產線即時監控製程狀態,確保尿布產品的組裝正確性與品質一致性。

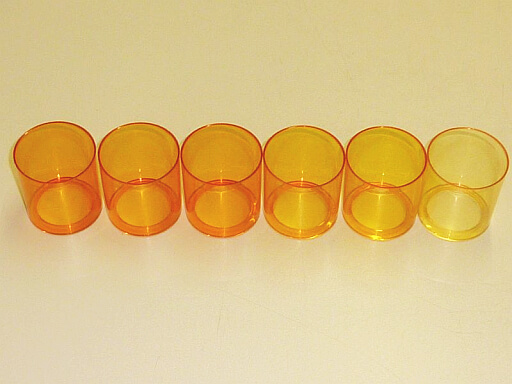
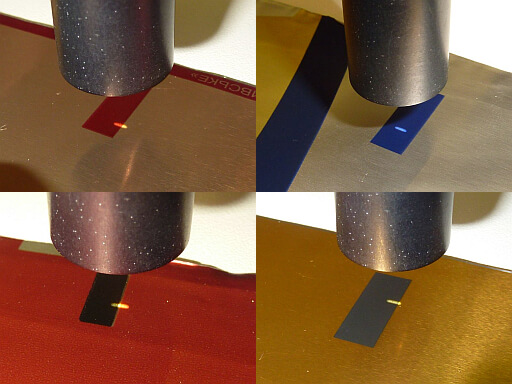
編號92:如何區分注射器膠囊的顏色

在注射器膠囊的製造與品質控管過程中,需對膠囊顏色進行可靠的差異辨識,並同時偵測同一膠囊型式於不同生產批次之間出現的不可接受色彩變化。透過非接觸式光學色彩量測技術,可即時監控色調一致性,協助製藥產線進行批次品質管理與異常判斷,確保產品外觀與品質符合規範。

編號105:如何控制噴霧射流的密度

在噴塗與塗佈製程中,需對噴霧射流的密度進行控制,以確保噴霧分佈均勻與製程穩定。透過非接觸式光學檢測技術,可即時監控噴霧濃度與射流形態變化,協助產線進行精準調整,確保塗層品質與生產一致性。

編號111:如何以雷射對射系統控制液滴數量與體積

在點膠、滴液與流體製程中,需同時控制液滴的數量與體積,以確保製程穩定與品質一致性。透過非接觸式光學量測技術,採用雷射對射(through-beam)方式,可即時偵測液滴通過光束時的變化,精準分析液滴大小與滴落頻率,協助產線進行製程監控與品質控管,提升產品可靠度。

編號143:如何監控魔鬼氈(Hook-and-Loop)扣件的方向

在魔鬼氈扣件的製造與組裝流程中,需對其方向進行監控,以確保鉤面與絨面排列正確並符合設計要求。透過非接觸式光學檢測技術,可即時辨識扣件的表面結構與方向差異,協助產線進行定位校正與品質控管,確保後續貼合與組裝作業的穩定性與一致性。

編號147:如何控制棉條背面拉線的位置

在棉條產品的製造與組裝流程中,需確認背面拉線的位置是否正確,以確保產品功能性與使用安全。透過非接觸式光學量測技術,可即時辨識拉線的位置與偏移狀況,協助產線進行定位校正與品質控管,確保產品符合規格並維持製程穩定度。

編號162:如何檢查哺乳墊上標籤的存在

在哺乳墊的製造與包裝流程中,需確認產品上是否正確貼附標籤,以確保產品資訊完整並符合品質規範。透過非接觸式光學檢測技術,可即時辨識標籤是否存在及其位置狀態,協助產線進行品質控管與防錯檢測,確保產品一致性與製程穩定度。

編號184:如何區分不織布材料的單層與雙層

在不織布材料的加工與組裝流程中,需辨識材料為單層或雙層結構,以確保產品厚度與功能符合設計要求。透過非接觸式光學檢測技術,可分析材料的光學特性與透光差異,準確判斷層數狀態,協助產線進行品質控管與製程監測,確保產品一致性與製造穩定度。

編號198:如何控制實驗室玻璃容器中血液的顏色

在醫療與實驗室檢測流程中,需對玻璃容器中血液的顏色進行控制,且需在不同液位條件下皆能穩定量測。透過非接觸式光學色彩量測技術,可即時分析血液色調變化,協助進行品質判定與檢測監控,確保量測結果一致性與可靠度。

編號203:如何檢查注射針上保護套的存在

在醫療器材的製造與包裝流程中,需確認注射針上是否正確安裝保護套,以確保產品安全性與完整性。透過非接觸式光學檢測技術,可即時辨識保護套是否存在,協助產線進行品質控管與防錯檢測,確保產品符合醫療安全規範。

編號207:如何偵測輸送帶上連續衛生用品之間的間隙

在護墊產品的輸送過程中,產品會夾於兩條輸送帶之間移動,需偵測每片護墊的起始與結束位置,並判斷相鄰產品之間是否存在間隙。由於可行的檢測方式為透過兩條輸送帶進行觀測,因此需具備穿透能力的量測方法。透過非接觸式光學透射量測技術,可精準辨識產品邊界與間距變化,協助產線進行同步控制與品質監控,確保輸送與後續製程穩定運作。

編號222:如何檢查注射針上保護套的存在

在醫療器材的製造與組裝流程中,需確認注射針上是否正確裝配保護套,以確保產品安全性與完整性。透過非接觸式光學檢測技術,可即時辨識保護套是否存在及其安裝狀態,協助產線進行品質控管與防錯檢測,確保產品符合醫療品質規範並維持製程穩定度。

編號252:如何以反射式方式偵測白色非金屬捆帶的切斷位置

在白色非金屬捆帶的加工與包裝流程中,需準確偵測材料的切斷位置,以確保長度控制與製程同步。由於材料本身為白色,需採用適合的量測方式以提高辨識穩定性。透過非接觸式光學反射量測技術,可即時偵測切斷邊界位置,協助產線進行精準控制與品質監測,確保產品尺寸一致性與製程可靠度。

編號257:如何偵測橡膠密封件上的透明塗層

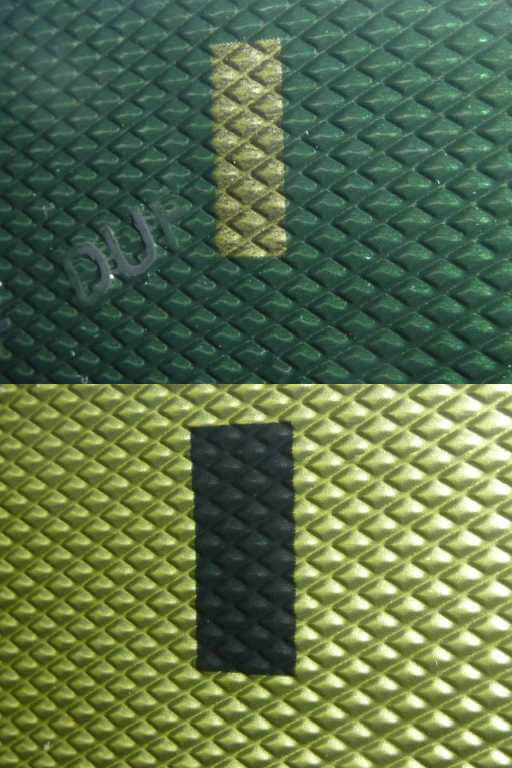
在橡膠密封件的製造與品質控管流程中,需確認其表面是否具有透明塗層,以確保產品具備預期的功能特性與品質標準。由於塗層為透明,需採用高靈敏度的檢測方式。透過非接觸式光學量測技術,可分析表面光學特性差異,準確辨識透明塗層的存在,協助產線進行品質監控與製程控制,確保產品一致性與可靠度。

編號266:如何偵測亮面黑色非金屬捆帶的切斷位置

在亮面黑色非金屬捆帶的加工與包裝流程中,需精準偵測材料的切斷位置,以確保長度控制與製程同步。由於材料表面具有高反射特性,檢測過程需能有效辨識切斷邊界。透過非接觸式光學量測技術,可分析表面反射差異並準確判斷切斷位置,協助產線進行精準控制與品質監測,確保產品尺寸一致性與製程穩定度。

編號270:如何區分不織布的正反面(UV螢光差異)

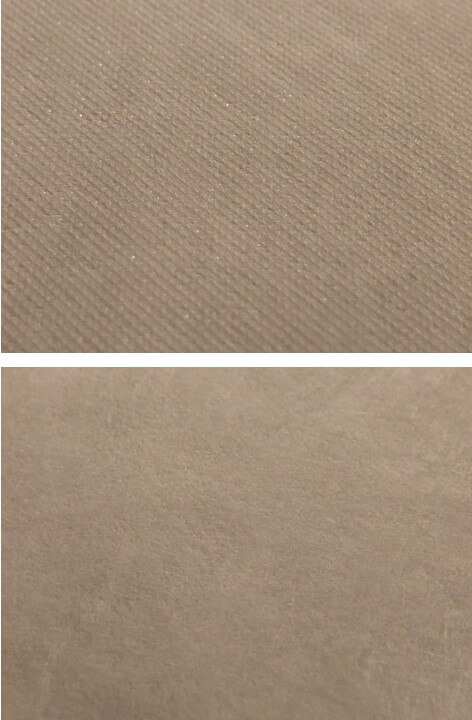
在不織布材料的製造與組裝流程中,需辨識其正反面方向。該材料的正面與背面在紫外光照射下呈現不同的螢光特性。透過非接觸式光學螢光檢測技術,可分析UV激發下的光學反應差異,準確區分正反面,協助產線進行方向控制與品質監測,確保製程一致性與產品功能性。

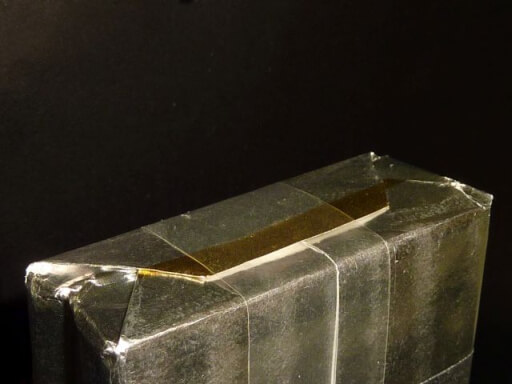
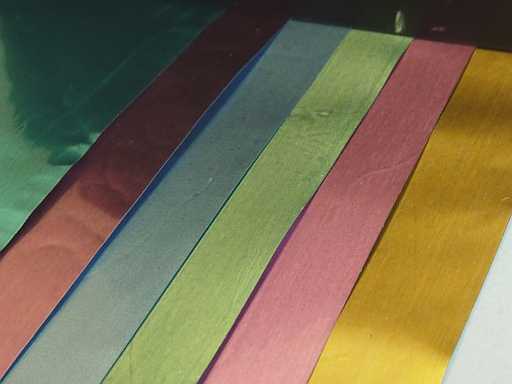
編號294:如何量測亮面鋁質隔熱墊的厚度

在亮面鋁質隔熱墊的製造與品質控管流程中,需對其厚度進行量測,以確保隔熱性能與尺寸規格符合要求。該類鋁質隔熱墊於輸送帶上運送時高度變化極小,因此可將與輸送帶之距離作為量測參考基準。透過非接觸式光學量測技術,可即時分析厚度差異,協助產線進行製程控制與品質監測,確保產品一致性與製造穩定度。

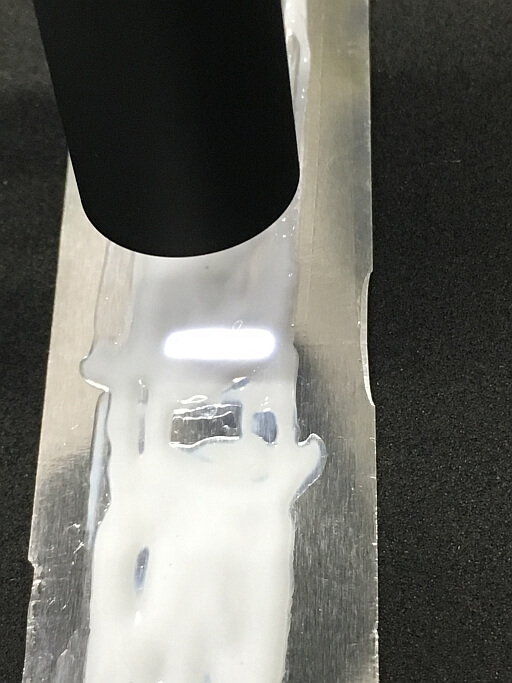
編號308:如何檢查透明塑膠袋內石膏的存在

在醫療材料的包裝與品質控管流程中,需確認透明塑膠袋內是否含有石膏材料。該石膏在紫外光照射下部分會呈現螢光特性。透過非接觸式光學與UV螢光檢測技術,可即時辨識石膏的存在狀態,協助產線進行品質監控與防錯檢測,確保產品完整性與製程穩定度。

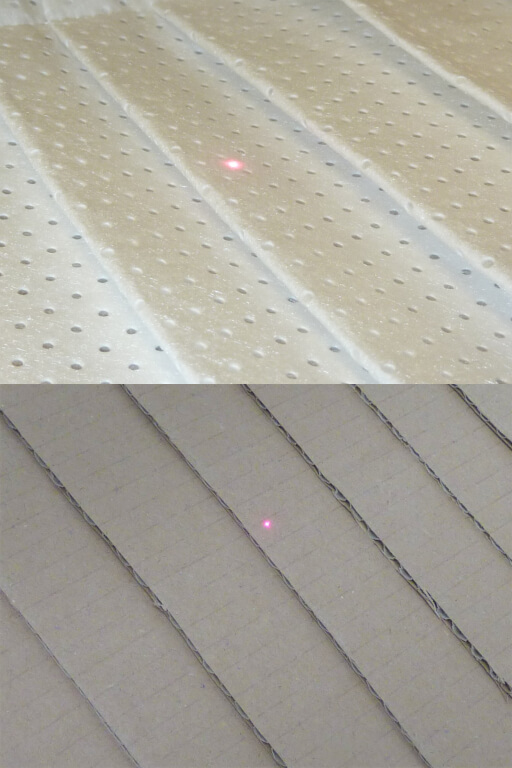
編號310:如何偵測醫療貼布膠帶上的間隙

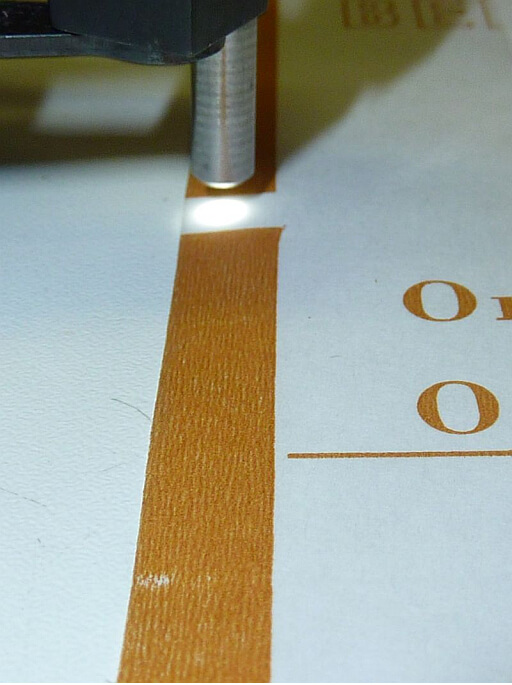
在醫療貼布的製造與品質控管流程中,需辨識膠帶是否存在間隙,以確保貼附完整性與產品功能性。透過非接觸式光學檢測技術,可分析表面結構與材料連續性變化,準確偵測膠帶間隙位置,協助產線進行品質監測與製程控制,確保產品符合醫療品質要求。

編號319:如何區分有塗層與未塗層的注射器

在注射器的製造與品質控管流程中,需辨識產品是否具有塗層,以確保其功能性與使用性能符合規格要求。透過非接觸式光學量測技術,可分析表面光學特性差異,準確區分有塗層與未塗層的注射器,協助產線進行品質判定與製程監控,確保產品一致性與可靠度。

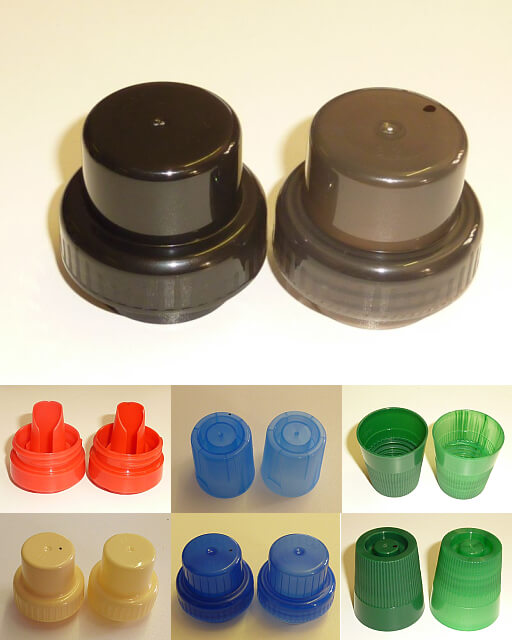
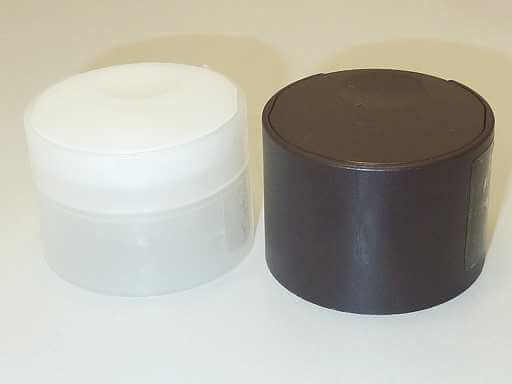
編號447:如何區分注射器塑膠瓶蓋的顏色

在注射器塑膠瓶蓋的製造與品質控管流程中,需對其顏色進行區分與控制,以確保產品分類正確與外觀一致性。該類瓶蓋具有半透明且高光澤的表面特性,對量測穩定性具有挑戰。透過非接觸式光學色彩量測技術,可有效降低表面反射影響,準確辨識色調差異,協助產線進行品質監測與製程控制,確保產品符合規格要求。

編號451:如何監控注射器中橡膠塞最終定位前的位置

在注射器組裝與封裝流程中,需於最終定位前檢查橡膠塞的位置,並同時考量其外側面與內側面的相對位置關係。透過非接觸式光學量測技術,可即時辨識橡膠塞的定位狀態與偏移情形,協助產線進行精準控制與品質監測,確保組裝品質與產品密封性能符合規範。

編號511:如何檢查導管末端圓頂結構的存在

在醫療導管的製造與品質控管流程中,需確認導管末端是否正確形成圓頂(dome)結構,以確保產品功能性與使用安全性。透過非接觸式光學檢測技術,可即時辨識圓頂結構的存在與完整性,協助產線進行品質監測與防錯控制,確保產品符合醫療規範並維持製程穩定度。

編號512:如何檢查導管管材上的孔洞存在

在醫療導管的製造與品質控管流程中,需確認管材上是否正確形成孔洞,以確保產品功能性與流體通道設計符合規格。透過非接觸式光學檢測技術,可即時辨識孔洞的存在與位置狀態,協助產線進行品質監測與防錯控制,確保產品一致性並維持製程穩定度。

編號535:如何控制注射器上的色標

在注射器的製造與品質控管流程中,需對產品上的色標進行檢測與控制,以確保識別標記正確且清晰。透過非接觸式光學色彩量測技術,可即時辨識色標顏色與位置狀態,協助產線進行品質監測與防錯控制,確保產品符合醫療標示規範並維持製程穩定度。

編號662:如何控制超低量噴霧射流的存在與密度

在精密噴塗與微量塗佈製程中,需同時確認超低量噴霧射流的存在與密度,以確保噴塗品質與製程穩定性。透過非接觸式光學檢測技術,可即時分析噴霧射流的光學特性與分佈狀態,協助產線進行精準調整與品質監控,確保微量噴塗應用的一致性與可靠度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-紡織產業

Sensor Instruments 紡織產業非接觸式光學檢測應用

紡織產業的自動化生產涵蓋紗線、單絲、纖維束、布料、安全氣囊織物、汽車內裝織物、地毯及工業用織物等材料的加工與品質檢測。德國 Sensor Instruments 非接觸式光學檢測技術,可整合於紡織自動化產線,應用於布料與紗線顏色量測、Lab* 色彩值分析、螢光線材與接縫檢測、布料邊緣位置控制、紗線捲繞監測、單絲缺陷偵測,以及織物含水率、纖維密度、光澤度與厚度等線上量測。透過非接觸式線上檢測,可將色彩量測、材料辨識、位置控制與品質檢測整合至自動化生產流程,協助業者依據不同材料與製程需求,選擇合適的光學量測方案。

編號1:如何進行汽車產業安全氣囊製程中的品質控制

在汽車產業的安全氣囊製造過程中,需進行多項關鍵品質檢測。首先,必須對安全氣囊織物的表面進行檢查,以確認其正面是否為已塗層狀態,因為安全氣囊織物的一側為塗層面,另一側則為未塗層面。其次,需透過安全氣囊織物的裁切開口,檢查內部塑膠薄膜襯層是否存在。透過非接觸式光學測量技術,可在不影響材料的情況下完成上述檢測,確保安全氣囊產品的功能性、可靠性與製程品質穩定。

編號2:如何檢查魔鬼氈(黏扣帶)的方向

在產品組裝與品質檢測過程中,需確認魔鬼氈(Hook-and-pile fastener/Velcro®)的安裝方向是否正確。透過非接觸式光學檢測技術,可即時辨識黏扣面與絨面方向差異,協助自動化產線進行方向判定,避免錯裝問題,確保產品功能性與製程品質穩定。

編號3:如何檢測層壓帶的正確方向(正反面判別)

在製程中,需對層壓帶(Gore 層壓帶)的安裝方向進行控制,以確認其正面與背面是否正確。該層壓帶可能呈現白色、黑色或紅色。透過非接觸式光學檢測技術,可不受顏色影響地穩定判別正反面方向,協助自動化產線避免裝配錯誤,確保產品功能性與製程一致性。

編號32:如何區分安全氣囊織物的已塗層表面與未塗層表面

在安全氣囊製造過程中,必須正確辨識安全氣囊織物的塗層面。由於已塗層與未塗層表面之間在顏色與光澤上的差異極小,檢測難度較高。透過非接觸式光學量測技術,可精準分析表面細微的色彩與光學特性差異,協助產線即時判定織物正確面向,確保安全氣囊製程品質、功能可靠性與組裝正確性。

編號33:如何判定安全氣囊織帶的數量

在安全氣囊製造與檢測流程中,需在參考背景下準確偵測安全氣囊織帶(airbag webs)的數量。透過非接觸式光學檢測技術,可穩定辨識織帶條數與排列狀態,協助產線即時確認組件完整性,避免缺件或誤配問題,確保安全氣囊產品的製程品質與功能可靠性。

編號83:如何辨識安全氣囊織物上的不同顏色線材

在安全氣囊織物的生產與加工過程中,需辨識不同顏色的線材,其中線材也可能為雙色設計,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識安全氣囊織物上的不同顏色線材,並適用於雙色線材的線上自動化顏色辨識。

編號85:如何偵測粉紅色安全氣囊織物上的白色膠帶

在安全氣囊織物的生產與加工過程中,需偵測粉紅色織物上的白色膠帶,並將白色膠帶與粉紅色、帶有紅色線材的粉紅色、藍色及白色織物背景加以區分。

透過非接觸式光學色彩檢測技術,可辨識安全氣囊織物上的白色膠帶,並與不同顏色及線材組合的背景進行區分,適用於線上自動化膠帶辨識與位置檢測。

編號108:如何檢測單絲與線材上的打結及缺陷

在單絲與線材的生產及加工過程中,需檢測材料表面的打結與缺陷。由於單絲及線材可能具有不同直徑,且輸送速度可達每秒數公尺,因此需要穩定的線上檢測方式。

透過非接觸式光學檢測技術,可在線偵測不同直徑單絲與線材上的打結及缺陷,適用於高速移動製程中的自動化品質檢測。

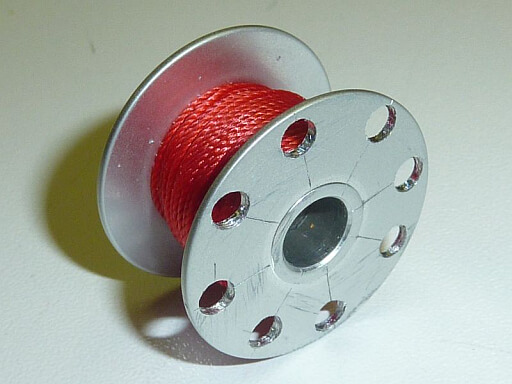
編號117:如何檢測鋁製線軸上的線材纏繞高度

在線材纏繞於鋁製線軸的過程中,需檢測線材覆蓋線軸的高度。由於設備安裝空間的限制,檢測必須透過線軸上的孔洞進行。

透過非接觸式光學檢測技術,可穿過鋁製線軸的孔洞偵測線材的纏繞覆蓋高度,適用於線材捲繞製程的線上自動化檢測。

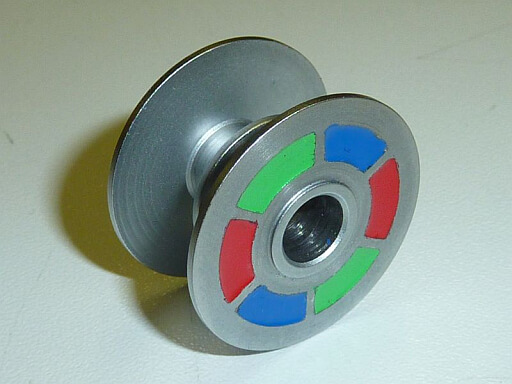
編號118:如何檢測鋁製線軸的旋轉頻率與方向

在鋁製線軸的運轉過程中,需檢測線軸的旋轉頻率與旋轉方向。鋁製線軸上分別設有兩個紅色、綠色與藍色標記,作為旋轉狀態的檢測依據。

透過非接觸式光學色彩檢測技術,可辨識鋁製線軸上的紅色、綠色與藍色標記,進而檢測線軸的旋轉頻率與方向,適用於線上自動化運轉監測。

編號119:如何辨識汽車座椅布料上的兩種顏色

在汽車座椅布料的生產與加工過程中,需辨識並區分布料上的兩種不同顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識汽車座椅布料上的兩種顏色差異,適用於線上自動化顏色辨識與品質檢測。

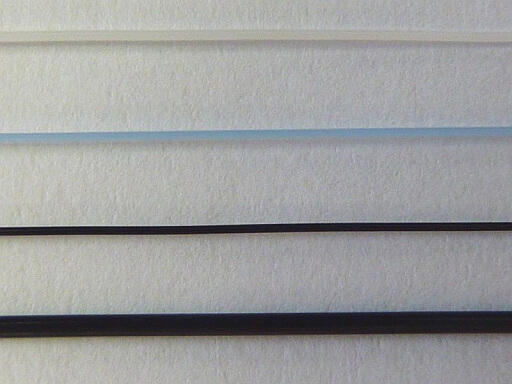
編號131:如何辨識不同尺寸與顏色的塑膠單絲

在塑膠單絲的生產與加工過程中,需辨識不同尺寸或不同顏色的塑膠單絲,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識塑膠單絲的尺寸或顏色差異,適用於線上自動化單絲辨識與分類檢測。

編號171:如何辨識汽車內裝織物的顏色差異

在汽車內裝織物的生產與加工過程中,需透過顏色檢測辨識不同的織物,以確認使用的布料符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識不同汽車內裝織物的顏色差異,適用於線上自動化織物辨識與顏色檢測。

編號190:如何偵測不同顏色布料上的間隙

在布料的生產與加工過程中,需檢測織物上是否存在間隙。由於布料顏色可能從深色到淺色,因此需在不同顏色背景條件下進行穩定檢測。

透過非接觸式光學檢測技術,可偵測不同深淺顏色布料上的間隙,適用於紡織製程的線上自動化間隙檢測與品質控制。

編號220:如何檢測刷毛布條上的格紋紋理

在刷毛布條的生產與加工過程中,需檢測表面是否存在格紋紋理,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識刷毛布條表面的格紋紋理是否存在,適用於線上自動化紋理檢測與品質控制。

編號234:如何檢測寬網眼布料的邊緣位置

在寬網眼布料的生產與輸送過程中,需在 20 mm 範圍內檢測布料的橫向位置,位置檢測精度需達到 ±2 mm,且類比輸出訊號的頻寬需為數 Hz。

透過非接觸式光學邊緣檢測技術,可檢測寬網眼布料的橫向邊緣位置,並提供類比輸出訊號,適用於紡織製程中的線上自動化布料位置控制。

編號243:如何檢測布料中螢光線材的位置

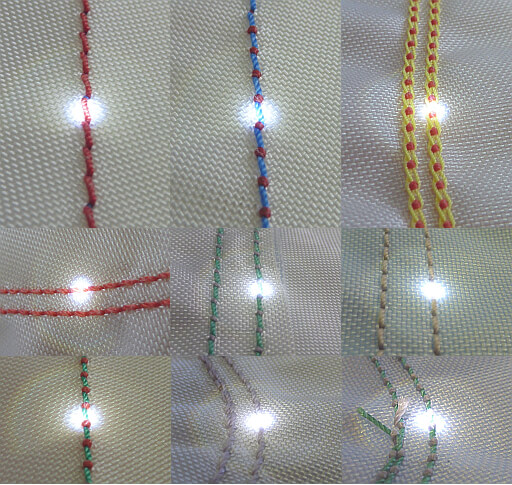
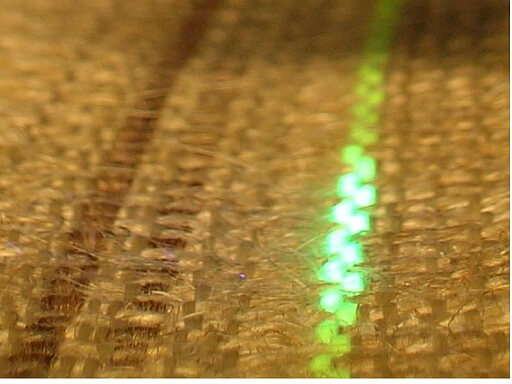
在布料的生產與加工過程中,需檢測並控制織物內螢光線材的位置。螢光材料需使用 365 nm 至 385 nm 的 UV 紫外光進行激發,並在可見光範圍內發出綠色螢光。

透過非接觸式光學螢光檢測技術,可偵測布料中綠色螢光訊號並確認螢光線材的位置,適用於紡織製程的線上自動化位置檢測與控制。

編號247:如何檢測縫紉針上的碳纖維束

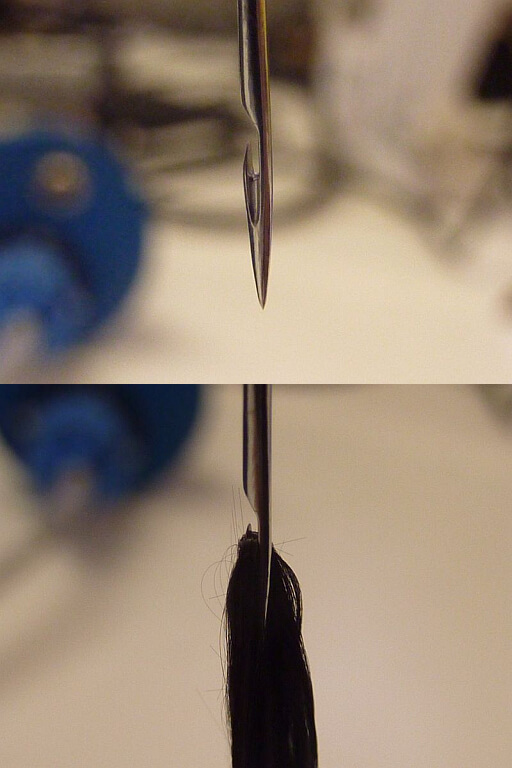
在碳纖維材料的縫製與加工過程中,需檢測縫紉針上是否存在碳纖維束。由於設備安裝空間有限,感測器只能沿縫紉針的方向進行檢測。

透過非接觸式光學檢測技術,可在受限的安裝空間內偵測縫紉針上的碳纖維束是否存在,適用於線上自動化材料存在檢測。

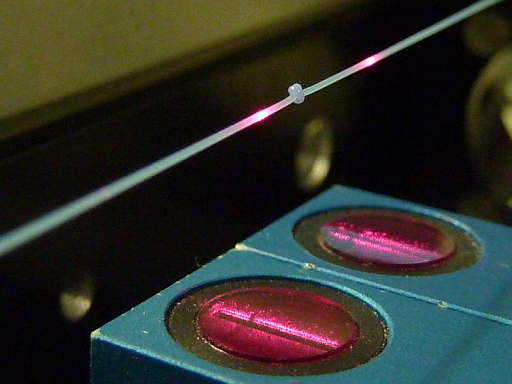
編號296:如何偵測高速移動塑膠纖維束中的纏結

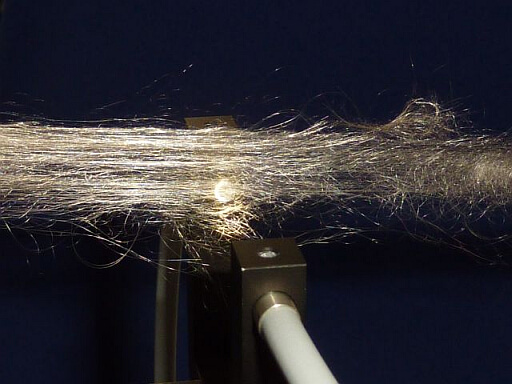
在塑膠纖維束高速移動的過程中,需偵測纖維束是否出現纏結。光纖對射式感測頭的光束位置經過設定,使正常移動的塑膠纖維束不會遮擋光束;當纏結出現時,光束會受到部分遮擋,造成接收端訊號下降。

透過非接觸式光纖對射檢測技術,可利用接收訊號的變化偵測高速移動塑膠纖維束中的纏結,適用於線上自動化纖維束異常檢測。

編號391:如何偵測布料上的螢光接縫

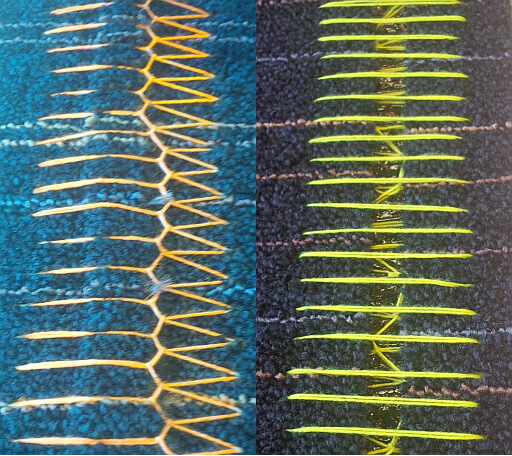
在紡織產業的布料生產與加工過程中,螢光接縫可用於標記兩段布料的連接位置。接縫可能呈現橘色或黃色螢光,因此需透過光學感測器進行穩定偵測。

透過非接觸式光學螢光檢測技術,可辨識布料上的橘色或黃色螢光接縫,適用於線上自動化布料接縫位置檢測。

編號416:如何檢測塑膠線軸上的紗線是否存在

在紡織產業的紗線捲繞與加工過程中,需檢測塑膠線軸上是否存在紗線,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識塑膠線軸上的紗線是否存在,適用於線上自動化紗線存在檢測。

編號426:如何在線檢測不同顏色布料

在不同顏色布料的生產與加工過程中,需在線檢測布料的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可在線量測與辨識不同布料的顏色,適用於紡織製程的線上自動化顏色檢測與品質控制。

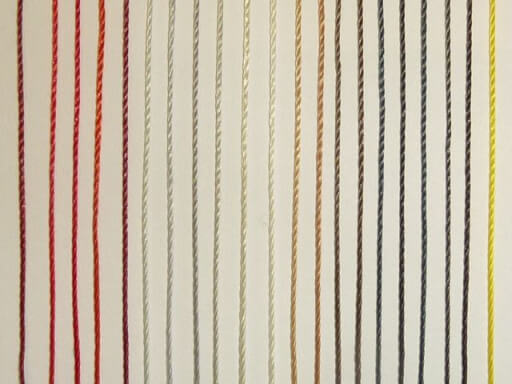
編號429:如何辨識不同顏色的上蠟線材

在上蠟線材的生產與加工過程中,需辨識不同顏色的線材。由於線材表面具有蠟質塗層,表面呈現高度光澤,因此需在高反光條件下進行穩定的顏色辨識。

透過非接觸式光學色彩檢測技術,可辨識高光澤上蠟線材的顏色差異,適用於線上自動化線材顏色辨識與分類檢測。

編號460:如何檢測布料粗細紋理交界的位置

在紡織品的生產與加工過程中,需檢測布料表面由粗糙紋理轉變為細緻紋理的交界位置,以確認不同織物結構之間的變化位置。

透過非接觸式光學檢測技術,可辨識布料由粗紋理轉變為細紋理的位置,適用於紡織製程的線上自動化邊緣位置檢測。

編號461:如何檢測安全帶上紅色條紋的顏色

在安全帶的生產與加工過程中,需檢測布料上紅色條紋的顏色,並確認紅色色彩維持在指定的容許範圍內,以符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可在線監測安全帶紅色條紋的顏色變化,並判斷其是否維持在設定的色彩容許範圍內,適用於線上自動化顏色檢測與品質控制。

編號485:如何檢測紗線在線軸上的捲繞狀態

在紗線捲繞於線軸的過程中,需檢測紗線是否正確捲繞,以確認捲繞狀態符合製程需求。

透過非接觸式光學檢測技術,可在線監測紗線的捲繞狀態,適用於紡織製程中的線上自動化捲繞檢測。

編號486:如何量測布料上色彩標記的 L*a*b* 色彩值

在不同布料的生產與加工過程中,需量測布料上色彩標記的 L*a*b* 色彩值,以確認色彩標記符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可取得不同布料上色彩標記的 L*a*b* 數值,適用於紡織製程的線上自動化色彩量測與品質控制。

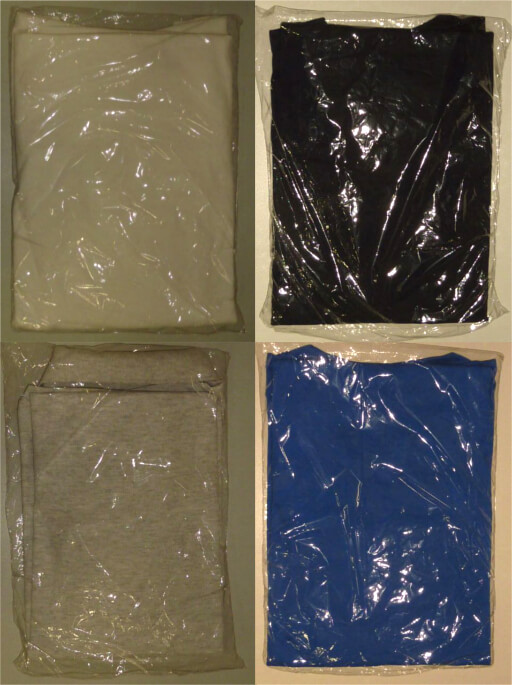
編號494:如何隔著透明塑膠薄膜檢測 T 恤顏色

在 T 恤完成透明塑膠薄膜包裝後,需隔著透明包裝薄膜檢測產品顏色,以確認 T 恤的顏色符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可隔著透明塑膠薄膜辨識包裝內 T 恤的顏色,適用於線上自動化產品顏色檢測與品質控制。

編號495:如何在線量測塗層織物的光澤度

在塗層織物的生產與加工過程中,特殊塗層會影響布料表面的光澤度,因此需在線量測織物表面的光澤值,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤量測技術,可在線監測塗層織物表面的光澤度,適用於紡織製程的線上自動化光澤量測與品質控制。

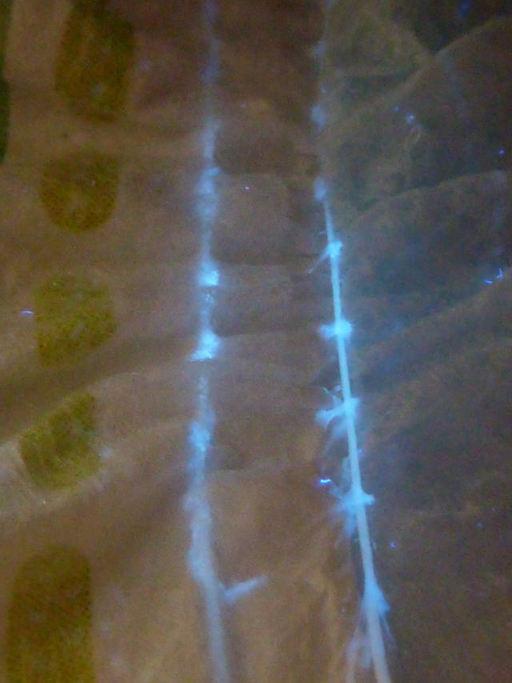
編號516:如何在線檢測尿布中的螢光線材是否存在

在尿布的生產過程中,需在線檢測產品內部的螢光線材是否存在,以確認螢光線材符合製程與品質檢測需求。

透過非接觸式光學螢光檢測技術,可在線辨識尿布中的螢光線材是否存在,適用於尿布生產製程的線上自動化螢光線材檢測。

編號556:如何辨識縫製皮革用線材的顏色

在皮革縫製過程中,需於縫紉機上檢測並辨識不同顏色的縫線,以確認使用的線材顏色符合製程需求。

透過非接觸式光學色彩檢測技術,可在線辨識縫紉機上不同顏色的皮革縫製線材,適用於縫製製程的線上自動化線材顏色檢測。

編號582:如何檢測與控制紡織品的含水率

在紡織品的生產與加工過程中,需檢測並控制材料的含水率,以確認水分符合製程與品質檢測需求。

透過非接觸式光學含水率檢測技術,可在線量測紡織品的含水率,適用於紡織製程的線上自動化水分檢測與品質控制。

編號603:如何量測橘黑圖案紡織品的顏色

在橘色與黑色圖案紡織品的生產與加工過程中,需量測織物表面的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可量測橘黑圖案紡織品的顏色,適用於紡織製程的線上自動化色彩量測與品質控制。

編號604:如何量測灰藍色布料的顏色

在灰藍色布料的生產與加工過程中,需量測布料表面的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可精準量測灰藍色布料的顏色,適用於紡織製程的線上自動化色彩量測與品質控制。

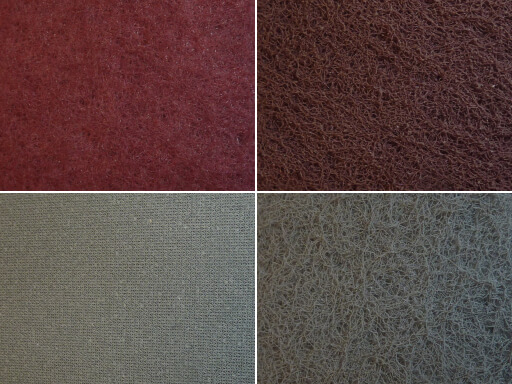
編號605:如何量測紅黑圖案布料的顏色

在紅色與黑色圖案布料的生產與加工過程中,需量測織物表面的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可量測紅黑圖案布料的顏色,適用於紡織製程的線上自動化色彩量測與品質控制。

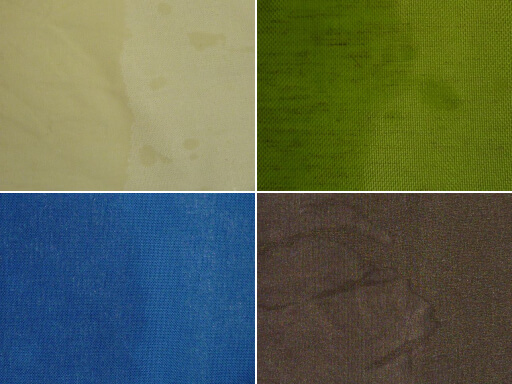
編號619:如何量測與檢測綠色及橄欖綠布料的顏色

在綠色與橄欖綠布料的生產與加工過程中,需進行布料顏色量測與控制,以確認產品顏色符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可量測並辨識綠色與橄欖綠布料的顏色差異,適用於紡織製程的線上自動化色彩檢測與品質控制。

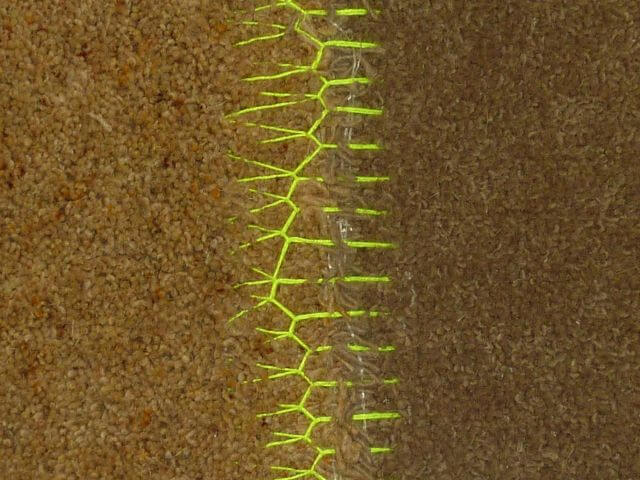
編號622:如何偵測地毯上的螢光接縫

在地毯的生產與加工過程中,需偵測地毯上的螢光接縫,以確認接縫位置符合製程與品質檢測需求。

透過非接觸式光學螢光檢測技術,可辨識地毯上的螢光接縫,適用於地毯生產製程的線上自動化螢光接縫檢測。

編號671:如何辨識地毯的正面與背面

在地毯的生產與加工過程中,需辨識並區分地毯的正面與背面,以確認地毯方向符合製程需求。

透過非接觸式光學檢測技術,可辨識地毯正面與背面的表面差異,適用於地毯生產製程的線上自動化正反面辨識。

編號694:如何檢測紗線筒管的螢光顏色

在紗線筒管的生產與加工過程中,需檢測並控制筒管的螢光顏色,以確認螢光色彩符合製程與品質檢測需求。

透過非接觸式光學螢光色彩檢測技術,可辨識並檢測紗線筒管的螢光顏色,適用於紡織製程的線上自動化螢光色彩檢測與品質控制。

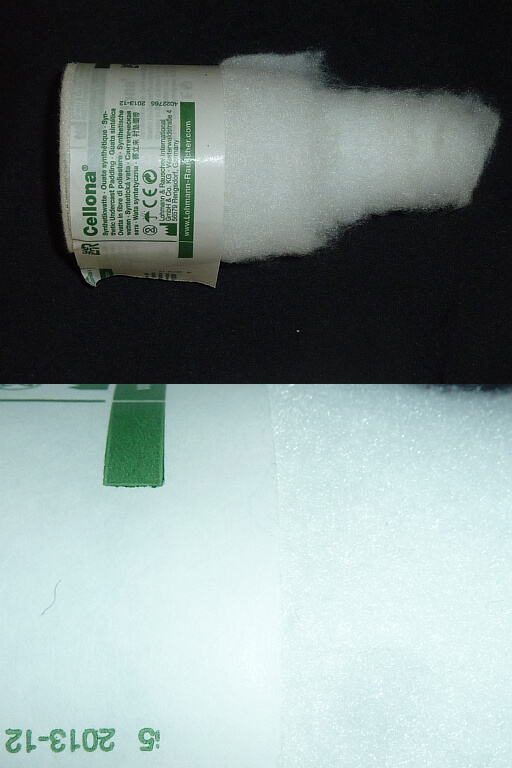
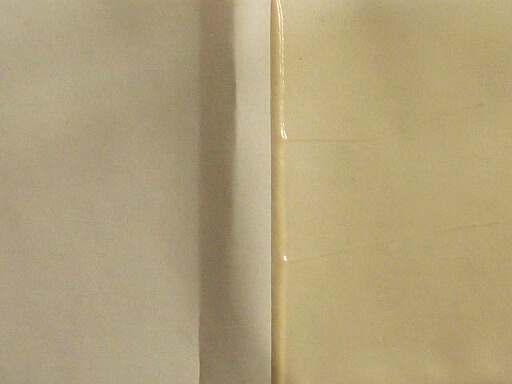
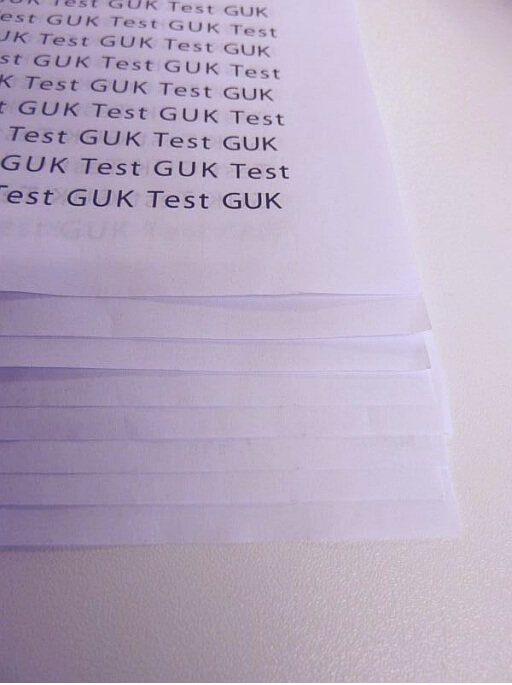
編號705:如何辨識白色紙張與白色人造棉

在白色紙張與白色人造棉的生產及加工過程中,需辨識並區分兩種外觀顏色相近的材料,以確認材料符合製程需求。

透過非接觸式光學檢測技術,可辨識白色紙張與白色人造棉之間的差異,適用於線上自動化材料辨識與分類檢測。

編號718:如何檢測地毯背面的膠黏劑是否存在

在地毯的生產與加工過程中,需檢測地毯背面的膠黏劑是否存在,以確認上膠狀態符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識地毯背面的膠黏劑是否存在,適用於地毯生產製程的線上自動化上膠檢測與品質控制。

編號730:如何檢測與控制纖維片材的纖維密度

在纖維片材的生產與加工過程中,需檢測並控制片材的纖維密度,以確認產品符合製程與品質檢測需求。

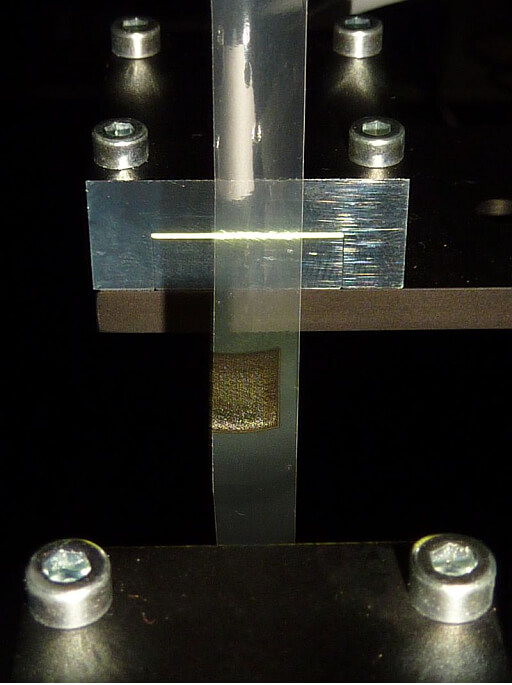
透過非接觸式光學檢測技術,可在線監測纖維片材的纖維密度變化,適用於紡織與纖維材料生產製程的線上自動化密度檢測與品質控制。

編號744:如何量測聚酯網布的顏色

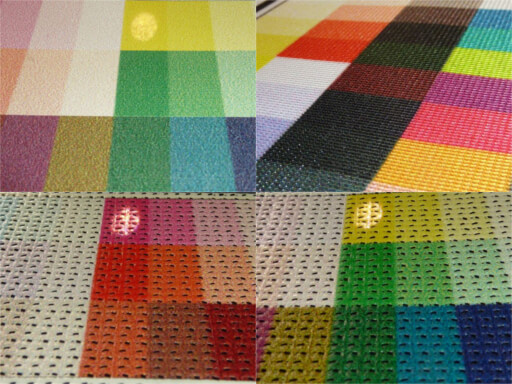
在聚酯網布的生產與加工過程中,需量測網布的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可量測聚酯網布的顏色,適用於紡織製程的線上自動化色彩量測與品質控制。

編號745:如何量測聚酯線材的顏色

在聚酯線材的生產與加工過程中,需量測線材的顏色,以確認產品符合製程與品質檢測需求。

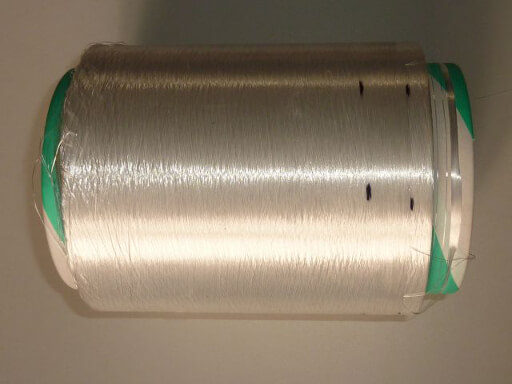
透過非接觸式光學色彩量測技術,可在線量測聚酯線材的顏色,適用於紡織製程的線上自動化色彩量測與品質控制。

編號749:如何依顏色分類回收紡織品

在紡織品的回收處理過程中,需根據不同顏色對回收紡織品進行分類,以符合後續回收製程需求。

透過非接觸式光學色彩檢測技術,可辨識回收紡織品的顏色差異,適用於紡織品回收製程的自動化顏色辨識與分類。

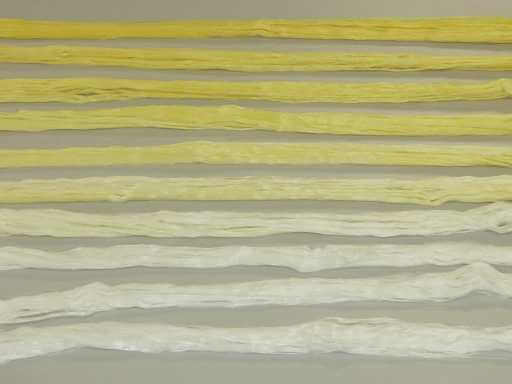
編號750:如何在線量測黃色棉條染色過程中的顏色

在黃色棉條的染色過程中,需在線量測棉條的顏色,以確認染色後的色彩符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可在染色過程中持續量測棉條的顏色,適用於紡織染色製程的線上自動化色彩量測與品質控制。

編號772:如何量測研磨毯的厚度

在研磨毯的生產與加工過程中,需量測材料的厚度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學厚度量測技術,可在線量測研磨毯的厚度,適用於生產製程的線上自動化厚度檢測與品質控制。

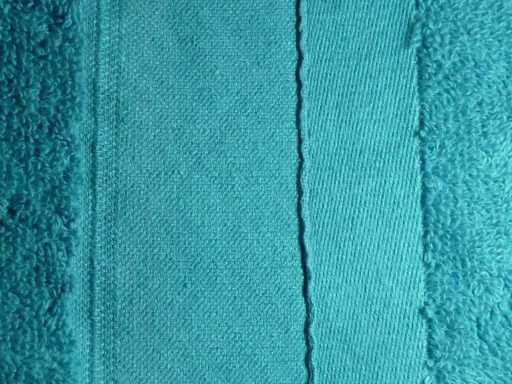
編號776:如何偵測毛巾上的接縫

在毛巾的生產與加工過程中,需偵測毛巾上的接縫,以確認接縫位置符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識毛巾上的接縫,適用於紡織製程的線上自動化接縫檢測。

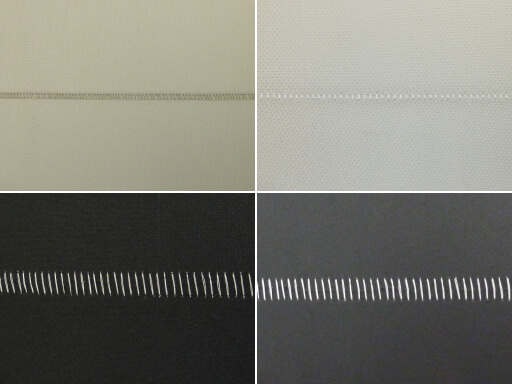
編號782:如何偵測工業用織物上的接縫

在工業用織物的生產與加工過程中,需偵測布料上的接縫,以確認接縫位置符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識工業用織物上的接縫,適用於紡織製程的線上自動化接縫檢測。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-汽車產業

汽車產業中的 Sensor Instruments 非接觸式光學測量技術應用

汽車產業的製程中,常需在高反光、多材質與高速裝配條件下,穩定判別顏色差異、塗層有無、表面均勻性、結構尺寸與位置關係,且多數檢測需於運動狀態中完成。非接觸式光學測量技術可透過亮度、色階、光澤、紋理與幾何特徵差異,進行即時判讀而不接觸工件。此類量測方式可延伸應用於多種車用零組件、內裝材料與精密機構的線上品質監控情境。

編號1:如何進行汽車產業安全氣囊製程中的品質控制

在汽車產業的安全氣囊製造過程中,需進行多項關鍵品質檢測。首先,必須對安全氣囊織物的表面進行檢查,以確認其正面是否為已塗層狀態,因為安全氣囊織物的一側為塗層面,另一側則為未塗層面。其次,需透過安全氣囊織物的裁切開口,檢查內部塑膠薄膜襯層是否存在。透過非接觸式光學測量技術,可在不影響材料的情況下完成上述檢測,確保安全氣囊產品的功能性、可靠性與製程品質穩定。

編號8:如何在汽車產業整合製程中進行超音波感測器蓋的顏色控制

在汽車產業將超音波感測器組裝至保險桿的整合過程中,必須對超音波感測器蓋的顏色進行精準控制。透過非接觸式光學色彩量測技術,可即時檢測感測器蓋的色調與一致性,確保其外觀與車身顏色協調,避免組裝錯誤,並提升整體製程品質與外觀可靠度。

編號10:如何控制不同仿皮材質上縫線的顏色與存在狀態

在使用仿皮材料的製程中,需判斷縫線是否正確存在於仿皮表面。此應用包含兩種不同顏色的仿皮材質,分別為米色與灰色,並搭配對應的米色縫線與灰色縫線。透過非接觸式光學色彩與結構檢測技術,可同時辨識縫線是否存在及其顏色是否正確,協助製程即時判斷,確保外觀一致性與產品品質穩定。

編號12:如何檢測內裝零件上兩種不同顏色的縫線

在內裝零件的製造與品質檢測過程中,需正確區分兩種不同顏色的縫線,分別為米色與灰色。透過非接觸式光學色彩量測技術,可穩定辨識縫線顏色差異,協助產線即時確認縫線配置是否正確,確保內裝外觀一致性與產品品質符合設計規範。

編號13:如何判斷活塞桿表面為鋼材或鍍鉻

在活塞桿的製造與品質檢測過程中,需確認其表面是否已進行鍍鉻處理。透過非接觸式光學表面檢測技術,可有效區分鋼材表面與鍍鉻表面的光學特性差異,協助產線即時判定活塞桿狀態,確保產品符合設計規格並提升製程品質穩定性。

編號30:如何進行汽車產業的烤漆顏色控制

在汽車產業中,為避免將錯誤顏色的零組件交付給車廠,必須對已烤漆零件進行嚴格的顏色控制。包含保險桿、後視鏡外殼、超音波感測器、油箱蓋、車門把手、車門與引擎蓋等零組件,多採用高光澤烤漆處理,且部分顏色之間差異極小。透過非接觸式光學色彩量測技術,可精準辨識相近色系的細微差異,協助產線即時判別,避免錯料出貨,確保汽車製造品質與供應鏈可靠度。

編號31:如何區分汽車內裝領域中不同顏色的塑膠零件

在汽車內裝製造與組裝過程中,需對不同顏色的塑膠零組件進行可靠區分,以確保零件配置正確與外觀一致性。透過非接觸式光學色彩量測技術,可穩定辨識相近色系的細微差異,協助自動化產線進行即時判斷,降低錯裝風險,並提升汽車內裝品質與製程穩定度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-家具與木工產業

Sensor Instruments 木工與家具產業非接觸式光學檢測應用

木工與家具產業的自動化生產涵蓋木材、MDF 中密度纖維板、HDF 高密度纖維板、木皮、家具板材、門板、裝飾薄膜及砂帶等材料的加工與品質檢測。德國 Sensor Instruments 非接觸式光學檢測技術,可整合於家具與木工自動化產線,應用於木材含水率、板材顏色、塗裝表面光澤度、塗漆量、螢光膠線與塗層、彩色標記、表面處理狀態、木材節疤與樹皮,以及木桿直徑等檢測項目。

針對木材、板材與家具製造過程中的不同材料及表面狀態,Sensor Instruments 光學感測器可進行顏色量測、光澤度量測、螢光檢測、膠層與塗層檢測、含水率控制及材料辨識。透過非接觸式線上檢測方式,可協助製造業者將品質檢測整合至自動化生產流程。以下整理木工與家具產業的實際應用案例,協助業者依據不同材料、製程與檢測需求,選擇合適的光學感測與自動化品質檢測方案。

編號5:如何控制門板製程中的木皮品質

在門板生產過程中,需對木皮品質進行全面檢測,包括燒焦木皮區域辨識、木皮剝離缺陷偵測,以及亮面與霧面木皮的區分。透過非接觸式光學測量技術,可即時辨識表面異常與外觀差異,協助門板製造產線提升品質穩定性、降低不良率,並確保最終產品的外觀一致性與加工可靠度。

編號18:如何控制木材與紙張產業中輸送帶的橫向位置

在木材與紙張產業的生產流程中,必須對輸送帶的橫向位置進行高精度控制,以維持嚴格的公差要求。透過非接觸式光學量測技術,可即時監控輸送帶偏移狀況,協助自動修正跑偏問題,確保連續運轉穩定性、降低設備磨耗,並提升整體產線效率與產品品質一致性。

編號21:如何進行顏色訊號的記錄與監控

在自動化生產製程中,需對顏色訊號進行線上(Inline)監控與完整記錄,並結合文件化管理與趨勢分析。透過非接觸式光學色彩量測技術,可即時擷取顏色數據、長期追蹤色彩變化,協助產線進行品質追溯、製程穩定控管與異常預警,適用於印刷、包裝與連續式製造產業。

編號47:如何檢測木板上的螢光標記顏色

在木板生產與品質檢測過程中,需於一定距離下偵測木板表面的螢光缺陷標記。透過非接觸式光學螢光感測技術,可在不中斷產線的情況下準確辨識螢光顏色標記,協助木材加工產業進行缺陷定位、品質控管與後續製程判斷,提升檢測效率與可靠度。

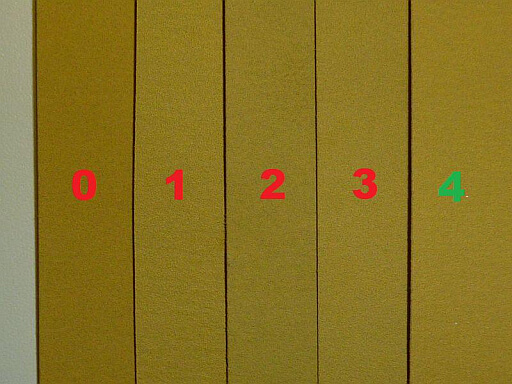
編號51:如何控制具有邊條的研磨砂帶

在研磨砂帶的生產與使用過程中,需對砂帶上的邊條(Margin)進行可靠控制。邊條可能位於研磨面一側或背面,其顏色有時比背面深,但多數情況下會比研磨表面更亮。儘管顏色深淺不同,邊條與研磨面或背面之間仍存在足夠的對比差異。透過非接觸式光學感測技術,可穩定辨識邊條位置與狀態,協助研磨製程進行品質控管與自動化判斷,確保砂帶正確使用與加工一致性。

編號66:如何進行家具產業中的顏色監控

在家具製造流程中,需於噴塗完成後、乾燥前即時監控門板的顏色狀態。透過非接觸式光學色彩量測技術,可在塗裝初期即判斷色調與一致性,及早發現色差問題,協助噴塗製程即時調整,提升家具外觀品質、降低重工與報廢風險,確保量產穩定度與品質一致性。

編號67:如何在線檢測家具塗裝表面的光澤度

在家具塗裝完成後,需透過光澤度檢測塗料的塗佈量,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤檢測技術,可在線量測家具塗裝表面的光澤度,適用於塗裝製程的線上自動化光澤檢測。

編號74:如何在線量測塑膠薄膜與美耐板的光澤度

在塑膠薄膜與美耐板(Laminated Plates)的生產過程中,需在線量測產品的光澤度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤檢測技術,可在線量測塑膠薄膜與美耐板的光澤度,適用於線上自動化光澤檢測。

編號77:如何檢測砂帶邊緣的研磨程度

在砂帶的生產與加工過程中,需檢測砂帶邊緣的研磨程度,以確認邊緣研磨符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速檢測砂帶邊緣的研磨程度,適用於線上自動化研磨品質檢測。

編號87:如何在線量測砂帶表面的光澤度

在砂帶的生產過程中,需在線量測砂帶表面的光澤度。光澤度是評估砂帶表面品質與粗糙度的重要參數,可作為品質檢測的依據。

透過非接觸式光學光澤檢測技術,可在線量測砂帶表面的光澤度,適用於砂帶表面品質的線上自動化光澤檢測。

編號88:如何偵測砂帶上的螢光膠線

在砂帶材料的生產過程中,需檢測寬度約 10 mm 的螢光膠線是否存在,並能辨識長度大於 2 mm 的缺陷。感測器與產品的檢測距離約為 20 mm,檢測範圍約為 2 × 10 mm。

透過非接觸式光學螢光檢測技術,可快速辨識砂帶上的螢光膠線及其缺陷,適用於線上自動化螢光膠線檢測。

編號100:如何在線量測門板塗裝後的光澤度

在門板完成塗裝後,需立即在線量測塗裝表面的光澤度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤檢測技術,可在線量測門板塗裝後的光澤度,適用於塗裝製程的線上自動化光澤檢測。

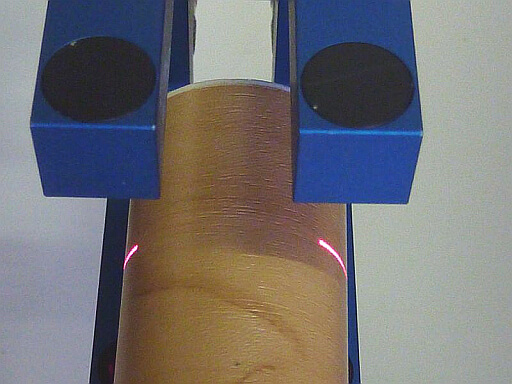
編號104:如何在線量測木桿的直徑

在木桿的生產與加工過程中,需於木桿移動過程中持續量測其直徑,以確認產品符合製程與品質檢測需求。

透過非接觸式光學量測技術,可在線量測移動中木桿的直徑,適用於線上自動化直徑量測。

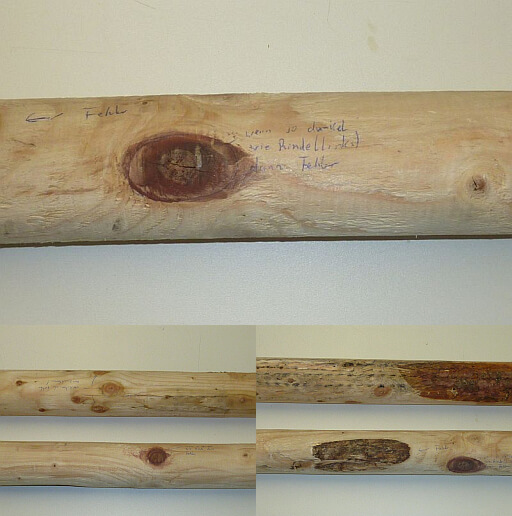
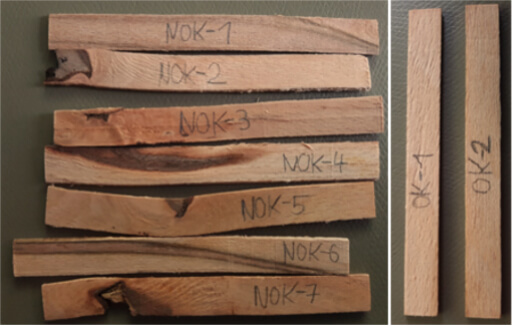
編號146:如何偵測木樁上的節疤與樹皮

在木樁的生產與加工過程中,需檢測木樁表面是否存在節疤(Knots)與樹皮(Bark),以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識木樁上的節疤與樹皮,適用於線上自動化缺陷檢測。

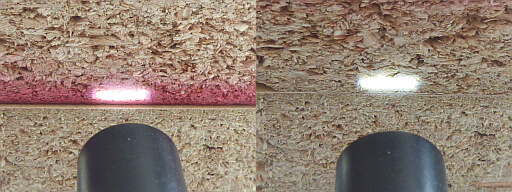
編號182:如何偵測 MDF 板上的紅色標線

在 MDF(中密度纖維板)的生產與加工過程中,需偵測板材表面的紅色標線,即使標線顏色深淺有所變化,仍需進行穩定辨識,以滿足製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識 MDF 板上的紅色標線,適用於不同顏色強度的線上自動化標線檢測。

編號197:如何在線檢測砂帶材料的顏色

在砂帶材料的生產過程中,需在線檢測產品的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可在線量測砂帶材料的顏色,適用於線上自動化顏色檢測。

編號205:如何辨識不同顏色的塑膠條

在塑膠條的生產與加工過程中,需辨識不同顏色的塑膠條,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識不同顏色的塑膠條,適用於線上自動化顏色辨識。

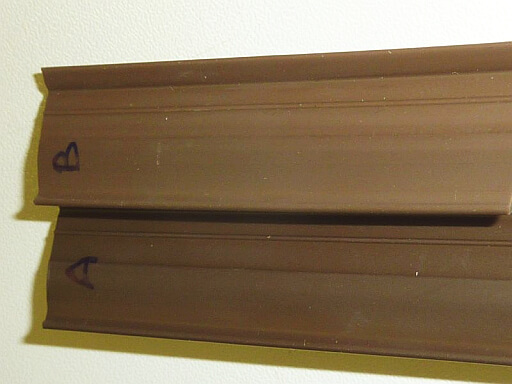
編號206:如何辨識不同顏色的棕色塑膠門封條

在棕色塑膠門封條的生產與加工過程中,需辨識兩種不同色調的棕色塑膠門封條,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識不同色調的棕色塑膠門封條,適用於線上自動化顏色辨識。

編號214:如何偵測美耐板表面的 UV 螢光塗層

在美耐板的生產與加工過程中,需檢測表面的 UV 螢光塗層是否存在,以確認產品符合製程與品質檢測需求。

透過非接觸式光學螢光檢測技術,可快速辨識美耐板表面的 UV 螢光塗層是否存在,適用於線上自動化塗層檢測。

編號271:如何偵測塑膠薄膜上的膠層

在塑膠薄膜的生產與加工過程中,需檢測塑膠薄膜表面的膠層是否存在,並對幾乎整個薄膜寬度進行檢測,以確認產品符合製程與品質檢測需求。膠層具有微弱的 UV 螢光特性,而塑膠薄膜本身不會產生 UV 螢光。

透過非接觸式光學螢光檢測技術,可快速辨識塑膠薄膜上的膠層是否存在,適用於大範圍的線上自動化膠層檢測。

編號272:如何偵測塑膠地板上的膠帶

在塑膠地板的生產與加工過程中,需檢測用於連接塑膠地板兩端的膠帶是否存在,以確認產品符合製程與品質檢測需求。塑膠地板的顏色可能不同,而膠帶則為黃色或棕色。

透過非接觸式光學檢測技術,可快速辨識塑膠地板上的黃色或棕色膠帶,適用於線上自動化膠帶檢測。

編號336:如何偵測木板上的螢光標記

在木板的生產與加工過程中,需檢測木板上的螢光標記是否存在,並可辨識彼此間距較近的螢光標記,以確認產品符合製程與品質檢測需求。

透過非接觸式光學螢光檢測技術,可快速辨識木板上的螢光標記,包括間距較近的標記,適用於線上自動化螢光標記檢測。

編號340:如何檢測 MDF 板溝槽的顏色

在 MDF(中密度纖維板)的生產與加工過程中,需檢測溝槽的顏色,以確認是否出現底材外露(Background Exposure),滿足產品製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速量測 MDF 板溝槽的顏色,並辨識底材外露狀態,適用於線上自動化顏色檢測。

編號344:如何檢測單張或多張木皮

在木皮(Veneer)的搬運與輸送過程中,需檢測是否一次拾取一張或多張木皮,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識木皮的單張或多張狀態,適用於線上自動化雙張檢測。

編號365:如何辨識塗裝金屬板的顏色

在塗裝金屬板的生產與加工過程中,需辨識不同顏色的塗裝金屬板,包括金屬漆表面,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識塗裝金屬板的顏色,包括金屬漆表面,適用於線上自動化顏色辨識。

編號371:如何偵測金屬零件表面的鍍鉻層

在金屬零件的生產與加工過程中,需檢測零件表面的鍍鉻層是否存在,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識金屬零件表面的鍍鉻層是否存在,適用於線上自動化鍍層檢測。

編號390:如何檢測塑膠窗框型材的顏色

在塑膠窗框型材的生產與加工過程中,需檢測型材的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速量測塑膠窗框型材的顏色,適用於線上自動化顏色檢測。

編號520:如何在線量測陽極氧化鋁條的顏色

在陽極氧化鋁條的生產與加工過程中,需在線量測產品的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可在線量測陽極氧化鋁條的顏色,適用於線上自動化顏色檢測。

編號521:如何在線量測陽極氧化鋁導軌的光澤度

在陽極氧化鋁導軌的生產與加工過程中,需在線量測產品表面的光澤度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤檢測技術,可在線量測陽極氧化鋁導軌表面的光澤度,適用於線上自動化光澤檢測。

編號546:如何辨識不同表面處理階段的 HDF 高密度纖維板

在 HDF(高密度纖維板)的生產與加工過程中,需根據不同的表面處理階段進行辨識,以確認板材目前的加工狀態符合製程需求。

透過非接觸式光學檢測技術,可辨識 HDF 高密度纖維板不同的表面處理階段,適用於線上自動化板材辨識與製程檢測。

編號551:如何控制家具板材表面的塗漆量

在家具板材的塗裝與加工過程中,需控制板材表面的塗漆量,以確認表面塗裝符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可檢測家具板材表面的塗漆量,適用於塗裝製程的線上自動化品質檢測。

編號564:如何檢測纖維板接縫密封材料的顏色與存在狀態

在纖維板的生產與加工過程中,需檢測接縫密封材料的顏色及是否存在,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識纖維板接縫密封材料的顏色與存在狀態,適用於線上自動化接縫密封檢測。

編號581:如何檢測與控制木材的含水率

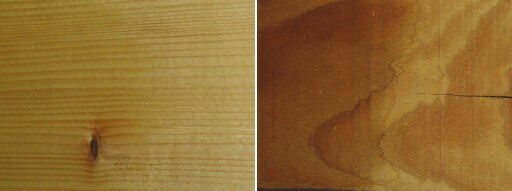
在木材的生產、乾燥與加工過程中,需檢測並控制木材的含水率,以確認木材水分符合製程與品質檢測需求。

透過非接觸式光學含水率檢測技術,可快速量測木材的含水率,適用於木材加工製程的線上自動化水分檢測與品質控制。

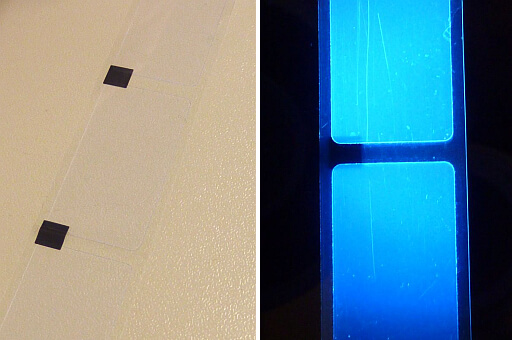
編號592:如何檢測與控制木質顆粒的含水率

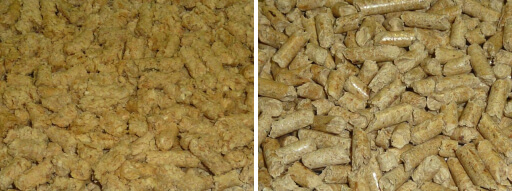
在木質顆粒(Wood Pellets)的生產與加工過程中,需檢測並控制產品的含水率,以確認水分符合製程與品質檢測需求。

透過非接觸式光學含水率檢測技術,可快速量測木質顆粒的含水率,適用於木質顆粒生產製程的線上自動化水分檢測與品質控制。

編號601:如何辨識不同霧面金屬零件

在霧面金屬零件的生產與加工過程中,需辨識不同種類的霧面金屬零件,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識不同的霧面金屬零件,適用於線上自動化零件辨識與分類檢測。

編號638:如何檢測飾條的顏色

在飾條的生產與加工過程中,需檢測產品的顏色,以確認飾條顏色符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速量測與辨識飾條的顏色,適用於線上自動化顏色檢測。

編號654:如何偵測黑色皮革表面螢光塗層的缺口

在黑色皮革的生產與加工過程中,需檢測表面螢光塗層是否存在缺口,並能辨識寬度約 5 mm 的塗層缺口,以確認產品符合製程與品質檢測需求。

透過非接觸式光學螢光檢測技術,可快速辨識黑色皮革表面螢光塗層的缺口,適用於線上自動化塗層完整性檢測。

編號655:如何量測透明螢光塑膠薄膜上的透明膠層厚度

在透明且具有 UV 螢光特性的塑膠薄膜生產與加工過程中,需量測薄膜表面透明膠層的厚度,以確認膠層符合製程與品質檢測需求。

透過非接觸式光學量測技術,可量測 UV 螢光透明塑膠薄膜上的透明膠層厚度,適用於線上自動化膠層厚度檢測。

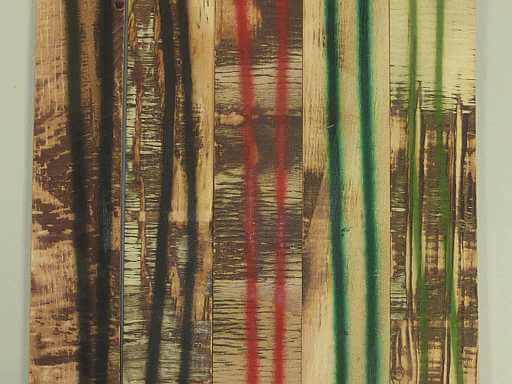
編號720:如何偵測木板上的彩色標記線

在木板的生產與加工過程中,需檢測板材表面的彩色標記線,包括黑色、綠色或紅色線條,標記線寬度約為 2 mm,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩檢測技術,可快速辨識木板上的黑色、綠色與紅色標記線,適用於線上自動化彩色標記檢測。

編號732:如何偵測乙烯基材料層之間的間隙

在乙烯基材料(Vinyl)製品的生產與加工過程中,需檢測不同材料層之間是否存在間隙,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識乙烯基材料層之間的間隙,適用於線上自動化間隙檢測。

編號766:如何量測裝飾薄膜的光澤度

在各類裝飾薄膜的生產與加工過程中,需量測薄膜表面的光澤度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤量測技術,可精準量測不同裝飾薄膜表面的光澤度,適用於線上自動化光澤檢測與品質控制。

編號767:如何量測塗漆鋁板表面的光澤度

在塗漆鋁板的生產與加工過程中,需量測鋁板塗裝表面的光澤度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤量測技術,可精準量測塗漆鋁板表面的光澤度,適用於線上自動化光澤檢測與品質控制。

編號768:如何量測塗漆鋁板的顏色

在塗漆鋁板的生產與加工過程中,需量測鋁板塗裝表面的顏色,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩量測技術,可精準量測塗漆鋁板表面的顏色,適用於線上自動化顏色檢測與品質控制。

編號770:如何量測砂紙表面的光澤度

在砂紙的生產與加工過程中,需量測砂紙表面的光澤度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學光澤量測技術,可精準量測砂紙表面的光澤度,適用於線上自動化光澤檢測與品質控制。

編號779:如何檢測塗漆金屬板的顏色與光澤度

在塗漆金屬板的生產與加工過程中,需同時檢測板材表面的顏色與光澤度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學色彩與光澤檢測技術,可同時量測塗漆金屬板的顏色與光澤度,適用於線上自動化表面品質檢測與品質控制。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-合成材料.塑膠產業

合成材料與塑膠產業中的 Sensor Instruments 非接觸式光學測量技術應用

合成材料與塑膠產業的製程中,常需在透明、半透明或具複雜結構的材料上,穩定判別顏色差異、數量、邊緣位置、壁厚與霧度變化,且檢測條件易受背景對比與材料透光性影響。非接觸式光學測量技術可透過亮度、色階、透射與螢光反應的差異,進行存在判定、結構辨識與尺寸推估。此類量測方式可延伸應用於多樣塑膠零組件與薄膜製程的線上品質監控情境。

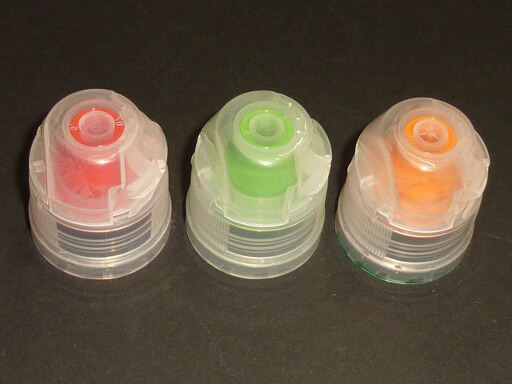
編號20:如何檢測塑膠瓶蓋頭的顏色

需對不同種類的塑膠瓶蓋頭進行顏色檢測與控制,以確保外觀一致性與產品品質。透過非接觸式光學色彩感測技術,可穩定辨識各式塑膠瓶蓋在不同材質與表面條件下的色調差異,適用於包裝產線與自動化品質控管流程。

編號74:如何量測塑膠薄膜與積層板的線上光澤

在塑膠薄膜與積層板的生產過程中,需量測材料表面的光澤度(Gloss Factor),以確保外觀品質與製程一致性。透過非接觸式光學量測技術,可於產線上即時監控光澤變化,協助製程穩定控制並提升整體品質可靠度。

編號86:如何區分不同顏色且條紋數量不同的塑膠零件

需將具有四條與五條長條紋的塑膠零件進行可靠區分,其中四條紋路的零件其中央條紋較短。檢測過程必須不受顏色影響,僅依條紋數量與幾何特徵進行判別。透過非接觸式光學感測與結構辨識技術,可穩定識別不同塑膠零件型式,適用於自動化組裝、分揀與品質控管產線。

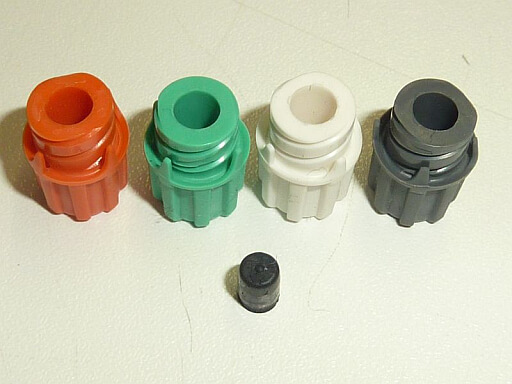
編號92:如何區分注射器膠囊的顏色

需對注射器膠囊進行顏色差異辨識,並同時偵測同一膠囊型號在不同批次間出現的不可接受色彩變化。透過非接觸式光學色彩感測技術,可即時監控色調與一致性,協助製藥產線進行批次品質控管,確保產品外觀與品質符合規範。

編號96:如何區分瓶蓋的正面與背面

在濕紙巾分配器的生產過程中,必須對瓶蓋的安裝方向進行檢測,以確保其正面與背面配置正確。透過非接觸式光學感測技術,可可靠辨識瓶蓋前後側差異,協助自動化產線即時判斷組裝方向,避免錯裝問題並提升製程穩定度與產品品質。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-包裝產業

Sensor Instruments 包裝產業非接觸式光學檢測應用

包裝產業的自動化生產涵蓋紙袋、瓦楞紙板、塑膠薄膜、透明標籤、塑膠瓶、瓶蓋、鋁箔、金屬罐、藥品包裝及各類包裝材料的加工與品質檢測。德國 Sensor Instruments 非接觸式光學檢測技術,可整合於包裝自動化產線,應用於色彩量測、色標辨識、透明材料檢測、螢光檢測、膠線與塗層檢測、焊接線辨識、產品計數、邊緣定位、厚度量測及內容物存在檢測等線上品質控制需求。

針對不同包裝材料、透明度、顏色與高速生產條件,Sensor Instruments 光學感測器可提供穩定可靠的非接觸式檢測方案。以下整理包裝產業的實際應用案例,協助業者依據不同製程與檢測需求,選擇最合適的光學檢測與自動化品質控制方案。

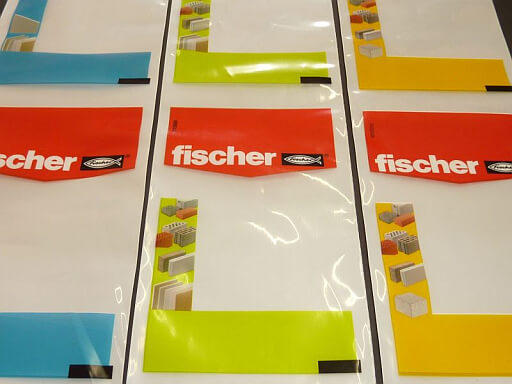
編號14:如何量測透明塑膠覆膜標籤高度

需對覆有光學透明塑膠保護膜的標籤進行高度與距離的精準量測,量測精度須達 0.1 mm。透過高解析度非接觸式光學感測技術,可穩定量測透明覆膜下標籤的位置與高度差異,確保貼標製程的準確性與品質一致性,適用於包裝、標籤與自動化產線的精密高度控制。

編號20:如何檢測塑膠瓶蓋頭顏色

需對不同種類的塑膠瓶蓋頭進行精準的顏色控制與色差檢測,以確保外觀一致性與產品品質。透過高精度色彩感測技術,可穩定辨識各式塑膠材質瓶蓋的色調與色差,適用於包裝產線、瓶蓋製造與自動化品質控管。

編號27:如何檢測色標(套準標記)

在食品產業用塑膠薄膜的印刷製程中,必須於每一個印刷單元準確偵測色標(套準標記),以確保印刷位置對齊與圖文套準精度。透過高精度光學感測技術,可即時辨識色標位置與顏色差異,提升印刷品質、降低廢品率,並確保高速印刷產線的穩定運作。

編號28:如何檢測紙袋螢光膠

在紙袋製造過程中,會於紙袋底部使用螢光膠進行封口。然而,因印刷模具缺陷、膠水固化異常或未上膠等因素,可能導致封口失效,使紙袋成為不良品。透過高靈敏度螢光檢測技術,可即時辨識螢光膠是否正確塗佈,確保紙袋封口品質,降低報廢率並提升生產效率。

編號29:如何量測金屬可擠壓軟管長度

在金屬可擠壓軟管的生產過程中,因前段裁切製程影響,必須對軟管的長度進行精準控制。透過高精度非接觸式光學量測技術,可即時量測金屬軟管長度,量測精度可達0.1 毫米等級,確保產品尺寸一致性,提升製程穩定度與品質良率。

編號64:如何區分已塗層與未塗層金屬管的顏色

需檢測金屬管的內部區域,以判斷其表面是否為已塗層或未塗層狀態。已塗層表面呈現淡黃色調,而未塗層表面則為銀色金屬光澤。透過高精度色彩辨識與光學感測技術,可準確區分塗層差異,確保金屬管塗佈製程的品質一致性與可靠度。

編號76:如何檢測藥品瓶蓋上的螢光防偽標記

在藥品包裝過程中,為區分原廠藥品與仿冒品,原廠藥瓶瓶蓋會標示螢光防偽標記,因此需於包裝製程中檢測該螢光標記是否存在。

透過非接觸式光學螢光檢測技術,可辨識藥品瓶蓋上的螢光防偽標記,適用於藥品包裝製程的線上自動化防偽標記檢測與品質控制。

編號78:如何在線計數紙袋數量

在紙袋生產完成並進入包裝前,需在線計數紙袋數量。由於生產速度、紙袋與感測器距離、紙袋間距及紙袋表面狀態皆可能變化,因此需在不同製程條件下穩定完成紙袋計數。

透過非接觸式光學檢測技術,可在線辨識並計數紙袋數量,適用於紙袋生產與包裝製程的線上自動化數量檢測與品質控制。

編號90:如何檢測葡萄酒瓶軟木塞是否存在

在葡萄酒生產與包裝過程中,需檢測酒瓶上的軟木塞是否存在。由於酒瓶顏色、高度及不同批次軟木塞的顏色皆可能有所差異,因此需在不同條件下穩定完成檢測。

透過非接觸式光學檢測技術,可辨識葡萄酒瓶軟木塞是否存在,適用於葡萄酒包裝製程的線上自動化軟木塞檢測與品質控制。

編號94:如何檢測香菸紙雷射打孔品質

在香菸紙雷射打孔製程中,孔洞周圍可能因雷射加工而產生局部燒焦,導致打孔區域出現不同程度的灰色條紋,因此需在線檢測打孔條紋的顏色與灰階變化,並辨識燒焦、輕微燒焦、正常打孔及未打孔等狀態。

透過非接觸式光學色彩檢測技術,可在線量測香菸紙打孔區域的顏色與灰階變化,適用於香菸紙生產製程的線上自動化雷射打孔品質檢測。

編號95:如何檢測香菸盒封條是否存在

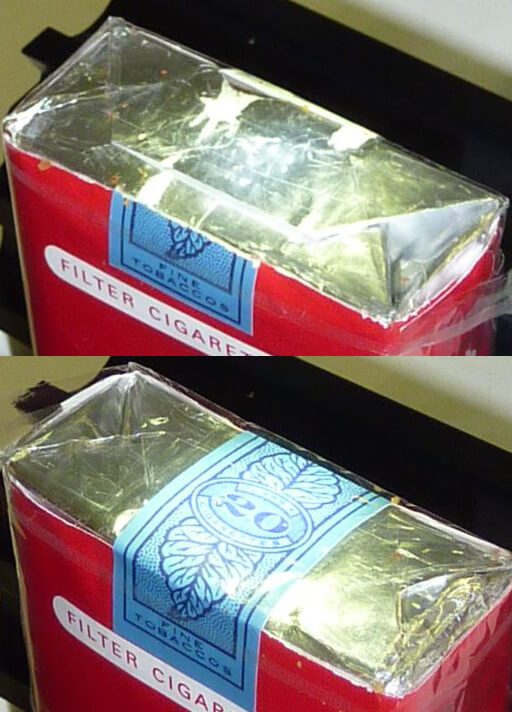
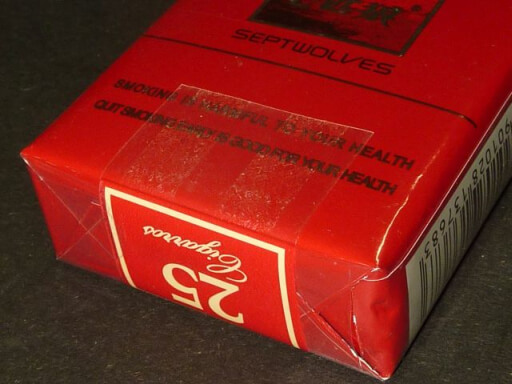
在香菸盒包裝完成後,產品與封條皆已包覆於透明高光澤塑膠薄膜內,因此需隔著透明包裝薄膜檢測香菸盒封條是否存在,以確認包裝完整性。

透過非接觸式光學檢測技術,可隔著透明高光澤塑膠薄膜辨識香菸盒封條是否存在,適用於香菸包裝製程的線上自動化封條檢測與品質控制。

編號96:如何辨識濕紙巾蓋的正反面

在濕紙巾分配蓋(Closure)的生產過程中,需辨識蓋體的正面與背面,以確認零件方向符合後續組裝與包裝製程需求。

透過非接觸式光學檢測技術,可辨識濕紙巾蓋的正反面,適用於包裝材料生產製程的線上自動化正反面辨識與品質控制。

編號103:如何檢測泡殼包裝是否重疊輸送

在泡殼包裝(Blister Package)的搬運與輸送過程中,可能發生兩個以上泡殼包裝同時輸送的情況,因此需檢測是否有多片重疊,以避免影響後續包裝製程。

透過非接觸式光學檢測技術,可辨識泡殼包裝是否發生重疊輸送,適用於包裝製程的線上自動化泡殼包裝數量檢測與品質控制。

編號105:如何檢測噴霧噴射量是否正常

在噴霧包裝製程中,需檢測噴霧噴射的密度,以確認噴射量是否符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可在線監測噴霧噴射密度,適用於噴霧包裝製程的線上自動化噴射量檢測與品質控制。

編號120:如何檢測透明泡殼包裝膜是否重疊

在泡殼包裝製程中,需檢測透明泡殼包裝膜是否存在,並辨識單層、雙層或三層透明泡殼膜,以避免多層重疊影響後續包裝品質。

透過非接觸式光學檢測技術,可辨識透明泡殼包裝膜的存在與層數,適用於泡殼包裝製程的線上自動化透明薄膜重疊檢測與品質控制。

編號121:如何檢測透明塑膠瓶蓋上的直紋滾花

在透明塑膠瓶蓋的生產過程中,需檢測瓶蓋表面的直紋滾花是否完整。若瓶蓋製造異常,部分區域可能缺少直紋滾花,因此需進行穩定辨識。

透過非接觸式光學檢測技術,可偵測透明塑膠瓶蓋上的直紋滾花是否存在及完整,適用於包裝製程的線上自動化表面結構檢測與品質控制。

編號122:如何檢測膠囊方向是否正確

在膠囊包裝製程中,需檢測膠囊於機械導軌中的排列方向是否正確。由於膠囊尺寸、顏色及材質可能不同,包括透明膠囊,因此需在不同條件下穩定辨識膠囊方向。

透過非接觸式光學檢測技術,可在線辨識膠囊的排列方向,適用於藥品包裝製程的線上自動化膠囊方向檢測與品質控制。

編號128:如何檢測香菸盒螢光塗層的顏色與強度

在香菸盒包裝製程中,需檢測螢光塗層的顏色及螢光強度,以確認塗層符合品質要求。由於包裝上可能同時存在其他不同顏色的螢光標記,因此需能辨識綠色螢光塗層與其他螢光標記的差異。

透過非接觸式光學螢光檢測技術,可量測香菸盒螢光塗層的顏色與螢光強度,適用於香菸包裝製程的線上自動化螢光塗層檢測與品質控制。

編號140:如何檢測金屬板表面塗層是否存在

在金屬板材的生產與包裝製程中,需檢測金屬板表面的塗層是否存在,以確認塗佈狀態符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識金屬板表面塗層是否存在,適用於金屬板材製程的線上自動化塗層檢測與品質控制。

編號147:如何檢測棉條拉線的位置

在棉條(Tampon)生產與包裝過程中,需檢測棉條背面的拉線位置是否正確,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可在線辨識棉條拉線的位置,適用於衛生用品包裝製程的線上自動化位置檢測與品質控制。

編號148:如何檢測噴霧罐上的色標

在噴霧罐包裝製程中,需檢測罐身上的色標是否存在。由於噴霧罐的背景顏色及膠線位置可能不同,因此需在不同背景條件下穩定辨識色標。

透過非接觸式光學色彩檢測技術,可辨識噴霧罐上的色標,並降低背景顏色及膠線對檢測結果的影響,適用於噴霧罐包裝製程的線上自動化色標檢測與品質控制。

編號158:如何檢測透明塑膠薄膜的邊緣位置

在透明塑膠薄膜的生產與包裝製程中,需檢測薄膜邊緣的位置,以確認薄膜輸送及定位符合製程需求。

透過非接觸式光學檢測技術,可在線辨識透明塑膠薄膜的邊緣位置,適用於薄膜生產與包裝製程的線上自動化邊緣定位檢測與品質控制。

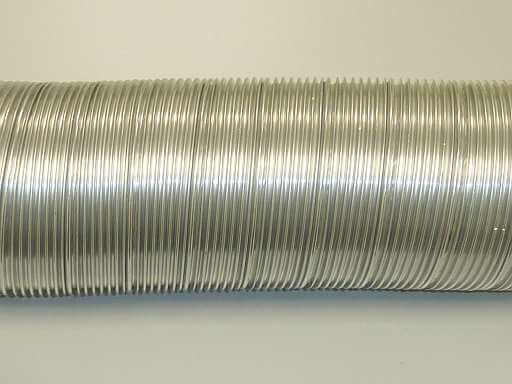
編號172:如何高速計數鋁管封尾摺痕

在鋁管包裝容器的生產過程中,需於高速輸送狀態下精確計數鋁管封尾的摺痕數量,以確認封尾製程符合品質要求。

透過非接觸式光學檢測技術,可在線高速辨識並計數鋁管封尾摺痕,適用於鋁管包裝製程的線上自動化摺痕檢測與品質控制。

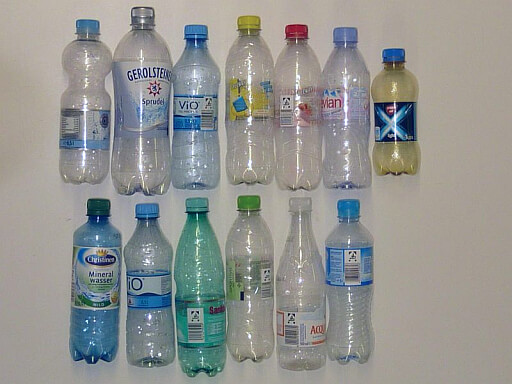
編號176:如何辨識不同顏色的 PET 塑膠瓶

在 PET 塑膠瓶回收分選過程中,需依顏色自動分類不同塑膠瓶,並能辨識淺藍色 PET 瓶與透明 PET 瓶。由於瓶內可能殘留冷凝水、附有標籤,且輸送速度較快,因此需在不同條件下穩定完成顏色辨識。

透過非接觸式光學色彩檢測技術,可高速辨識不同顏色的 PET 塑膠瓶,適用於回收分選與包裝材料回收製程的線上自動化顏色分類與品質控制。

編號178:如何檢測塑膠薄膜上標籤的邊緣位置

在塑膠薄膜貼標製程中,需檢測塑膠標籤的邊緣位置,以確認標籤貼附位置符合製程需求。

透過非接觸式光學檢測技術,可在線辨識塑膠薄膜上標籤的邊緣位置,適用於包裝製程的線上自動化標籤定位檢測與品質控制。

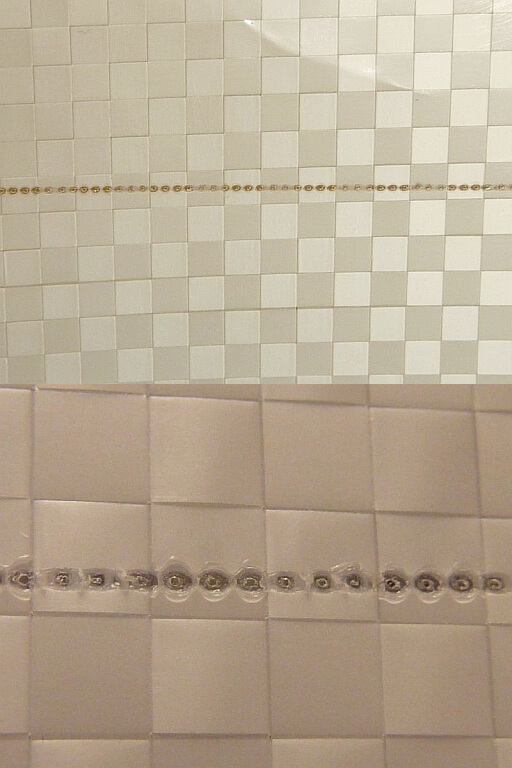
編號180:如何檢測塑膠薄膜上的打孔線

在塑膠薄膜生產與包裝製程中,需檢測薄膜上的打孔線是否存在。由於薄膜輸送速度快,且打孔孔徑僅約 0.3 mm,因此需進行高速且精確的檢測。

透過非接觸式光學檢測技術,可在線辨識塑膠薄膜上的打孔線,適用於薄膜生產與包裝製程的線上自動化打孔線檢測與品質控制。

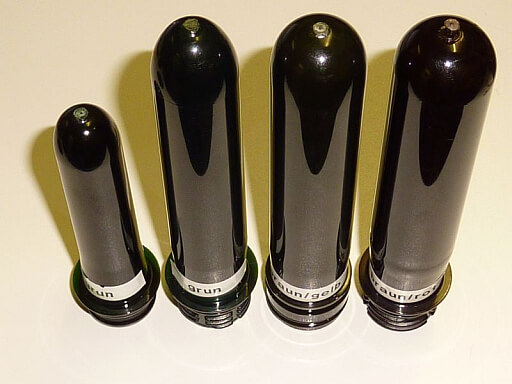
編號200:如何辨識不同顏色的 PET 瓶胚

在 PET 瓶胚(Preform)生產與包裝製程中,需辨識不同顏色的 PET 瓶胚,以確認產品符合製程與分類需求。

透過非接觸式光學色彩檢測技術,可辨識不同顏色的 PET 瓶胚,適用於瓶胚生產製程的線上自動化顏色辨識、分類檢測與品質控制。

編號201:如何檢測塑膠瓶蓋的顏色一致性

在塑膠瓶蓋生產與包裝製程中,需檢測瓶蓋的顏色是否符合既定色彩容差,以確認同一產品批次的顏色一致性,而非僅辨識不同顏色。

透過非接觸式光學色彩量測技術,可精準量測塑膠瓶蓋的顏色並判定是否落在設定的色彩容差範圍內,適用於包裝製程的線上自動化色彩量測與品質控制。

編號202:如何檢測鋁箔上的雷射定位標記

在鋁箔生產與包裝製程中,需檢測鋁箔上的雷射定位標記,以確保後續加工、印刷或包裝定位準確。由於鋁箔輸送速度最高可達每分鐘 60 公尺,因此需進行高速且穩定的標記辨識。

透過非接觸式光學檢測技術,可在線高速辨識鋁箔上的雷射定位標記,適用於鋁箔包裝製程的線上自動化定位標記檢測與品質控制。

編號212:如何偵測香菸盒印刷紙上的螢光標籤

在香菸盒印刷紙的包裝製程中,黏合區域會以螢光標籤進行標記,因此需檢測該螢光標籤是否存在,以確認黏合位置符合製程需求。

透過非接觸式光學螢光檢測技術,可辨識香菸盒印刷紙黏合區域上的螢光標籤,適用於香菸盒包裝製程的線上自動化螢光標記檢測。

編號224:如何辨識不同壁厚的塑膠瓶

在塑膠瓶的生產與包裝製程中,需辨識具有不同瓶壁厚度的塑膠瓶,以確認產品符合製程與分類需求。

透過非接觸式光學檢測技術,可辨識塑膠瓶的壁厚差異,適用於塑膠瓶生產與包裝製程的線上自動化分類檢測與品質控制。

編號230:如何檢測透明塑膠瓶蓋的顏色一致性

在透明塑膠瓶蓋的生產與包裝製程中,需檢測不同顏色透明瓶蓋的顏色是否符合既定色彩容差,以確保各色產品的顏色一致性。

透過非接觸式光學色彩量測技術,可精準量測透明塑膠瓶蓋的顏色,並判定是否落在設定的色彩容差範圍內,適用於包裝製程的線上自動化色彩量測與品質控制。

編號231:如何檢測透明有色塑膠瓶蓋的流痕缺陷

在透明有色塑膠瓶蓋的生產與包裝製程中,需檢測瓶蓋表面是否存在流痕(Schlieren)缺陷,以確認產品外觀符合品質要求。

透過非接觸式光學檢測技術,可辨識透明有色塑膠瓶蓋上的流痕缺陷,適用於包裝製程的線上自動化外觀檢測與品質控制。

編號241:如何檢測塑膠薄膜標籤上的黑色色標

在塑膠薄膜標籤的生產與包裝製程中,需檢測標籤上的黑色色標,並能區分黑色色標、透明背景及印刷圖案,以確保定位與後續製程正常運作。

透過非接觸式光學色彩檢測技術,可辨識塑膠薄膜標籤上的黑色色標,並有效區分透明背景及印刷區域,適用於包裝製程的線上自動化色標檢測與品質控制。

編號252:如何檢測白色非金屬打包帶的切斷點

在白色非金屬打包帶的生產與包裝製程中,需檢測打包帶的切斷點位置,以確認切斷作業符合製程需求。

透過非接觸式光學檢測技術,可採用反射式方式辨識白色非金屬打包帶的切斷點,適用於包裝製程的線上自動化切斷點檢測與品質控制。

編號280:如何檢測旋轉塑膠管上方的邊緣

在塑膠管旋轉過程中,需檢測管體上方的邊緣位置,以確認產品符合後續加工與包裝製程需求。

透過非接觸式光學檢測技術,可在線辨識旋轉塑膠管上方的邊緣,適用於塑膠管生產與包裝製程的線上自動化邊緣檢測。

編號287:如何檢測鋁鍍膜塑膠薄膜上的色標

在鋁鍍膜塑膠薄膜的生產與包裝製程中,需檢測薄膜上的色標,以提供後續製程定位與控制所需的檢測訊號。

透過非接觸式光學色彩檢測技術,可在線辨識鋁鍍膜塑膠薄膜上的色標,適用於包裝製程的線上自動化色標檢測與品質控制。

編號294:如何量測高光澤鋁箔隔熱墊的厚度

在高光澤鋁箔隔熱墊的生產與輸送過程中,需量測不同產品的厚度。由於隔熱墊在輸送帶上的高度變化很小,因此可利用輸送帶表面作為量測基準。

透過非接觸式光學厚度量測技術,可在線量測高光澤鋁箔隔熱墊的厚度,適用於包裝與隔熱材料製程的自動化厚度檢測。

編號301:如何檢測矽膠管前端邊緣位置

在矽膠管的生產與包裝製程中,需檢測管材前端的邊緣位置。量測時,矽膠管會繞自身軸心旋轉,並由雷射光點照射於管材前端進行邊緣辨識。

透過非接觸式光學邊緣檢測技術,可在線辨識旋轉矽膠管前端的邊緣位置,適用於矽膠管生產與包裝製程的線上自動化邊緣定位檢測。

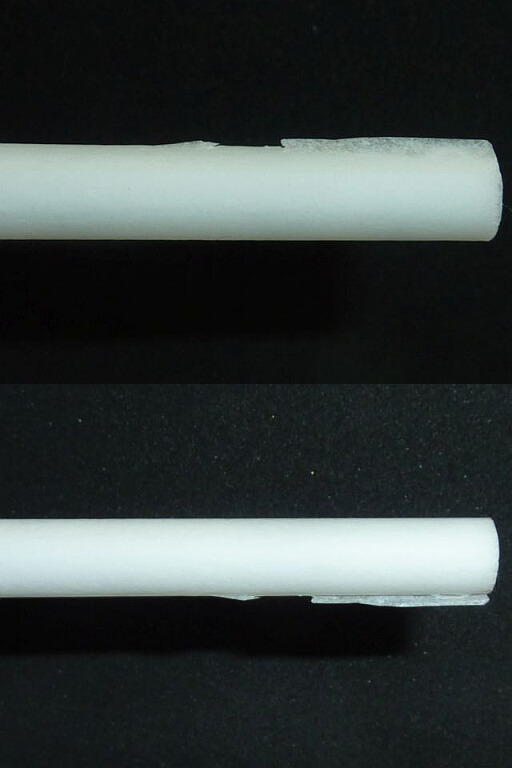
編號308:如何檢測透明塑膠袋內石膏是否存在

在石膏產品包裝製程中,需檢測透明塑膠袋內是否裝有石膏。由於石膏在紫外光照射下具有部分螢光特性,因此可利用其螢光反應進行辨識。

透過非接觸式光學螢光檢測技術,可辨識透明塑膠袋內石膏是否存在,適用於包裝製程的線上自動化內容物檢測與品質控制。

編號312:如何檢測塑膠管上的不同色標

在塑膠管的生產與包裝製程中,需檢測不同塑膠管上的色標,以確認產品符合製程與分類需求。

透過非接觸式光學色彩檢測技術,可辨識塑膠管上的不同色標,適用於塑膠管生產與包裝製程的線上自動化色標檢測與品質控制。

編號317:如何檢測票券上的螢光色條

在票券印刷與包裝製程中,需檢測票券上的螢光色條是否存在,以確認產品符合防偽與品質檢測需求。

透過非接觸式光學螢光檢測技術,可辨識票券上的螢光色條,適用於票券印刷與包裝製程的線上自動化螢光標記檢測。

編號321:如何檢測包裝紙上的膠線

在包裝紙的生產與包裝製程中,需檢測膠線是否存在。由於膠水在紫外光照射下具有螢光特性,因此可利用螢光反應進行辨識。

透過非接觸式光學螢光檢測技術,可辨識包裝紙上的膠線,適用於包裝製程的線上自動化膠線檢測與品質控制。

在票券

編號330:如何檢測透明塑膠薄膜上的透明螢光標籤

在透明塑膠薄膜的生產與包裝製程中,需檢測透明塑膠標籤是否存在。由於標籤在紫外光照射下具有螢光特性,因此可利用螢光反應進行辨識。

透過非接觸式光學螢光檢測技術,可辨識透明塑膠薄膜上的透明螢光標籤,適用於包裝製程的線上自動化透明標籤檢測與品質控制。

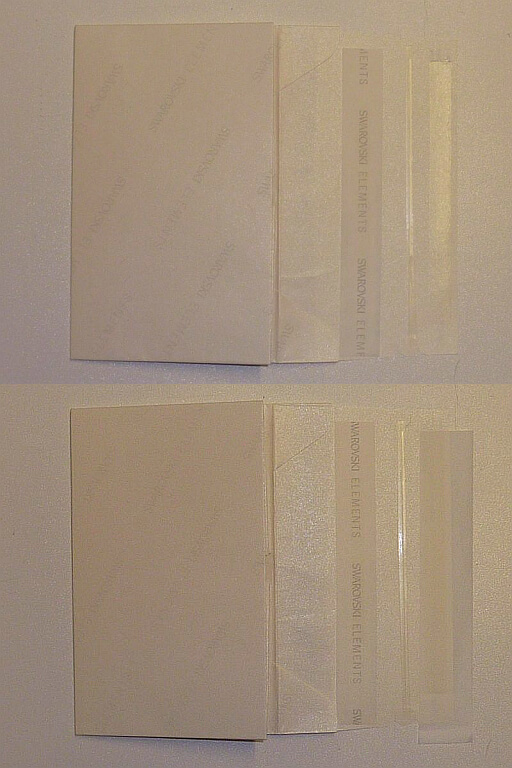
編號342:如何檢測信封上的塑膠薄膜是否存在

在信封包裝製程中,需檢測封口處的塑膠薄膜是否存在。由於信封膠線在紫外光照射下具有輕微螢光,而覆蓋其上的霧面塑膠薄膜會部分吸收紫外光,因此可利用兩者的螢光差異進行辨識。

透過非接觸式光學螢光檢測技術,可辨識信封上的塑膠薄膜是否存在,適用於信封包裝製程的線上自動化薄膜檢測與品質控制。

編號367:如何檢測塑膠零件中的密封件是否存在

在塑膠零件的生產與組裝製程中,需檢測塑膠零件內的密封件(Seal)是否存在,以確認產品符合組裝與品質檢測需求。

透過非接觸式光學檢測技術,可辨識塑膠零件中的密封件是否存在,適用於包裝零件與塑膠製品生產製程的線上自動化密封件檢測與品質控制。

編號369:如何檢測高光澤塑膠薄膜上的黑色色標

在塑膠薄膜的生產與包裝製程中,需檢測高光澤塑膠薄膜上的黑色色標。由於薄膜背景顏色可能不同,因此需在不同背景條件下穩定辨識色標。

透過非接觸式光學色彩檢測技術,可辨識高光澤塑膠薄膜上的黑色色標,並降低不同背景顏色對檢測結果的影響,適用於包裝製程的線上自動化色標檢測與品質控制。

編號392:如何檢測紙箱上塑膠薄膜的貼附位置

在紙箱包裝製程中,需檢測塑膠薄膜的貼附位置是否正確,以確認薄膜覆蓋紙箱上端約 10 mm,符合包裝製程需求。

透過非接觸式光學檢測技術,可在線辨識塑膠薄膜於紙箱上的貼附位置,適用於紙箱包裝製程的線上自動化位置檢測與品質控制。

編號420:如何檢測塑膠信封上的膠線

在塑膠信封包裝製程中,需檢測膠線是否存在。由於膠線覆蓋於高反射金屬鍍膜塑膠薄膜下方,因此無法直接由正面辨識,需利用膠線在背面形成的波紋特徵進行檢測。

透過非接觸式光學檢測技術,可由塑膠信封背面辨識膠線是否存在,適用於包裝製程的線上自動化膠線檢測與品質控制。

編號421:如何檢測塑膠袋上的螢光膠線

在塑膠袋包裝製程中,需檢測膠線是否存在。由於膠線覆蓋於透明塑膠薄膜下方,且在紫外光照射下具有螢光特性,因此可利用螢光反應進行辨識。

透過非接觸式光學螢光檢測技術,可隔著透明塑膠薄膜辨識塑膠袋上的膠線是否存在,適用於包裝製程的線上自動化膠線檢測與品質控制。

編號433:如何辨識飲料瓶塑膠瓶蓋的顏色

在飲料瓶塑膠瓶蓋的生產與包裝製程中,需辨識不同顏色的瓶蓋。由於瓶蓋表面具有高光澤特性,因此需在高反光條件下穩定完成顏色辨識。

透過非接觸式光學色彩檢測技術,可辨識高光澤塑膠瓶蓋的顏色差異,適用於飲料瓶包裝製程的線上自動化顏色辨識、分類檢測與品質控制。

編號436:如何檢測香菸濾嘴的位置

在香菸濾嘴的生產與包裝製程中,需精確檢測濾嘴段的位置。由於生產線輸送速度可達每秒數公尺,因此需進行高速且高精度的位置檢測。

透過非接觸式光學檢測技術,可在線高速辨識香菸濾嘴的位置,適用於香菸生產與包裝製程的線上自動化位置檢測與品質控制。

編號462:如何計數輸送帶上的摺疊紙錐

在摺疊紙錐的生產與包裝過程中,需對輸送帶上移動的紙錐進行計數,以確認產品數量符合後續包裝製程需求。

透過非接觸式光學檢測技術,可在線辨識並計數輸送帶上的摺疊紙錐,適用於包裝製程的線上自動化產品計數。

編號558:如何檢測透明標籤膠線上的缺口

在透明標籤的生產與包裝製程中,需檢測膠線是否存在缺口,以確認膠線的連續性符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識透明標籤膠線上的缺口,適用於標籤與包裝製程的線上自動化膠線完整性檢測。

編號562:如何檢測紙張或布料上的膠線

在紙張或布料的生產與包裝製程中,需檢測材料表面的膠線是否存在,以確認上膠狀態符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識紙張或布料上的膠線是否存在,適用於包裝製程的線上自動化膠線檢測與品質控制。

編號570:如何檢測香菸濾嘴組件間的間隙

在香菸濾嘴的生產與包裝製程中,需檢測濾嘴組件之間是否存在間隙,以確認組裝狀態符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可在線辨識香菸濾嘴組件間的間隙,適用於香菸生產與包裝製程的線上自動化間隙檢測與品質控制。

編號571:如何辨識不同種類的香菸濾嘴

在香菸濾嘴的生產與包裝製程中,需辨識不同種類的濾嘴組件,以確認產品符合製程與組裝需求。

透過非接觸式光學檢測技術,可辨識不同種類的香菸濾嘴組件,適用於香菸生產與包裝製程的線上自動化濾嘴辨識、分類檢測與品質控制。

編號572:如何檢測香菸盒上的黏合部位

在香菸盒包裝製程中,需檢測盒體上的黏合部位是否存在,以確認包裝已完成正確黏合,確保產品品質。

透過非接觸式光學檢測技術,可辨識香菸盒上的黏合部位是否存在,適用於香菸包裝製程的線上自動化黏合檢測與品質控制。

編號574:如何檢測塑膠薄膜上的接合膠帶

在塑膠薄膜的生產與包裝製程中,需檢測用於接合塑膠薄膜的膠帶是否存在,以確認薄膜接合作業符合製程需求。

透過非接觸式光學檢測技術,可辨識塑膠薄膜上的接合膠帶,適用於塑膠薄膜生產與包裝製程的線上自動化接合膠帶檢測與品質控制。

編號594:如何檢測香菸盒上的透明塑膠標籤是否存在

在香菸盒包裝製程中,需檢測透明塑膠標籤是否存在,以確認產品完成正確貼標並符合包裝品質要求。

透過非接觸式光學檢測技術,可辨識香菸盒上的透明塑膠標籤是否存在,適用於香菸包裝製程的線上自動化透明標籤檢測與品質控制。

編號625:如何檢測金屬鍍膜塑膠卡片上的狹縫

在金屬鍍膜塑膠卡片的生產與包裝製程中,需檢測卡片上的狹縫(Slit)是否存在,以確認產品符合加工與品質檢測需求。

透過非接觸式光學檢測技術,可辨識金屬鍍膜塑膠卡片上的狹縫,適用於塑膠卡片生產與包裝製程的線上自動化狹縫檢測與品質控制。

編號628:如何辨識塗膠濾紙的正反面

在塗膠濾紙的生產與包裝製程中,需辨識具有輕微螢光特性的塗膠面是否朝上,以確認濾紙的正反面方向符合後續加工需求。

透過非接觸式光學螢光檢測技術,可辨識塗膠濾紙的正反面,適用於濾紙生產與包裝製程的線上自動化正反面辨識與品質控制。

編號645:如何檢測鋁箔上的色標

在鋁箔的生產與包裝製程中,需檢測鋁箔上的色標,以確保後續加工、定位或包裝作業符合製程需求。

透過非接觸式光學色彩檢測技術,可在線辨識鋁箔上的色標,適用於鋁箔包裝製程的線上自動化色標檢測與品質控制。

編號646:如何檢測鋁箔上的低色差色標

在鋁箔的生產與包裝製程中,需檢測黑色霧面鋁箔上的高光澤黑色色標,以及橘色背景上的深橘色色標。由於色標與背景顏色相近,因此需穩定辨識光澤或色彩上的細微差異。

透過非接觸式光學色彩與光澤檢測技術,可辨識鋁箔上與背景相近的色標,適用於鋁箔包裝製程的線上自動化色標檢測與品質控制。

編號656:如何檢測透明塑膠管內彩色球體的顏色

在濾管的生產與包裝製程中,需檢測透明塑膠管內半透明彩色球體的顏色,以確認產品符合色彩規格與品質要求。

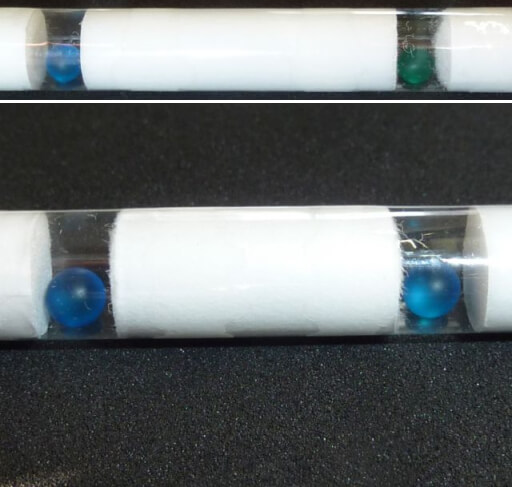
透過非接觸式光學色彩檢測技術,可隔著透明塑膠管量測半透明彩色球體的顏色,適用於濾管生產與包裝製程的線上自動化色彩量測與品質控制。

編號657:如何辨識透明塑膠管內彩色球體的顏色

在濾棒的生產與包裝製程中,需辨識透明塑膠管內半透明彩色球體的顏色,以確認產品分類正確並符合製程需求。

透過非接觸式光學色彩檢測技術,可隔著透明塑膠管辨識半透明彩色球體的顏色差異,適用於濾棒生產與包裝製程的線上自動化顏色辨識、分類檢測與品質控制。

編號662:如何檢測超低流量噴霧的存在與噴霧密度

在噴霧塗佈、噴塗或包裝製程中,需檢測超低流量噴霧是否存在,並監測噴霧密度,以確認噴塗狀態符合製程要求。

透過非接觸式光學檢測技術,可在線檢測超低流量噴霧的存在與噴霧密度,適用於噴塗與包裝製程的線上自動化噴霧監測與品質控制。

編號669:如何辨識香菸濾嘴內膠囊的顏色

在香菸濾嘴的生產與包裝製程中,需辨識濾嘴內不同顏色的膠囊,以確認產品符合組裝與分類需求。

透過非接觸式光學色彩檢測技術,可辨識香菸濾嘴內膠囊的顏色差異,適用於香菸生產與包裝製程的線上自動化顏色辨識、分類檢測與品質控制。

編號670:如何檢測香菸濾紙上的膠線

在香菸濾紙的生產與包裝製程中,需檢測濾紙上的膠線是否存在。由於所使用的膠水為水性膠,因此需在不受膠材特性影響下穩定完成檢測。

透過非接觸式光學檢測技術,可辨識香菸濾紙上的水性膠線是否存在,適用於香菸濾紙生產與包裝製程的線上自動化膠線檢測與品質控制。

編號672:如何檢測白色塑膠盒上的半透明螢光蓋膜是否存在

在白色塑膠盒的包裝製程中,需檢測半透明螢光蓋膜是否存在,以確認產品完成正確封裝並符合品質要求。

透過非接觸式光學螢光檢測技術,可辨識白色塑膠盒上的半透明螢光蓋膜是否存在,適用於包裝製程的線上自動化螢光蓋膜檢測與品質控制。

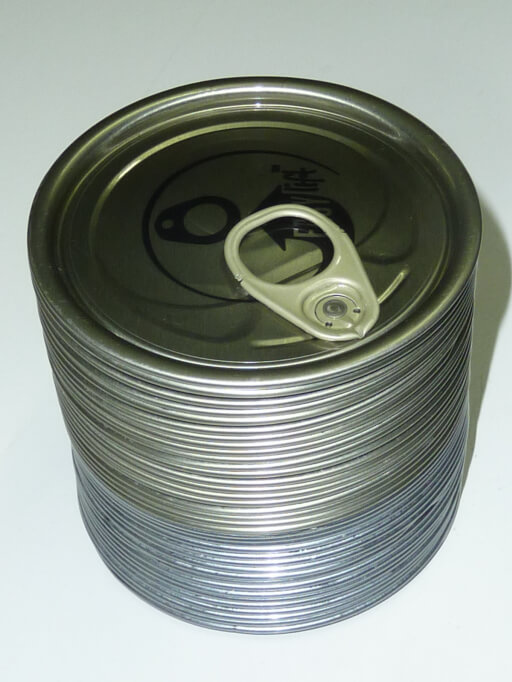
編號674:如何計數堆疊的金屬蓋

在金屬蓋的生產與包裝製程中,需對堆疊的金屬蓋進行計數,以確認產品數量符合包裝與出貨需求。

透過非接觸式光學檢測技術,可在線計數堆疊的金屬蓋數量,適用於包裝製程的線上自動化產品計數與品質控制。

編號685:如何量測塑膠膠帶上的膠層厚度

在塑膠膠帶的生產與包裝製程中,需量測膠帶上的膠層厚度,以確認塗膠量符合製程規格與品質要求。

透過非接觸式光學厚度量測技術,可在線量測塑膠膠帶的膠層厚度,適用於膠帶生產與包裝製程的線上自動化膠層厚度檢測與品質控制。

編號687:如何檢測透明標籤是否存在

在產品貼標與包裝製程中,需檢測透明標籤是否存在,以確認產品完成正確貼標並符合包裝品質要求。

透過非接觸式光學檢測技術,可辨識透明標籤是否存在,適用於包裝製程的線上自動化透明標籤檢測與品質控制。

編號688:如何檢測香菸濾嘴的接合處

在香菸濾嘴的生產與包裝製程中,需檢測濾嘴的接合處(Splice)是否符合製程要求,以確認濾嘴組件已正確接合並符合品質標準。

透過非接觸式光學檢測技術,可在線辨識香菸濾嘴的接合處,適用於香菸生產與包裝製程的線上自動化接合檢測與品質控制。

編號690:如何檢測鋁箔膠膜上的缺口

在鋁箔的生產與包裝製程中,需檢測膠膜是否存在缺口,以確認塗膠完整性。系統可辨識尺寸自 5 mm × 1 mm 起的膠膜缺陷,確保產品符合品質要求。

透過非接觸式光學檢測技術,可在線辨識鋁箔膠膜上的缺口,適用於鋁箔包裝製程的線上自動化膠膜完整性檢測與品質控制。

編號691:如何檢測不同顏色金屬箔上的色標

在金屬箔的生產與包裝製程中,需於不同顏色的金屬箔表面檢測各種色標,以確認後續加工、定位或包裝作業符合製程需求。

透過非接觸式光學色彩檢測技術,可辨識不同底色金屬箔上的各種色標,適用於金屬箔包裝製程的線上自動化色標檢測與品質控制。

編號692:如何檢測香菸盒上的易撕條是否存在

在香菸盒包裝製程中,需檢測易撕條(Tear-off Strip)是否存在,以確認產品完成正確包裝並符合品質要求。

透過非接觸式光學檢測技術,可辨識香菸盒上的易撕條是否存在,適用於香菸包裝製程的線上自動化易撕條檢測與品質控制。

在塗膠

編號702:如何檢測紙袋上的色標

在紙袋的生產與包裝製程中,需檢測紙袋上的色標,以提供定位與製程控制使用。檢測時需能辨識白色背景上的黑色色標,以及黑色背景上的白色色標,確保不同底色下皆能穩定完成檢測。

透過非接觸式光學色彩檢測技術,可辨識不同背景顏色上的色標,適用於紙袋生產與包裝製程的線上自動化色標檢測與品質控制。

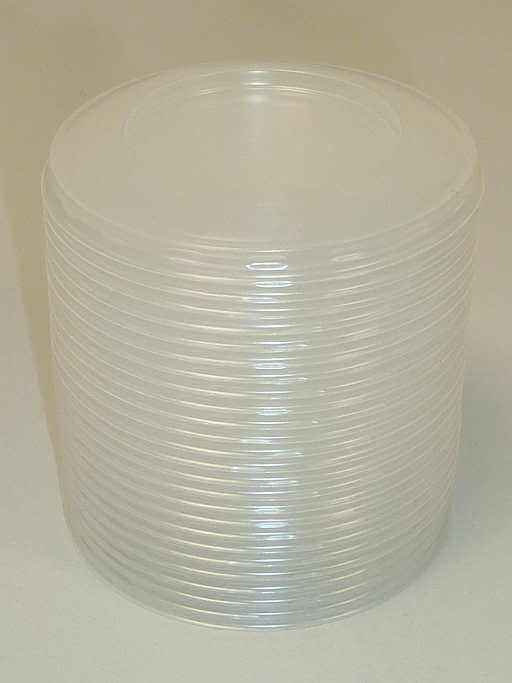
編號710:如何計數堆疊的塑膠蓋

在塑膠蓋的生產與包裝製程中,需對堆疊的塑膠蓋進行計數,以確認產品數量符合包裝與出貨需求。

透過非接觸式光學檢測技術,可在線計數堆疊的塑膠蓋數量,適用於塑膠蓋生產與包裝製程的線上自動化產品計數與品質控制。

在塗膠

編號712:如何計數輸送帶上的紙袋

在紙袋的生產與包裝製程中,需對輸送帶上的紙袋進行計數。由於每個紙袋具有雙層袋口邊緣,且因紙袋重疊程度不同造成輸送高度變化,因此需避免誤判並維持穩定計數。

透過非接觸式光學檢測技術,可在線精確計數輸送帶上的紙袋數量,並有效降低雙層邊緣與高度變化對檢測結果的影響,適用於紙袋生產與包裝製程的線上自動化產品計數與品質控制。

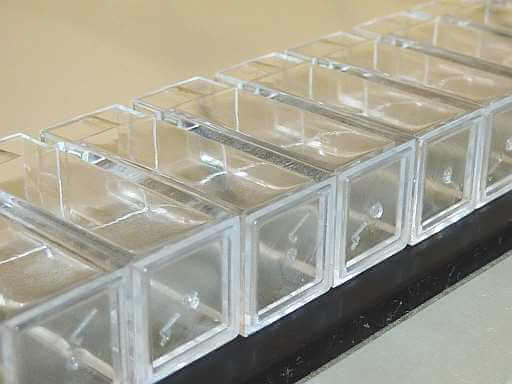
編號713:如何計數緊密排列的透明塑膠盒

在透明塑膠盒的生產與包裝製程中,需對緊密排列輸送的透明塑膠盒進行計數,以確認產品數量符合包裝與出貨需求。

透過非接觸式光學檢測技術,可在線辨識並計數緊密排列的透明塑膠盒,適用於透明塑膠盒生產與包裝製程的線上自動化產品計數與品質控制。

編號715:如何計數半透明塑膠杯

在半透明塑膠杯的生產與包裝製程中,需對輸送中的塑膠杯進行計數,以確認產品數量符合包裝與出貨需求。

透過非接觸式光學檢測技術,可在線辨識並計數半透明塑膠杯,適用於塑膠杯生產與包裝製程的線上自動化產品計數與品質控制。

編號716:如何計數透明塑膠蓋

在透明塑膠蓋的生產與包裝製程中,需對輸送中的透明塑膠蓋進行計數,以確認產品數量符合包裝與出貨需求。

透過非接觸式光學檢測技術,可在線辨識並計數透明塑膠蓋,適用於透明塑膠蓋生產與包裝製程的線上自動化產品計數與品質控制。

編號717:如何計數鋁管封尾摺疊數

在鋁管的生產與包裝製程中,需計數鋁管封尾的摺疊數,以確認封口加工符合製程規格。由於各摺疊之間的間距並非固定,因此需能穩定辨識不規則排列的摺疊結構。

透過非接觸式光學檢測技術,可在線計數鋁管封尾的摺疊數,並有效因應摺疊間距變化,適用於鋁管生產與包裝製程的線上自動化封口品質檢測。

編號728:如何檢測印刷馬口鐵罐上的焊接線

在印刷馬口鐵罐的生產與包裝製程中,需檢測罐身上的焊接線,以確認焊接位置符合後續加工與品質檢測需求。

透過非接觸式光學檢測技術,可在線辨識印刷馬口鐵罐上的焊接線,適用於金屬罐生產與包裝製程的線上自動化焊接線檢測與品質控制。

編號737:如何檢測馬口鐵罐上的焊接線

在馬口鐵罐的生產與包裝製程中,需檢測罐身上的焊接線,以確認焊接位置符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可在線辨識馬口鐵罐上的焊接線,適用於金屬罐生產與包裝製程的線上自動化焊接線檢測與品質控制。

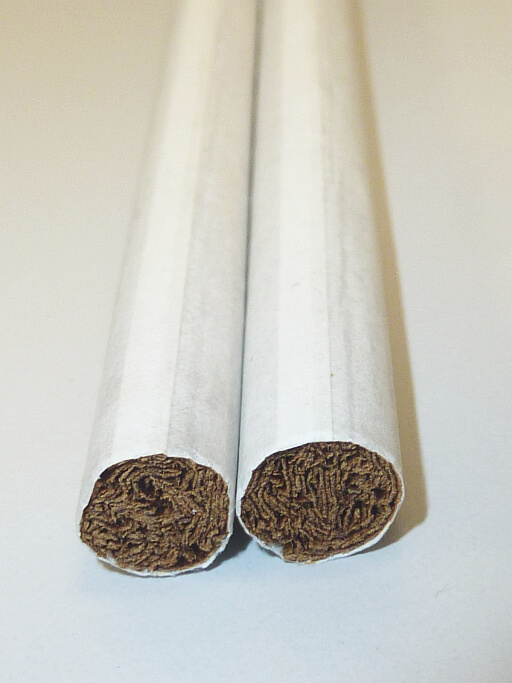
編號738:如何檢測香菸上的膠線

在香菸的生產與包裝製程中,需檢測香菸紙上的膠線是否存在,以確認黏合作業符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可在線辨識香菸上的膠線,適用於香菸生產與包裝製程的線上自動化膠線檢測與品質控制。

編號771:如何量測木棒的顏色

在木棒的生產與包裝製程中,需量測木棒的顏色,以確認產品色澤符合製程規格與品質要求。

透過非接觸式光學色彩檢測技術,可在線量測木棒的顏色,適用於木棒生產與包裝製程的線上自動化色彩量測與品質控制。

編號773:如何檢測塑膠瓶蓋上的透明標籤是否存在

在塑膠瓶蓋的生產與包裝製程中,需檢測透明標籤是否存在,以確認瓶蓋完成正確貼標並符合包裝品質要求。

透過非接觸式光學檢測技術,可辨識塑膠瓶蓋上的透明標籤是否存在,適用於塑膠瓶蓋生產與包裝製程的線上自動化透明標籤檢測與品質控制。

編號783:如何檢測並計數紙袋與瓦楞紙板的邊緣

在紙袋與瓦楞紙板的生產及包裝製程中,需檢測並計數輸送過程中的材料邊緣。系統須適用於重疊輸送及摺疊狀態的紙袋,以及瓦楞紙板的邊緣辨識,以確保產品定位與數量符合製程需求。

透過非接觸式光學檢測技術,可在線辨識並計數紙袋及瓦楞紙板的邊緣,適用於紙製品生產與包裝製程的線上自動化邊緣檢測、產品計數與品質控制。

編號791:如何檢測藥品包裝盒內的藥瓶是否存在

在藥品包裝製程中,需檢測藥品包裝盒內是否已放入藥瓶,以確認包裝內容物完整並符合製程與品質要求。

透過非接觸式光學檢測技術,可辨識藥品包裝盒內的藥瓶是否存在,適用於製藥與包裝產線的線上自動化內容物檢測與品質控制。

編號792:如何辨識塗層鋁箔的正反面

在塗層鋁箔的生產與包裝製程中,需辨識鋁箔塗層面的正反方向,以確認材料符合後續加工、貼合或包裝製程需求。

透過非接觸式光學檢測技術,可辨識塗層鋁箔的正反面,適用於鋁箔生產與包裝製程的線上自動化正反面辨識與品質控制。

在紙袋

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-機械製造與金屬加工產業

金屬加工與機械製造產業中的 Sensor Instruments 非接觸式光學測量技術應用

金屬加工與機械製造產業的製程中,常需在高反光、表面紋理細微且連續運動的條件下,穩定判別尺寸長度、邊緣狀態、表面缺陷、標記位置與覆膜或油膜存在性,且量測精度需維持於極小公差範圍內。非接觸式光學測量技術可透過亮度、色階、反射特性與表面結構差異進行即時判讀,而不影響工件運動或加工流程。此類量測方式可延伸應用於多種金屬件、線材與精密機械元件的線上品質監控情境。

編號7:以色彩感測器區分有塗層與未塗層金屬板

在上蓋板與馬口鐵罐的製造過程中,必須確認金屬板的正反方向是否正確,因此需可靠區分有塗層與未塗層的一側;然而,僅以外觀往往難以穩定判別。透過色彩感測器量測表面反射特性與色度差異,可即時辨識金屬板的正反面,避免裝配錯誤並提升生產線的自動化與品質穩定度。

編號9:非接觸式光學測量技術應用於金屬棒焊接線的檢測

在金屬棒旋轉過程中,必須即時偵測其焊接線位置;然而,金屬表面常同時存在刮痕與鏽蝕,容易干擾判斷。透過非接觸式光學感測技術,可在旋轉狀態下穩定區分焊接線與表面缺陷,進而準確定位焊縫,確保後續加工與品質控制的可靠性。

編號13:非接觸式光學測量技術應用於活塞桿表面狀態檢測(鋼材或鍍鉻)

在活塞桿的製造與品管流程中,必須確認其表面為裸鋼或已完成鍍鉻處理;然而,兩者在外觀上有時差異極為細微,容易造成誤判。透過非接觸式光學感測技術量測表面反射特性與光澤差異,可穩定且可靠地區分鋼材表面,確保產品符合設計與使用要求,同時提升生產線的檢測效率與品質穩定度。

編號19:非接觸式光學測量技術應用於金屬管件黑色墨標檢測

在金屬管件上,常以噴墨印表機標示黑色墨標;然而,實際製程中墨標位置可能偏移,或因噴墨量不足導致覆蓋不完整。透過非接觸式光學感測技術,可即時檢測墨標的位置與覆蓋狀態,準確判斷是否符合規範,從而避免標示錯誤並提升生產線的品質穩定度與可追溯性。

編號29:非接觸式光學測量技術應用於金屬可擠壓軟管長度量測

在金屬管件的生產過程中,因前段裁切製程的影響,必須即時控管管件長度;然而,若長度偏差過大,將影響後續成形與裝配品質。透過非接觸式光學量測技術,可在線量測金屬管的實際長度,並將精度控制在 0.1 mm 等級,確保每支管件皆符合尺寸規範並提升整體製程穩定度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-建築與陶瓷飾面產業

建築與陶瓷飾面產業中的 Sensor Instruments 非接觸式光學測量技術應用

建築與陶瓷飾面產業的製程中,常面臨表面狀態差異、顏色與光澤不一致、材料厚度微幅變化,以及含水量分佈不均等量測挑戰,且多需於連續產線或加工後即時判定。非接觸式光學測量技術可在不接觸材料的情況下,辨識亮度、色階、反射特性與結構差異,作為判讀加工邊緣、塗佈狀態、厚度變化與濕潤程度的基礎。此類量測方式可延伸應用於多種建材與飾面元件的線上品質監控情境。

編號 51:如何檢測研磨砂帶邊緣有無與位置

在研磨砂帶製程中,邊緣(margin)的存在與位置會直接影響加工品質與使用壽命。邊緣可能位於研磨面或背面,且其顏色有時較背面深,然而多數情況下會比研磨表面亮。即便顏色表現不一,邊緣與砂帶本體之間仍具備足夠的對比差異,因此可透過非接觸式光學感測技術穩定辨識,確保砂帶規格一致並降低製程風險。

編號 57:如何檢測發泡材料製程中的螢光標線

在發泡材料生產過程中,需在多種不同顏色的基材上辨識螢光標線,以進行定位或品質控制。由於發泡材料本身顏色差異大,然而螢光標線在 UV 光照射下仍能產生穩定反應,因此可透過非接觸式螢光光學感測器準確檢測。此方式不僅不受基材顏色影響,亦能在高速產線中維持穩定判定,提升製程可靠度與一致性。

編號 77:如何檢測研磨砂帶邊緣研磨程度

在研磨砂帶製程中,邊緣研磨的程度會直接影響使用安全性與加工品質。若邊緣研磨不足,可能造成工件損傷;反之,過度研磨也會影響砂帶壽命。因此,必須精準控制邊緣的研磨程度。透過非接觸式光學感測技術,可即時監測砂帶邊緣的形貌與研磨狀態,確保研磨一致性,降低製程風險並提升整體產品品質。

編號 87:如何檢測研磨砂帶表面光澤度的線上量測與品質

在研磨砂帶製程中,表面光澤度可直接反映砂帶的 表面粗糙度與研磨品質,是關鍵的品質指標之一。因此,於產線中導入 線上光澤量測感測器,可即時監控研磨表面的光澤變化。透過非接觸式光學量測技術,不僅能在高速運轉下穩定量測,亦可及早發現製程異常,確保研磨砂帶表面品質一致,提升產品可靠度與生產效率。

編號 88:如何檢測研磨砂帶螢光膠的存在與連續性

在研磨砂帶製程中,寬約 10 mm 的膠條品質會直接影響砂帶結構與使用壽命。透過非接觸式螢光光學感測技術,可即時監控螢光膠的存在與連續性,並精準辨識長度大於2mm的缺陷。感測器於約20mm的工作距離下,針對約2mm × 10mm的檢測區域進行穩定量測,能在高速產線中可靠運作,有效避免漏膠、斷膠問題,全面提升研磨砂帶製程品質與一致性。

編號105:如何控制噴霧射流的密度

在噴塗與塗佈製程中,需對噴霧射流的密度進行控制,以確保噴霧分佈均勻與製程穩定。透過非接觸式光學檢測技術,可即時監控噴霧濃度與射流形態變化,協助產線進行精準調整,確保塗層品質與生產一致性。

編號134:如何檢查鋁管內是否存在纖維殘留

在長度約 160 mm、內徑約 14 mm 的鋁管製程與品質檢測中,需確認管內是否存在纖維殘留,合格品應為完全無纖維的鋁管。鋁管可進行定位並可 360° 旋轉,且管兩端均預留足夠空間以安裝感測器。透過非接觸式光學檢測技術,可在旋轉掃描條件下穩定辨識管內異物,協助產線確保清潔度與產品品質符合規範。


編號144:如何監控磁磚在輸送帶上的方向

在磁磚搬運與分揀製程中,需控制磁磚於輸送帶上的擺放方向。該磁磚具有三條倒角線,將其分為四個區域,且這些倒角線需與輸送帶方向保持垂直。透過非接觸式光學檢測技術,可即時辨識磁磚的幾何特徵與擺放角度,協助產線進行方向校正與品質控管,確保後續加工與包裝流程的準確性與穩定度。

編號149:如何區分潤濕與乾燥地磚並判斷含水量是否正常

在地磚潤濕製程後,需檢查其含水量是否處於正確範圍,避免過乾或過濕。當水分過少時,地磚外觀看起來較為明亮;當水分過多時,表面則會比正常狀態更暗;在標準含水狀態下,地磚呈現灰色。透過非接觸式光學量測技術,可分析表面色調與亮度變化,穩定判斷含水程度,協助產線進行製程控制與品質監測

編號289:如何在旋轉過程中控制角磨片的平整度

在角磨片的製造與品質檢測流程中,需於其旋轉狀態下控制平整度,以確保產品運轉穩定與使用安全。透過非接觸式光學量測技術,可即時分析旋轉中的表面高度變化與偏擺狀況,協助產線辨識不平整或變形問題,確保產品符合平面度規範並提升製程可靠度。

編號294:如何量測亮面鋁質隔熱墊的厚度

在亮面鋁質隔熱墊的製造與品質控管流程中,需量測不同產品的厚度,以確保隔熱性能與尺寸規格符合要求。該類鋁質隔熱墊於輸送帶上運送時高度變化極小,因此可將與輸送帶之距離作為量測參考基準。透過非接觸式光學量測技術,可即時分析厚度差異,協助產線穩定控制製程並提升產品品質一致性。

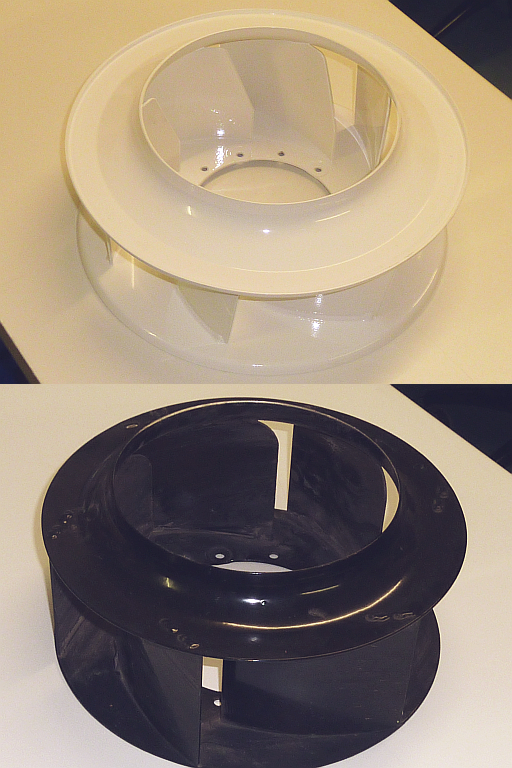
編號333:如何控制工業風機的轉動頻率與旋轉方向

在工業用途的風機運轉過程中,需對其轉動頻率進行檢測,並同時控制旋轉方向是否正確。透過非接觸式光學檢測技術,可即時辨識葉片通過訊號以計算轉速,並判斷旋轉方向,協助設備監控與預防異常,確保運轉穩定性與系統安全。

編號346:如何控制天花板系統用 T 型龍骨的顏色

在天花板系統的製造與組裝流程中,需對 T 型龍骨的顏色進行控制,以確保外觀一致性與批次穩定度。透過非接觸式光學色彩量測技術,可即時辨識色差與色偏變化,協助產線進行品質判定與製程調整,確保產品符合設計規範並維持整體視覺一致性。

編號453:如何量測石膏板的長度

在石膏板製造與裁切製程中,需對成品長度進行量測,以確保尺寸符合規格要求。透過非接觸式光學量測技術,可在線上即時監控板材長度與裁切位置,協助產線進行精準控制與品質判定,確保產品尺寸一致性並提升製程穩定度。

編號470:如何在線量測屋瓦的顏色

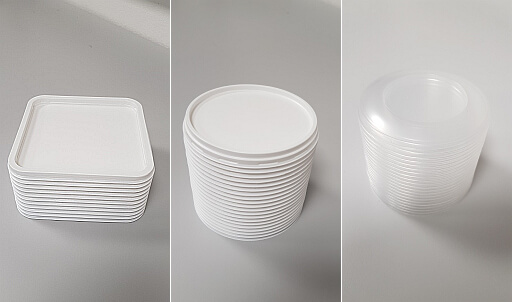
在屋瓦製造與塗裝製程中,需對產品顏色進行線上量測,以確保外觀品質與批次一致性。透過非接觸式光學色彩量測技術,可於產線運行中即時監控色調變化與色差狀況,協助製程調整與品質控管,確保屋瓦產品符合設計規範與市場標準。

編號488:如何控制拋光板材的顏色

在拋光板材的加工與品質控管流程中,需對其顏色進行控制,以確保外觀一致性與產品品質穩定。透過非接觸式光學色彩量測技術,可即時分析拋光表面的色調變化與色差情況,協助產線進行製程調整與品質判定,確保板材符合設計規格與市場要求。

編號489:如何量測拋光板材的光澤度

在拋光板材的製造與品質控管流程中,需對其表面光澤度進行量測,以確保外觀效果與加工品質符合標準。透過非接觸式光學光澤量測技術,可即時監控拋光表面的光學特性變化,協助產線進行製程調整與品質判定,確保產品光澤一致性與市場競爭力。

編號490:如何量測拋光板材的厚度

在拋光板材的製造與品質控管流程中,需對其厚度進行量測,以確保尺寸符合規格要求。量測時板材放置於參考基板上,可將該基板作為基準面。透過非接觸式光學量測技術,可即時分析板材與基準面的距離差異,準確計算厚度,協助產線進行尺寸控制與品質監測,確保產品一致性與製程穩定度。

編號503:如何控制石材板的厚度

在石材板的加工與品質控管流程中,需對其厚度進行量測,以確保尺寸符合規格要求。石材板於輸送帶上運送時高度變動極小,因此可將輸送帶作為量測基準面。透過非接觸式光學量測技術,可即時分析板材與基準面的距離差異,準確判定厚度變化,協助產線進行製程控制與品質監測,確保產品尺寸一致性與穩定度。

編號522:如何在線量測釉面磁磚的顏色

在釉面磁磚的生產與燒成製程中,需對產品顏色進行線上量測,以確保外觀品質與批次一致性。透過非接觸式光學色彩量測技術,可於產線運行中即時監控釉面色調與色差變化,協助製程調整與品質判定,確保磁磚產品符合設計規範與市場需求。

編號527:如何區分已塗層與未塗層板岩的光澤差異

在板岩加工與表面處理製程中,需區分已塗層與未塗層的板岩,以確保產品分類與品質控管正確。透過非接觸式光學光澤量測技術,可分析表面光學特性差異,穩定辨識塗層狀態,協助產線進行分選與製程監控,確保產品外觀一致性與加工品質。

編號584:如何控制氣泡混凝土的含水率

在氣泡混凝土的生產與養護過程中,需對其含水率進行控制,以確保材料強度、尺寸穩定性與後續施工品質。透過非接觸式光學量測技術,可即時監控氣泡混凝土的水分狀態,協助產線調整乾燥與養護條件,確保產品品質一致性與製程穩定度。

編號585:如何控制混凝土砌塊的含水率

在混凝土砌塊的製造與養護流程中,需對其含水率進行控制,以確保強度發展、尺寸穩定性與施工品質符合規範。透過非接觸式光學量測技術,可即時監控砌塊水分變化,協助產線優化乾燥與養護條件,提升產品一致性與製程可靠度。

編號586:如何控制燒結磚的含水率

在燒結磚的製造與養護流程中,需對其含水率進行控制,以確保燒成品質、尺寸穩定性與施工性能符合標準。透過非接觸式光學量測技術,可即時監控磚材水分變化,協助產線優化乾燥與儲存條件,提升產品一致性與製程穩定度。

編號587:如何控制磚材的含水率

在磚材的製造、乾燥與儲存流程中,需對其含水率進行控制,以確保結構強度、尺寸穩定性與施工品質符合要求。透過非接觸式光學量測技術,可即時監控磚材水分變化,協助產線調整乾燥與養護條件,提升產品一致性與製程可靠度。

編號681:如何控制燈絲燈泡的顏色與光強度

在燈絲燈泡的製造與品質檢測流程中,需同時對其發光顏色與光強度進行控制,以確保產品亮度一致性與色溫符合規格。透過非接觸式光學量測技術,可即時分析燈泡發光特性,協助產線進行性能監控與品質判定,確保產品穩定度與使用可靠性。

編號698:如何量測至隔熱板的距離

在隔熱板的安裝與製程監控流程中,需對其與設備或基準面的距離進行量測,以確保定位精度與施工品質。透過非接觸式光學量測技術,可即時分析距離變化與位置偏移,協助產線或施工現場進行精準校正與品質控管,確保隔熱板安裝穩定與結構安全。

編號727:如何在線量測保溫隔熱板的厚度

在保溫隔熱板的生產製程中,需進行線上厚度量測,以確保產品尺寸符合規格並維持批次一致性。透過非接觸式光學量測技術,可在產線運行過程中即時監控板材厚度變化,協助製程調整與品質判定,確保隔熱性能與製造穩定度。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-玻璃產業

玻璃產業中的 Sensor Instruments 非接觸式光學測量技術應用

玻璃產業的製程中,常需在高透明、高反光與表面結構細微差異的條件下,穩定判別顏色、表面缺陷、浮法玻璃正反面、壓紋特徵與位置尺寸,且多於連續製程或運動狀態中完成。非接觸式光學測量技術可透過反射、透射、色階與光路偏轉等特徵進行即時判讀,而不影響玻璃表面。此類量測方式可延伸應用於多種玻璃製品與加工流程的線上品質監控情境。

編號16:如何檢測製程中霧面玻璃板上亮斑

在霧面玻璃板的製程中,需特別監控表面是否出現不應有的亮斑。由於霧面處理應保持均勻擴散反射,任何直徑約 3 mm 以上的亮面區域都可能表示加工缺陷。透過專用反射光或散射光感測技術,可精準辨識微小亮斑,並確保每片玻璃板維持一致的霧面品質,用於建築、家電或光學應用時皆更具可靠性。

編號17:如何檢測透明與乳白玻璃瓶的內部塗層

在藥用玻璃瓶的製造流程中,瓶內必須施加特定塗層以提升耐化性與品質穩定性;然而,生產線上仍需即時判斷玻璃瓶(無論為透明或乳白)是否已正確完成塗佈。透過高精度光學感測技術,可準確區分已塗層與未塗層瓶體,確保每批藥用瓶皆符合製程規範並維持一致品質。

編號22:如何檢測彩色玻璃瓶的顏色區分

在玻璃回收產業中,必須依照顏色將玻璃瓶進行精準分類,以確保後續再製材料的純度與品質;然而,人工辨識效率有限且易受光線影響,因此需要以光學感測技術快速區分不同色調的玻璃瓶。透過高速色彩感測器,可可靠辨識綠色、棕色、透明等多種瓶色,並提升整體回收流程的自動化與穩定性。

編號58:如何量測透明玻璃板的距離

在玻璃板的搬運與加工過程中,必須精準控制玻璃表面的距離,才能在倒角作業時讓玻璃邊緣以對稱方式進入研磨機的磨輪;然而,若定位不當,兩側倒角的尺寸將產生差異。另一方面,由於透明玻璃表面幾乎不產生擴散反射,而僅有鏡面反射,標準雷射位移感測器無法可靠運作。因此,需要專為透明材質設計的光學量測技術,才能穩定取得距離資訊並確保加工品質一致。

編號59:如何量測透明玻璃板的位置

在玻璃搬運設備中,不僅需掌握玻璃板的距離資訊,還必須精準偵測其邊緣位置;然而,透明玻璃的邊緣若幾乎沒有倒角,偵測將變得相當困難。另一方面,標準玻璃表面在可見光下的直接反射率僅約 4%,加上背面反射後也僅約 8%,使得一般光學感測器難以可靠辨識邊界。因此,需要利用專為透明材料設計的高靈敏光學量測技術,才能穩定取得玻璃邊緣位置並提升搬運精度。

編號61:如何區分染色與著色玻璃板的顏色

在玻璃板後續加工製程中,需對不同染色與著色玻璃進行區分與控制,以確保材料分類正確與加工品質穩定。透過非接觸式光學色彩量測技術,可準確辨識不同玻璃之間的色調差異,協助產線進行即時判別與品質控管,確保後續製程一致性與產品符合規範。

編號62:如何控制染色玻璃板的顏色

在汽車組裝過程中,需對側門玻璃的顏色進行檢查與控制。由於僅能從單側進行量測,且無法使用額外反射器,檢測條件受限。透過非接觸式光學色彩量測技術,可在單側量測條件下穩定辨識玻璃顏色差異,協助產線進行品質控管,確保車用玻璃外觀一致性與製程可靠度。

編號101:如何控制藥用玻璃瓶塗層製程中的噴霧射流

在藥用玻璃瓶的製造過程中,瓶內需塗佈特定化學薄膜,使其具備散射(diffuse)特性。此製程會透過噴嘴將晶體由瓶口噴入瓶內形成均勻塗層,而此時玻璃瓶溫度仍高達數百攝氏度。透過非接觸式光學檢測技術,可在高溫環境下即時監控噴霧射流狀態與分佈,協助產線確保塗層均勻性與製程穩定度,提升藥用玻璃瓶品質。

編號217:如何區分玻璃板的拋光面與研磨面

在玻璃板搬運與加工製程中,需辨識其拋光面與研磨面的位置,以確保後續加工方向正確。透過非接觸式光學檢測技術,可分析表面光學特性與光澤差異,穩定區分不同加工面,協助產線進行方向控制與品質監測,確保製程一致性與產品品質。

編號232:如何量測玻璃棒的直徑並控制其位置

在光纖原料玻璃棒的製造與搬運過程中,需同時量測其直徑與位置,以確保後續拉絲製程的穩定性與品質一致性。玻璃棒的典型直徑約介於 20 mm 至 90 mm。透過非接觸式光學量測技術,可即時取得尺寸與位置資訊,協助產線進行精準控制與品質監測,確保產品符合規格要求。

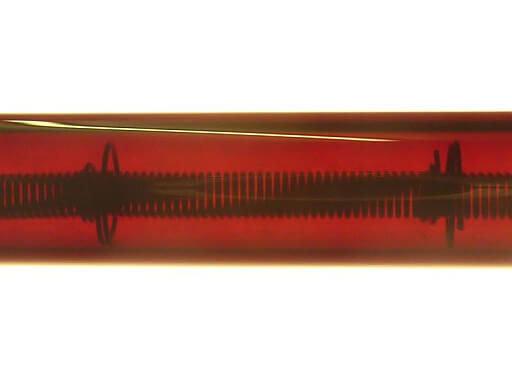
編號284:如何控制燈泡內燈絲支架的位置

在燈泡製造與組裝流程中,需對燈絲支架的位置進行控制,以確保發光元件位於正確位置並維持光學性能穩定。此應用適用於透明玻璃燈泡與紅色玻璃燈泡。透過非接觸式光學量測技術,可即時辨識支架位置與偏移狀況,協助產線進行定位校正與品質監控,確保產品一致性與製程穩定度。

編號290:如何區分底部著色的透明玻璃瓶顏色

在玻璃瓶分選與品質控管流程中,需辨識底部著色的透明玻璃瓶之顏色差異。可能出現的顏色包含透明、黃色、紅色與紫色。透過非接觸式光學色彩量測技術,可準確辨識不同顏色類型,協助產線進行自動分選與品質判定,確保產品分類正確與製程穩定度。

編號304:如何區分玻璃板的正反面(霧面與亮面)

在玻璃板的加工與搬運流程中,需辨識其正反面方向,其中背面為霧面、正面為亮面。透過非接觸式光學量測技術,可分析表面光澤與反射特性差異,穩定區分霧面與亮面,協助產線進行方向判定與品質控管,確保後續製程正確性與產品一致性。

編號343:如何偵測霧燈玻璃上的品牌標記

在車用霧燈玻璃的製造與品質檢測流程中,需辨識其表面是否具有品牌標記。實務上,玻璃中的品牌名稱會如同光學元件般影響光線傳播,使雷射光束產生不同於一般玻璃表面的偏折效果。透過非接觸式光學檢測技術,可分析光束偏折差異,準確辨識品牌標記位置,協助產線進行品質控管與防錯檢測,確保產品符合規範。

編號366:如何以透射光方式控制平板玻璃的顏色

在平板玻璃的製造與品質控管流程中,需對其顏色進行控制,以確保產品外觀一致性與光學性能符合規範。透過非接觸式光學量測技術,採用透射光(transmitted-light)模式,可精準分析玻璃透光後的色調與色差變化,協助產線進行即時監控與品質判定,確保產品穩定度與一致性。

編號449:如何以透射光方式控制玻璃板塗層的顏色

在玻璃板塗層製程與品質控管流程中,需對塗層顏色進行精準控制,以確保光學性能與外觀一致性。透過非接觸式光學量測技術,採用透射光(through-beam)方式,可分析光線穿透塗層後的色調與色差變化,協助產線進行即時監控與品質判定,確保塗層品質與製程穩定度。

編號450:如何以反射光方式控制玻璃板塗層的顏色

在玻璃板塗層製程與品質控管流程中,需對塗層顏色進行控制,以確保外觀品質與光學一致性。透過非接觸式光學量測技術,採用反射光(reflected-light)模式,可分析塗層表面的反射特性與色差變化,協助產線進行即時監控與品質判定,確保塗層品質穩定與產品符合規格要求。

編號469:如何偵測透明玻璃瓶上的UV阻隔塗層

在透明玻璃瓶的製造與品質控管流程中,需確認其表面是否具備UV阻隔塗層,以確保產品具備抗紫外線保護功能。透過非接觸式光學檢測技術,可分析塗層對光學特性的影響,準確辨識UV阻隔層的存在與分佈狀態,協助產線進行品質判定與製程監控,確保產品性能與一致性。

編號492:如何在旋轉過程中偵測玻璃瓶上的點狀缺陷

在玻璃瓶的製造與檢測流程中,需於其旋轉狀態下辨識表面是否存在點狀缺陷。透過非接觸式光學檢測技術,可即時分析旋轉中的表面特徵變化,準確偵測微小點狀瑕疵,協助產線進行品質控管與不良品篩選,確保產品外觀與品質一致性。

編號505:如何檢查玻璃瓶上雷射雕刻的存在與強度

在玻璃瓶加工與品質控管流程中,需確認雷射雕刻是否存在,並同時評估其強度與清晰度。透過非接觸式光學檢測技術,可分析雕刻區域的光學特性變化,準確判斷雕刻品質與一致性,協助產線進行即時監控與品質判定,確保產品符合標示與規範要求。

編號541:如何控制不同玻璃板的光學透過率

在玻璃板的製造與品質控管流程中,需對不同類型玻璃的光學透過率進行控制,以確保其光學性能符合應用需求。透過非接觸式光學量測技術,可精準分析光線穿透玻璃後的強度與變化,協助產線進行即時監控與品質判定,確保產品一致性與光學品質穩定。

編號567:如何區分平板玻璃的顏色

在平板玻璃的製造與分選流程中,需對不同顏色的玻璃進行區分,以確保產品分類正確與品質一致性。透過非接觸式光學色彩量測技術,可精準辨識色調差異與色偏變化,協助產線進行自動分選與品質控管,確保產品符合規格要求與製程穩定度。

編號568:如何進行玻璃瓶的定位控制

在玻璃瓶的製造、輸送與包裝流程中,需對其位置進行精準控制,以確保後續製程與自動化作業順利進行。透過非接觸式光學量測技術,可即時辨識玻璃瓶的位置與偏移狀況,協助產線進行定位校正與流程控制,確保生產穩定性與作業效率。

編號569:如何量測瓶口高度

在瓶類產品的製造與品質控管流程中,需對瓶口高度進行量測,以確保尺寸符合設計規範與後續封裝作業需求。透過非接觸式光學量測技術,可即時監控瓶口高度與尺寸變化,協助產線進行精準控制與品質判定,確保產品一致性與製程穩定度。

編號579:如何偵測玻璃板上的缺陷

在玻璃板的製造與裁切後檢測流程中,需辨識表面與邊緣是否存在缺陷,例如刮傷或切割邊緣的崩裂。透過非接觸式光學檢測技術,可即時分析玻璃表面與邊緣特徵,準確偵測微小瑕疵,協助產線進行品質控管與不良品篩選,確保產品外觀品質與結構完整性。

編號613:如何量測至有色車用玻璃的距離

在車用有色玻璃的製程與檢測應用中,需對玻璃表面進行多點距離量測,以確保定位精度與裝配品質。由於量測點分佈於玻璃表面,且設備安裝空間有限,特別是感測器前端空間受限,對系統整合提出更高要求。透過非接觸式光學量測技術,可在有限空間內實現高精度多點距離量測,協助產線進行精準定位與品質控管,確保產品一致性與裝配可靠度。

編號647:如何量測玻璃板的顏色(透過透明表層)

在玻璃板的製造與品質控管流程中,需對其顏色進行量測。然而實際結構為有色不透明玻璃層覆蓋於透明高光澤玻璃層之下,因此必須透過透明表層進行色彩量測。此應用的關鍵挑戰在於避免透明表面產生的直接反射影響量測結果。透過非接觸式光學色彩量測技術,可有效抑制反射干擾並準確解析內層色彩,協助產線確保產品色彩一致性與品質穩定度。

編號665:如何偵測玻璃瓶上的浮雕紋理

在玻璃瓶的製造與品質檢測流程中,需辨識瓶身表面的浮雕紋理,以確保產品設計與外觀品質符合要求。透過非接觸式光學量測技術,可分析表面幾何形貌與光學特性變化,準確偵測不同玻璃瓶上的浮雕細節,協助產線進行品質控管與產品辨識,確保一致性與製程穩定度。

編號731:如何區分浮法玻璃的錫面與空氣面

在浮法玻璃的製造與加工流程中,需辨識錫面(Tin Side)與空氣面(Air Side),以確保後續鍍膜、切割或加工方向正確。透過非接觸式光學檢測技術,可分析玻璃表面之光學特性差異,準確區分兩側面向,協助產線進行方向判定與品質控管,確保製程一致性與產品性能。

分類
Sensor Instruments 儀器設備

Sensor Instruments應用-紙業與印刷產業

Sensor Instruments 紙業與印刷產業非接觸式光學檢測應用

紙業與印刷產業對於產品品質、製程穩定性及高速自動化生產具有高度要求,從紙張、紙帶(Paper Web)、瓦楞紙板、安全紙、塑膠薄膜標籤到各類印刷品,皆需透過精準的線上檢測確保產品符合品質標準。德國 Sensor Instruments 非接觸式光學檢測技術可應用於顏色量測、色標偵測、螢光標記檢測、浮水印辨識、膠線檢測、正反面辨識、紙張計數、邊緣追蹤、含水率量測、密度檢測及塗層檢測等多元應用,並可因應高速輸送、高溫、高濕、透明或半透明材料等不同製程需求。以下整理多項紙業與印刷產業的實際應用案例,協助您快速找到適合的非接觸式光學檢測方案,提升生產品質、自動化程度與製程穩定性。

編號15:如何檢測防偽安全紙上珠光多彩條帶的位置與品質

在防偽安全紙的製程中,需精準監控珠光多彩條帶的位置與品質一致性。由於珠光顏料具有特殊的光澤反射特性,必須藉由專用光學感測技術,同時量測其色彩變化、亮度與反射角度,以確保條帶完整貼附、無偏移、無缺陷。此檢測對證券、護照、票據與品牌防偽應用至關重要,能有效提升安全等級並避免偽造風險。

編號24:如何在線監控螢光色標之顏色與強度

在生產過程中,需即時監控印刷螢光色標的強度與顏色。由於螢光油墨的覆蓋密度可能不同,螢光亮度與色度會隨之變化,因此必須透過專用螢光感測器量測其發光強度與色彩差異。此技術可精準判定色標是否達到規範要求,確保印刷品質一致,並有效提升生產線的品質控管能力。

編號27:如何檢測包材色標位置、顏色、濃度與對比度(套準標記)

在食品包材使用的塑膠薄膜印刷製程中,各印刷單元必須精準偵測色標位置,以確保多層圖案能正確套準。透過高速色標感測器,可在薄膜高速移動時穩定辨識各種顏色、濃度與對比度的套準標記,避免位移、重影或印刷錯位問題,並提升整體包材印刷品質與生產效率。

編號60:如何區分螢光液體與螢光標記的色彩

一般螢光感測器多僅能量測螢光物質的強度,而無法區分螢光顏色。此外,這類感測器在偵測極弱螢光、量測距離超過 80 mm、或存在環境光干擾時,常出現可靠度不足的問題。為了精準辨識不同螢光液體與螢光色標,必須採用具備螢光色彩分辨能力的專用色彩感測器。此技術可穩定分辨各類螢光色調與強度,確保製程監控準確無誤。

編號63:如何檢測高速檢測全息參考標記

全息標記具備一項重要特性:在特定角度下,能將平行準直光束直接反射回光源方向。對多數全息標記而言,此角度約為 45°,而準直光束通常以垂直於薄膜運行方向的方式照射。此「直接反射回返」的特性,無論是在透明或金屬化全息薄膜上皆可觀察。利用此光學行為,可實現高速且高度可靠的全息參考標記檢測,確保印刷套準與防偽品質。

編號65:如何偵測安全紙上的基準浮水印位置

在安全紙印刷製程中,需即時偵測基準浮水印(Reference Watermark)的位置,作為後續印刷套印(Register)的同步基準,以確保各印刷圖層與浮水印精準對位,提升印刷品質並維持防偽功能。

透過非接觸式光學檢測技術,可在線高速且精準地辨識安全紙上的基準浮水印位置,並將檢測結果即時回饋至印刷控制系統,協助產線完成套印同步與位置校正,有效降低印刷偏移,確保產品品質一致性與防偽可靠性。

編號68:如何偵測報紙上的螢光標記並自動剔除瑕疵品

在報紙印刷與後段加工流程中,具有品質缺陷的報紙會以螢光條紋進行標記,需於生產線上自動辨識並將其從正常產品中剔除,以避免瑕疵品流入市場。

透過非接觸式光學螢光檢測技術,可高速偵測報紙上的螢光標記,即時辨識不良品並控制剔除機構完成自動分流。此技術可提升檢測效率、降低人工檢查成本,並確保出貨品質與生產流程穩定性。

編號69:如何控制紙張邊緣的位置

在紙張連續生產、印刷與加工製程中,需即時監控紙張邊緣的位置,以確保紙帶維持正確走位,避免偏移造成印刷、裁切或收捲品質不良。此應用需於約 50 mm 的量測範圍內進行邊緣位置控制。

透過非接觸式光學量測技術,可即時偵測紙張邊緣位置,並輸出與邊緣位置成比例的 0~10 V 類比訊號,供 PLC 或控制系統進行閉迴路控制,自動修正紙帶走位,提升製程穩定性與產品品質。

編號71:如何控制透明塑膠薄膜的位置

在透明塑膠薄膜的生產、塗佈、貼合與分切製程中,需即時控制薄膜的位置,以確保材料保持正確走位,避免偏移造成加工誤差或產品不良。此應用需於約 50 mm 的量測範圍內進行位置監控。

透過非接觸式光學量測技術,可精準偵測透明塑膠薄膜的邊緣位置,即使材料具有高透明度亦能穩定量測。檢測結果可即時回饋至控制系統,自動修正薄膜走位,提升製程穩定性、加工精度與產品品質。

編號75:如何偵測印刷色標以控制橫向與縱向套印

在輪轉平版印刷(Web Offset Printing)製程中,需偵測梯形色標(Color Mark),作為橫向(Side Register)與縱向(Longitudinal Register)套印控制的基準。每一種印刷顏色皆設有對應色標,並以黑色色標作為同步基準,以確保各色版精準對位。

透過非接觸式光學色標檢測技術,可高速且精準辨識各色印刷色標位置,並即時將檢測結果回饋至套印控制系統,自動修正各色版偏移,有效提升套印精度、降低印刷誤差,確保印刷品質與生產效率。

編號89:如何偵測紙質封條上的色標位置

在紙質封條(Paper Banderole)的印刷與加工製程中,需精準偵測白色色標的位置,作為後續定位與同步控制的依據。由於封條底色會因不同鈔券而有所不同,例如黃色、棕色、紅色、藍色、綠色、紫色或灰色,因此檢測系統需具備穩定的顏色辨識能力。此外,產品最高運行速度可達約 10 m/s,而色標尺寸僅約 6 × 4 mm,對檢測速度與精度皆有高度要求。

透過非接觸式光學色標檢測技術,可高速且精準辨識不同底色上的白色色標,並即時輸出其位置資訊,協助產線完成同步控制與精密定位,有效提升高速印刷製程的穩定性、定位精度與產品品質。

編號94:如何檢測雷射打孔香菸紙的品質

在香菸紙雷射打孔製程中,孔洞周圍可能因雷射能量過高而造成局部燒焦,使打孔區域呈現不同程度的灰色條紋。為確保產品品質,需在線上即時檢測打孔條紋的顏色與亮度變化,判斷是否因燒焦而影響品質。

透過非接觸式光學色彩與光強度檢測技術,可高速分析打孔條紋的色調及亮度變化,並將產品區分為燒焦、輕微燒焦、正常打孔及未打孔等不同狀態。此技術可協助產線即時進行品質判定與製程調整,有效降低不良率,提升生產效率與產品一致性。

編號130:如何偵測宣傳單上的螢光標記

在廣告宣傳單的印刷與包裝流程中,不同門市的宣傳單內容幾乎完全相同,僅門市地址不同,因此需於包裝時正確區分不同批次。為避免混裝,通常會在新批次前十張宣傳單上加印螢光條紋作為識別標記。

透過非接觸式光學螢光檢測技術,可高速偵測宣傳單上的螢光條紋,並可於生產開始時進行自動學習(Teach-in),補償不同紙張材質所造成的螢光與光吸收差異,提升檢測穩定性與辨識精度。此技術可協助印刷廠即時辨識不同批次、自動完成分流與包裝控制,有效降低混裝風險,提升生產效率與出貨正確性。

編號148:如何偵測噴霧罐上的色標

在噴霧罐的印刷、貼標與包裝製程中,需精準偵測產品上的色標,作為定位、同步或品質判定的依據。由於不同噴霧罐具有不同的背景顏色,且表面可能存在標籤接縫(Glue Line),因此檢測系統必須具備良好的抗干擾能力,以避免誤判。

透過非接觸式光學色標檢測技術,可有效辨識不同背景顏色上的色標,並排除接縫對檢測結果的影響,提供穩定且精確的色標位置資訊。此技術可協助產線進行高速定位、同步控制與品質檢測,提升生產效率與產品一致性。

編號199:如何偵測鋁箔上的雷射基準標記

在鋁箔加工與印刷製程中,需精準偵測高反光鋁箔表面的雷射基準標記(Reference Mark),作為定位與同步控制的依據。同時,檢測系統必須能夠明確區分雷射基準標記與雷射刻劃線(Lasered Stripe),避免將刻劃線誤判為定位標記,確保製程控制的準確性。

透過非接觸式光學檢測技術,可精準辨識高反光鋁箔上的雷射基準標記,並有效排除雷射刻劃線所造成的干擾,提供可靠的定位資訊。此技術可協助產線進行高速同步控制與品質檢測,提升定位精度、降低誤判率,確保產品品質與生產穩定性。

編號202:如何偵測鋁箔上的雷射基準標記

在鋁箔加工、印刷與貼合製程中,需精準偵測鋁箔表面的雷射基準標記(Reference Mark),作為定位、同步控制與後續加工的依據。由於鋁箔最高送料速度可達約 60 m/min,因此檢測系統必須具備高速且穩定的辨識能力。

透過非接觸式光學檢測技術,可高速且精準地偵測鋁箔上的雷射基準標記,即時輸出定位資訊並回饋至控制系統,協助產線完成同步控制與位置校正。此技術可有效提升高速生產線的定位精度、製程穩定性與產品品質。

編號219:如何偵測半透明塑膠薄膜上的印刷線條

在半透明塑膠薄膜上,需偵測印刷的金色線條,以確認其位置與存在狀態。

透過非接觸式光學檢測技術,可穩定辨識半透明塑膠薄膜上的金色印刷線條,即使薄膜具有透光特性,仍可提供可靠的檢測結果,滿足線上自動化檢測需求。

編號226:如何控制全像透明薄膜的顏色

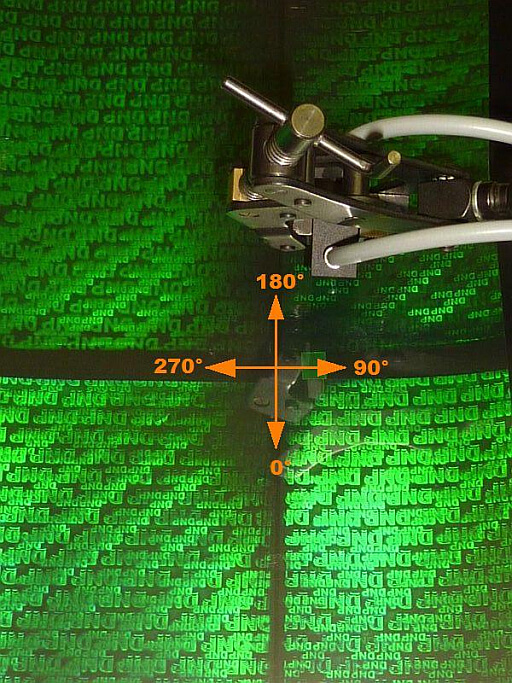
在全像透明薄膜的生產過程中,需在線上進行顏色檢測。由於全像薄膜的光學特性,當光線垂直照射薄膜時,僅能於相對垂直方向 30° 的角度進行顏色量測。此外,感測器前端需垂直於薄膜輸送方向安裝。

透過非接觸式光學檢測技術,可依全像透明薄膜的光學特性進行線上顏色量測,滿足特定入射角與量測角度的檢測需求,提供穩定可靠的顏色檢測結果。

編號237:如何控制印刷色標的位置

在鋁箔與塑膠薄膜的印刷製程中,需控制印刷色標的位置。由於背景顏色與色標顏色可能因不同批次而改變,因此需具備操作簡單且能靈活適應不同顏色組合的檢測系統。此外,系統需提供數位輸出及與色標位置成比例的類比輸出,以反映色標的實際位置。

透過非接觸式光學檢測技術,可精準偵測鋁箔與塑膠薄膜上的印刷色標位置,並同時提供數位與類比訊號輸出,滿足不同批次產品的色標檢測需求,適用於線上自動化位置控制。

編號239:如何偵測透明塑膠薄膜上的色標

在透明塑膠薄膜的生產與加工過程中,需偵測薄膜上的色標。由於感測器需應用於防爆(Ex)環境,因此必須搭配光纖感測頭進行檢測。

透過非接觸式光學檢測技術,可精準辨識透明塑膠薄膜上的色標,並可搭配光纖感測頭使用,滿足防爆環境下的線上自動化檢測需求。

編號241:如何偵測塑膠薄膜標籤上的色標

在塑膠薄膜標籤上,需辨識黑色色標,並將其與透明背景及印刷區域加以區分。

透過非接觸式光學檢測技術,可穩定偵測塑膠薄膜標籤上的黑色色標,並有效區分透明背景與其他印刷內容,滿足線上自動化色標檢測需求。

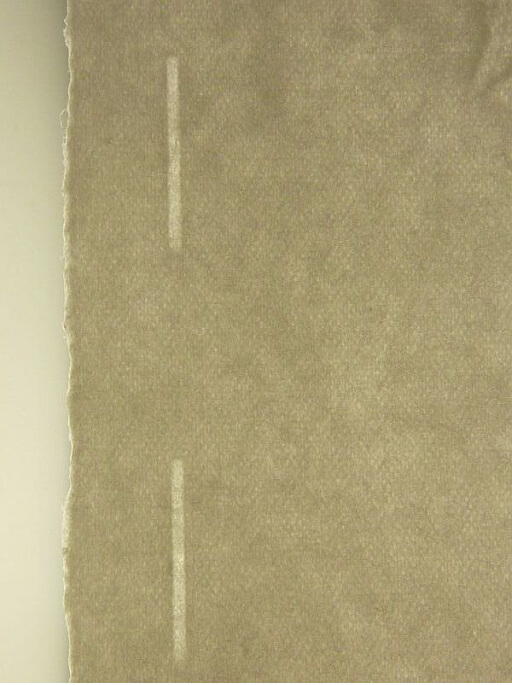
編號300:如何辨識米色紙張的顏色

在紙張生產與加工過程中,需辨識不同米色紙張的顏色。檢測區域約為直徑 25 mm。

透過非接觸式光學檢測技術,可辨識米色紙張之間的顏色差異,並於約直徑 25 mm 的檢測區域內進行穩定量測,滿足線上自動化顏色辨識需求。

編號321:如何偵測包裝紙上的膠線

在包裝紙的生產與加工過程中,需偵測塗佈於表面的膠線。當使用紫外光(UV)照射時,膠水會產生螢光反應。

透過非接觸式光學螢光檢測技術,可利用膠水在紫外光照射下所產生的螢光特性,精準偵測包裝紙上的膠線,滿足線上自動化檢測需求。

編號328:如何辨識雙層紙張

在紙張生產與輸送過程中,需辨識雙層紙張與單張紙張,以避免因重疊送紙而影響後續製程。

透過非接觸式光學檢測技術,可穩定辨識雙層紙張與單張紙張,滿足線上自動化檢測需求。

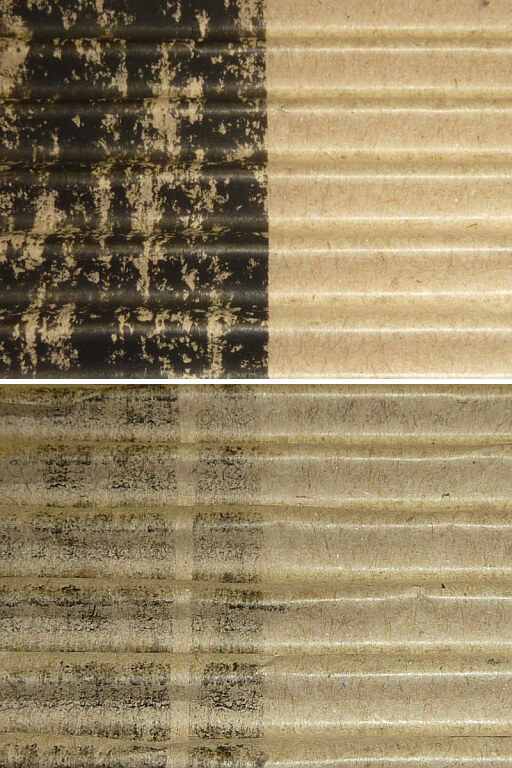
編號329:如何控制瓦楞紙板的顏色

在瓦楞紙板的生產過程中,需進行顏色檢測,尤其需辨識紙板上的黑色區域。此外,感測器與瓦楞紙板之間的檢測距離需大於 120 mm。

透過非接觸式光學檢測技術,可穩定量測瓦楞紙板的顏色,並有效辨識黑色區域,滿足大於 120 mm 檢測距離的線上自動化檢測需求。

編號417:如何偵測半透明載體上的螢光標籤

在半透明載體上,需偵測螢光標籤的位置與存在狀態。

透過非接觸式光學螢光檢測技術,可穩定辨識半透明載體上的螢光標籤,滿足線上自動化檢測需求。

編號431:如何控制墨水匣的品質

在墨水匣的使用與檢測過程中,需進行品質檢測。隨著墨水匣使用次數增加,其表面反射率會逐漸降低,因此檢測時需將此因素納入考量。

透過非接觸式光學檢測技術,可根據墨水匣表面反射率的變化進行品質檢測,滿足不同使用狀態下的線上自動化檢測需求。

編號462:如何計數輸送帶上的摺疊紙錐

在紙製品的生產與包裝過程中,輸送帶上的摺疊紙錐需進行數量計數,以確認產品數量是否正確,並作為後續包裝或製程管理的依據。

透過非接觸式光學檢測技術,可在線上高速偵測輸送帶上的摺疊紙錐,並精準完成數量計數,不需接觸產品即可滿足自動化生產線的計數需求。

編號493:如何偵測金屬箔上的螢光塗層

在金屬箔的生產與加工過程中,需檢測其表面是否具有螢光塗層,以確認塗層是否正確塗佈,滿足產品製程與品質要求。

透過非接觸式光學螢光檢測技術,可快速辨識金屬箔表面的螢光塗層是否存在,並進行線上自動化檢測,適用於金屬箔塗層的品質檢查與製程監控。

編號529:如何在線量測紙帶的顏色

在紙帶(Paper Web)的生產過程中,需進行線上顏色量測,以確保產品顏色符合品質要求。由於量測位置的環境溫度與濕度皆較高,因此檢測系統需能適應高溫、高濕的作業環境。

透過非接觸式光學色彩量測技術,可在線即時量測紙帶的顏色,並適用於高溫、高濕的生產環境,滿足紙帶製程中的線上顏色檢測需求。

編號560:如何偵測透明塑膠薄膜上的 UVC 吸收塗層

在透明塑膠薄膜的生產與加工過程中,需檢測其表面是否具有 UVC 吸收塗層,以確認塗層是否正確塗佈,確保產品符合製程與品質要求。

透過非接觸式光學檢測技術,可快速辨識透明塑膠薄膜上的 UVC 吸收塗層是否存在,適用於線上自動化檢測與塗層品質檢查。

編號576:如何偵測安全紙上的浮水印標記

在安全紙的生產與加工過程中,需偵測紙張上的浮水印標記(Watermark),以確認浮水印是否存在,滿足產品製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識安全紙上的浮水印標記,適用於線上自動化檢測與浮水印品質檢查。

編號577:如何偵測紙帶上的膠層

在紙帶(Paper Web)的生產與加工過程中,需檢測紙帶表面是否具有膠層,以確認膠層是否正確塗佈,滿足產品製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速辨識紙帶表面的膠層是否存在,適用於線上自動化檢測與膠層品質檢查。

編號583:如何控制紙張的含水率

紙張的生產與加工過程中,需控制紙張的含水率,以確認水分是否符合製程與品質要求。

透過非接觸式光學含水率檢測技術,可快速量測紙張的含水率,適用於線上自動化檢測與紙張水分品質控制。

編號597:如何偵測白色背景上的黑色線條

在生產與加工過程中,需於較遠的檢測距離下,偵測白色背景上的黑色線條,以滿足產品製程與品質檢測需求。

透過非接觸式光學檢測技術,可於較遠的檢測距離下快速辨識白色背景上的黑色線條,適用於線上自動化檢測。

編號607:如何追蹤壓紋紙張的邊緣

在壓紋紙張的生產與加工過程中,需持續追蹤紙張的邊緣位置,以滿足產品製程與品質檢測需求。

透過非接觸式光學檢測技術,可持續追蹤壓紋紙張的邊緣位置,適用於線上自動化邊緣檢測。

編號629:如何辨識紙帶的正反面

在黃色與白色紙帶(Paper Web)的生產與加工過程中,需辨識紙帶的正反面,以滿足產品製程與品質檢測需求。

透過非接觸式光學檢測技術,可辨識黃色與白色紙帶的正反面,適用於線上自動化正反面檢測。

編號634:如何檢測印刷紙張上的膠線

在印刷紙張的生產與加工過程中,需檢測膠線的存在、塗佈量及是否有缺口,以滿足產品製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速檢測印刷紙張上的膠線是否存在、膠量是否正常,以及是否出現缺口,適用於線上自動化膠線檢測。

編號663:如何偵測塑膠薄膜上的螢光印刷

在塑膠薄膜的生產與加工過程中,需檢測螢光印刷是否存在,以確認印刷內容符合製程與品質檢測需求。

透過非接觸式光學螢光檢測技術,可快速辨識塑膠薄膜上的螢光印刷是否存在,適用於線上自動化螢光印刷檢測。

編號666:如何辨識黑色貼合紙張的正反面

在黑色貼合紙張的生產與加工過程中,需辨識紙張的正反面,以確認產品方向是否正確。紙張正面具有些微的矩形紋路,可作為辨識依據。

透過非接觸式光學檢測技術,可辨識黑色貼合紙張的正反面,並根據正面的矩形紋路進行檢測,適用於線上自動化正反面辨識。

編號670:如何偵測香菸濾紙上的膠線

在香菸濾紙的生產與加工過程中,需檢測濾紙上的膠線,以確認膠線是否存在。此應用所使用的膠水為水性膠(Water-based Adhesive)。

透過非接觸式光學檢測技術,可快速辨識香菸濾紙上的膠線,適用於水性膠塗佈的線上自動化檢測。

編號712:如何計數輸送帶上的紙袋

在紙袋的生產與輸送過程中,需對輸送帶上的紙袋進行數量計數。由於每個紙袋皆具有雙層袋口邊緣,且紙袋重疊程度不同會造成輸送高度變化,因此需具備穩定的計數能力。

透過非接觸式光學檢測技術,可精準計數輸送帶上的紙袋數量,並適應雙層袋口邊緣及輸送高度變化,滿足線上自動化計數需求。

編號714:如何計數輸送帶上的單張紙

在單張紙的生產與輸送過程中,需對呈魚鱗式(Imbricated)排列並於輸送帶上運送的單張紙進行數量計數,以滿足產品製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速計數輸送帶上魚鱗式排列的單張紙,適用於線上自動化紙張計數。

編號730:如何控制纖維板的密度

在纖維板的生產與加工過程中,需控制纖維板的密度,以確認產品符合製程與品質檢測需求。

透過非接觸式光學檢測技術,可快速量測纖維板的密度,適用於線上自動化密度檢測。